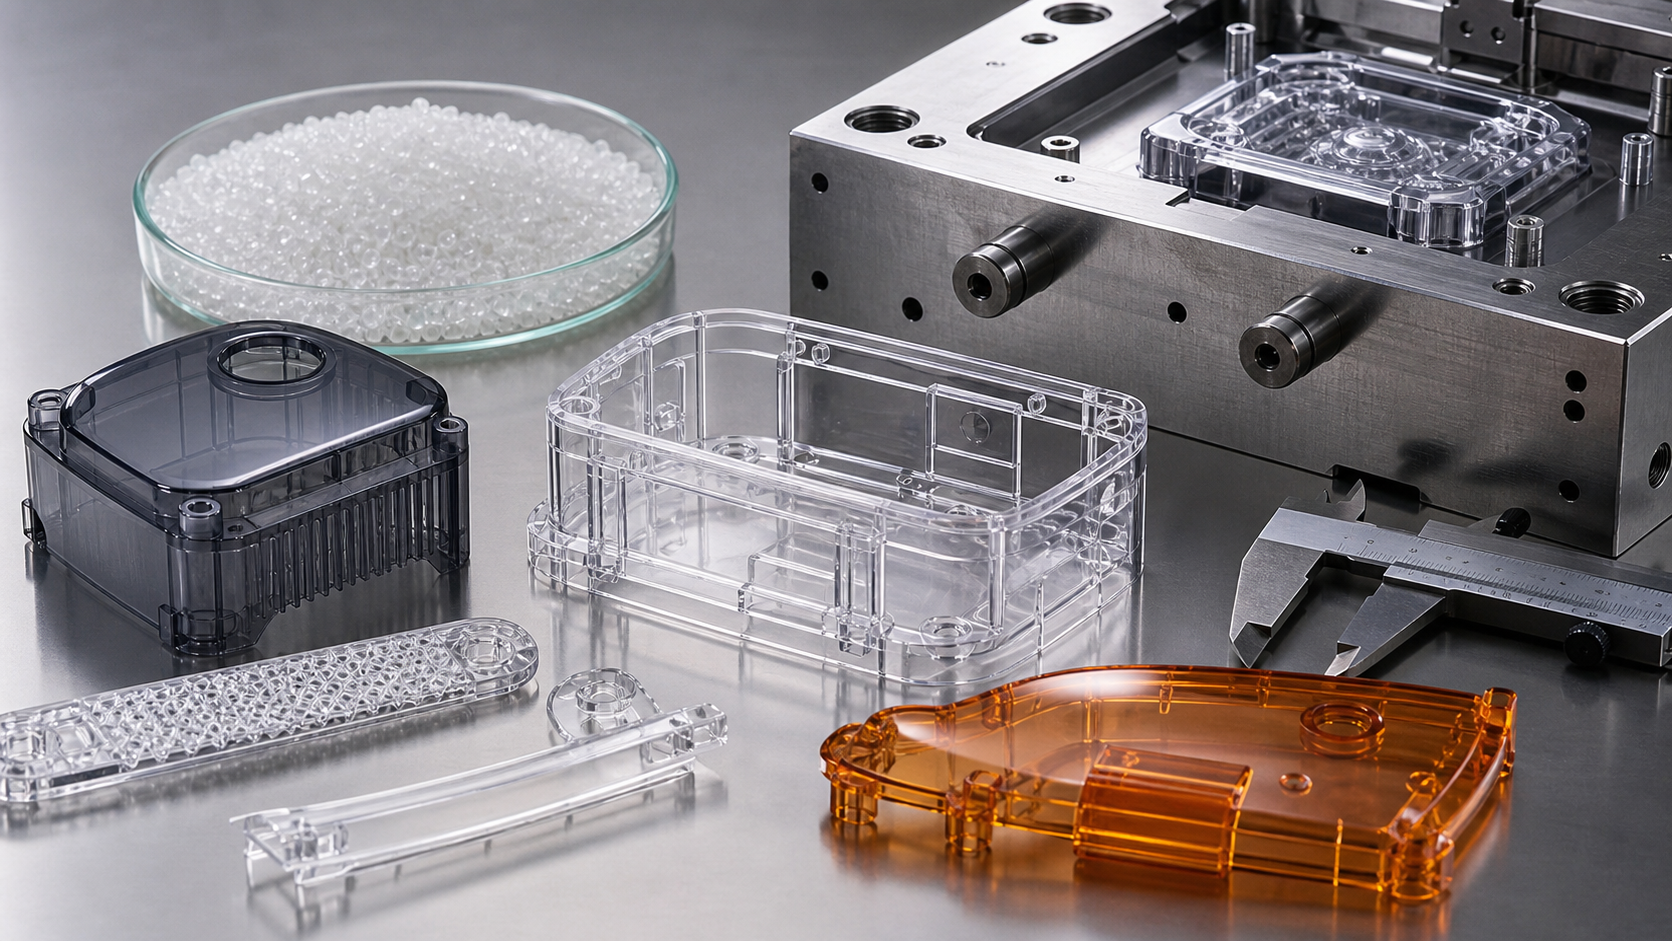
Phương pháp ép phun polycarbonate được áp dụng khi một chi tiết nhựa gia công theo yêu cầu cần có độ bền va đập cao, khả năng chịu nhiệt hoặc độ trong suốt; tuy nhiên, vật liệu PC đòi hỏi phải được sấy khô đúng cách, kiểm soát nhiệt độ khuôn và thiết kế tính đến ứng suất.
PC có độ bền cao hơn và khả năng chịu nhiệt tốt hơn so với nhiều loại nhựa thông dụng, nhưng nó cũng nhạy cảm hơn với độ ẩm, ứng suất dư và các điều kiện gia công. Một quá trình đánh giá DFM (Thiết kế vì Sản xuất) kỹ lưỡng sẽ giúp tránh được hiện tượng phồng mép, giòn, các khuyết tật quang học và nứt vỡ xung quanh các góc nhọn.
Các yếu tố cần lưu ý trong quy trình ép phun PC
Quá trình đúc nhựa bằng máy ép phun cần được lập kế hoạch dựa trên các yếu tố như quá trình sấy khô, nhiệt độ vật liệu nóng chảy, nhiệt độ khuôn, hệ thống thoát khí, áp suất nén và quá trình làm mát có kiểm soát.
| Tuyến đường | Cách sử dụng hiệu quả nhất | Lưu ý dành cho người mua |
|---|---|---|
| Đúc nhựa PC trong suốt | Nắp che, thấu kính và ống dẫn sáng | Phải đáp ứng các yêu cầu về mặt quang học và thẩm mỹ |
| Sản phẩm đúc từ nhựa PC chống va đập | Vỏ bảo vệ và tấm chắn | Kiểm tra bán kính góc và điểm tập trung ứng suất |
| Đúc PC-ABS | Vỏ bọc chắc chắn với khả năng gia công tốt hơn | Hãy xem xét những trường hợp không cần máy tính để bàn đầy đủ chức năng |
Các cấp độ PC và tài liệu liên quan
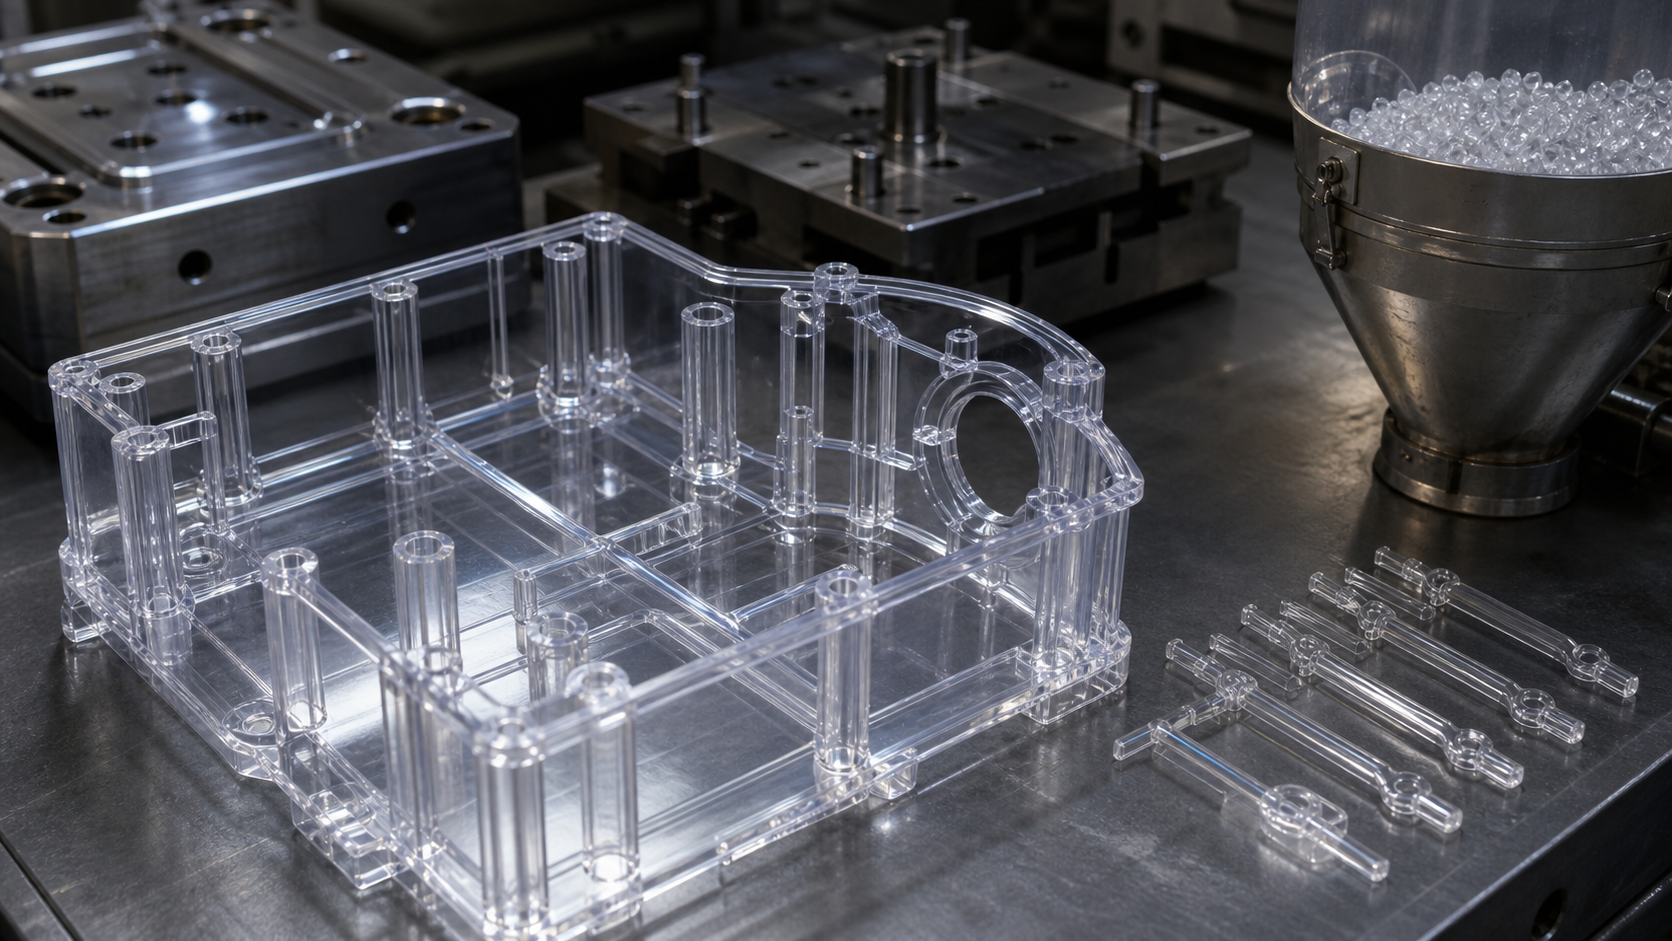
Loại nhựa PC phù hợp nhất phụ thuộc vào độ trong suốt, khả năng chịu va đập, khả năng chịu nhiệt, khả năng chống cháy, khả năng chống tia UV và các yêu cầu về mặt thẩm mỹ.
| Chất liệu | Phù hợp nhất cho | Ghi chú về việc lựa chọn |
|---|---|---|
| Xóa dữ liệu trên máy tính | Nắp và thấu kính trong suốt | Kiểm soát tình trạng khô, căng thẳng và trầy xước |
| PC được ổn định chống tia UV | Các bộ phận trong suốt dùng ngoài trời | Kiểm tra mức độ ngả vàng và thời gian phơi sáng |
| FR PC | Các bộ phận điện và an toàn | Xác nhận cấp độ chống cháy và độ dày thành ống |
| PC-ABS | Vỏ bọc chắc chắn | Thường dễ gia công hơn so với PC nguyên chất |
Các bước kiểm tra DFM đối với các chi tiết bằng polycarbonate
Thiết kế các bộ phận máy tính nên giảm sự tập trung ứng suất và tránh các chi tiết có thể làm tích tụ vết trầy xước do dòng chảy hoặc gây ra nguy cơ nứt vỡ.
- Hãy làm khô nhựa PC trước khi đúc để giảm hiện tượng nứt xòe và độ giòn.
- Hãy sử dụng bán kính đủ lớn xung quanh các đối tượng chịu tải.
- Tránh tạo các rãnh sắc nhọn gần các vị trí lắp vít và các điểm lắp khớp.
- Phân biệt các bề mặt quang học với các bề mặt kết cấu.
- Xác nhận xem có cần thực hiện quá trình ủ hay xử lý sau hay không.
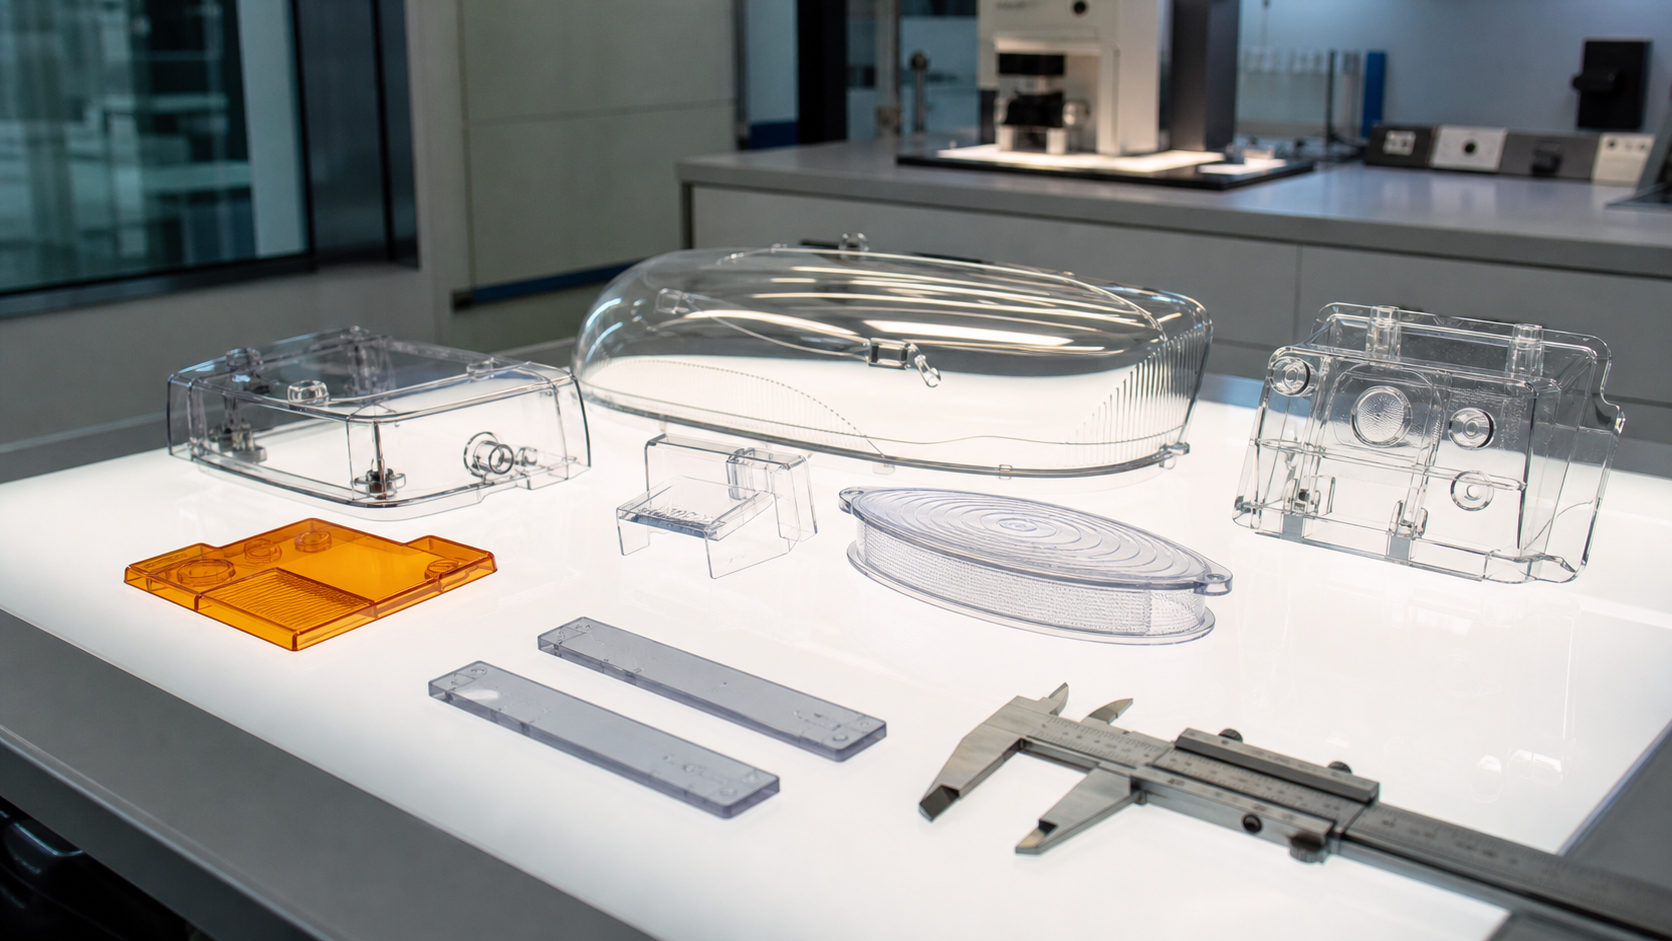
For a polycarbonate molding project, confirm resin drying, melt temperature, mold temperature, gate design, venting and residual stress controls before tooling release. For broader process planning, review our dịch vụ ép phun nhựa capabilities and include the application environment, annual volume and critical dimensions in the RFQ.
Các bước kiểm tra trong quy trình ép phun trên máy tính
| Yếu tố | Tại sao điều này lại quan trọng | Buyer / DFM note |
|---|---|---|
| Sấy khô | PC is moisture sensitive and can show bubbles, splay or reduced strength if not dried. | Confirm resin drying conditions before sampling. |
| Nhiệt độ khuôn | Higher mold temperature improves surface quality, flow and stress control. | Critical for clear, glossy or tight-tolerance parts. |
| Gate design | High shear can create blush, stress marks or visible flow defects. | Review gate size, gate location and weld line position. |
| Residual stress | Stress can cause cracking during assembly, coating or chemical exposure. | Avoid sharp corners, forced assembly and aggressive cleaners. |
Common PC Molding Defects and Fixes
| Lỗi | Likely cause | Correction path |
|---|---|---|
| Splay or bubbles | Moisture, overheating or trapped gas. | Improve drying, lower residence time and check venting. |
| Gate blush | High shear at a small or sharp gate. | Increase gate area, polish transition and adjust fill speed. |
| Sink or voids | Thick walls, bosses or early gate freeze. | Core out thick areas and review packing path. |
| Cracking | Residual stress, sharp corners or chemical contact. | Improve radii, reduce stress and validate chemical exposure. |
DFM Checklist for Polycarbonate Parts
- Use consistent wall thickness to reduce sink and residual stress.
- Place gates away from optical or high-cosmetic surfaces when possible.
- Use generous radii around snap fits, screw bosses and loaded corners.
- Confirm draft, polish and texture expectations before mold cutting.
- Review chemical exposure, especially cleaners, oils, solvents and coatings.
- Compare PC, PC/ABS and PMMA if the part is transparent or cosmetic.
Câu hỏi thường gặp
Đúc phun polycarbonate được sử dụng để làm gì?
Công nghệ ép phun polycarbonate được sử dụng để sản xuất các nắp trong suốt, vỏ chống va đập, tấm bảo vệ, thấu kính và các bộ phận cần có độ bền cao hoặc khả năng chịu nhiệt.
Tại sao nhựa PC cần được sấy khô trước khi đúc?
PC rất nhạy cảm với độ ẩm. Quá trình sấy khô không đúng cách có thể gây ra hiện tượng cong vênh, bong bóng, giòn, các khuyết tật quang học và làm giảm hiệu suất của chi tiết.
Những vấn đề thiết kế nào là quan trọng đối với các chi tiết đúc bằng khuôn trên máy tính?
Trong thiết kế chi tiết gia công, cần tránh các rãnh sắc nhọn, điểm tập trung ứng suất, thiết kế phần nhô ra không hợp lý và các bề mặt thẩm mỹ không được bảo vệ khỏi vết chảy hoặc vết xước.
Trong trường hợp nào nên xem xét sử dụng PC-ABS thay vì PC?
Có thể xem xét sử dụng PC-ABS khi chi tiết cần có độ bền va đập và khả năng gia công tốt, nhưng không yêu cầu độ trong suốt hoàn toàn hay hiệu suất như của polycarbonate nguyên chất.
Bài đọc liên quan
Request a PC Molded-Part Review
For transparent covers, housings, guards or lighting components, send the controlled drawing, exact PC grade or permitted alternative, and quantity by phase. Nylon Plastic can review material selection, tooling, drying, sampling and inspection before quotation.
What information helps quote clear polycarbonate injection molding parts?
Mark optical areas, permitted gate marks, polish or texture, viewing direction, assembly loads and cleaning chemicals on the drawing. Include the exact PC grade or the required transparency and performance. Ask the quote to distinguish molding from polishing, coating, assembly and cosmetic inspection, and agree an appearance reference before releasing the tool.
- Include CAD, revision, critical fits, color, initial and annual quantity, destination and target timing.
- State required optical tests and viewing conditions, permitted scratches or gate marks, assembly loads, cleaners and coatings.
- Match flame, UV or regulatory requirements to the exact grade and relevant part thickness; specify the documents and sample records needed.
Agree whether the quote includes mold polish, part finishing, coatings, assembly and optical or cosmetic testing. A general transparent-PC datasheet does not establish a finished lens or assembly acceptance limit.