In 3D bằng sợi PP sẽ trở nên khả thi khi bạn kiểm soát được hiện tượng co ngót, độ bám dính bề mặt và hình học của chi tiết. Polypropylene (PP) là một trong những loại nhựa nhiệt dẻo được sử dụng rộng rãi nhất trên thế giới — với sản lượng khoảng 75 triệu tấn mỗi năm — song nó vẫn chưa được ứng dụng rộng rãi trong in 3D theo phương pháp FDM. Sự chênh lệch này không phải do PP là vật liệu kém chất lượng cho sản xuất gia tăng, mà là do nó đặt ra một loạt thách thức cụ thể trong quá trình xử lý, vốn từ trước đến nay đã gây khó khăn cho việc in ấn. Hiện nay, những thách thức đó đã được hiểu rõ và có thể kiểm soát được với thiết bị và cài đặt phù hợp.
Điều khiến PP trở nên đáng để đầu tư chính là sự kết hợp độc đáo của các tính chất: khả năng chống hóa chất vượt trội đối với axit, bazơ và dung môi; khả năng chống mỏi tốt nhất so với bất kỳ loại sợi FDM thông dụng nào, khiến nó trở thành vật liệu thực tế duy nhất cho bản lề linh hoạt; mật độ thấp nhất trong số các loại polymer in 3D, khoảng 0,90 g/cm³; và chi phí vật liệu khoảng $30-60/kg, giúp việc tạo mẫu và sản xuất số lượng nhỏ trở nên khả thi về mặt kinh tế. Hướng dẫn này bao quát mọi thông tin bạn cần biết để in PP thành công và hiểu rõ khi nào đây là lựa chọn vật liệu phù hợp.
Tại sao sợi PP lại có đặc tính khác biệt so với tất cả các loại sợi in 3D khác mà bạn từng sử dụng
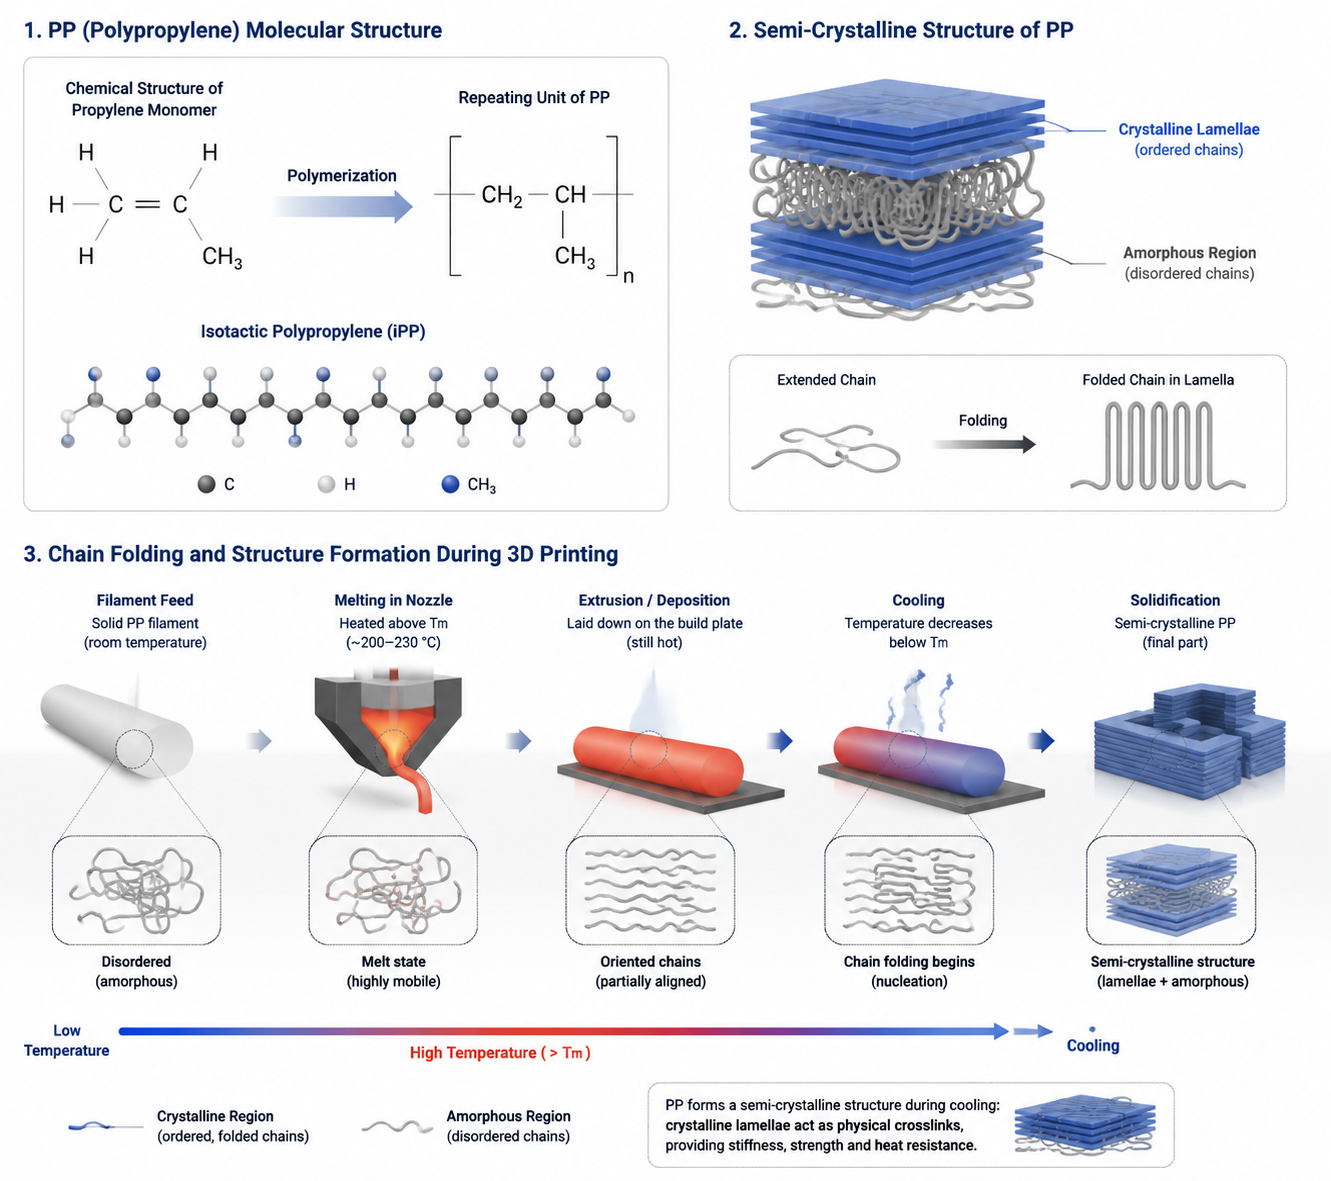
Polypropylene là một loại polyolefin bán tinh thể, và cấu trúc phân tử của nó — một chuỗi chính hydrocacbon đơn giản với các nhóm bên methyl — mang lại cho nó những tính chất khác biệt cơ bản so với PLA, PETG và ABS — những vật liệu đang chiếm ưu thế trong in 3D theo công nghệ FDM. Sự khác biệt quan trọng nhất đối với quá trình in là năng lượng bề mặt cực thấp của PP, thường dao động từ 29 đến 31 mN/m. Để so sánh, PLA có giá trị khoảng 38 mN/m, PETG khoảng 36 mN/m và ABS khoảng 35 mN/m.
Năng lượng bề mặt thấp này có nghĩa là PP không dễ bám dính vào bất kỳ vật liệu nào — không bám vào tấm in, không bám vào chính nó giữa các lớp, và cũng không bám vào hầu hết các chất kết dính hay lớp phủ. Chính đặc tính này, vốn khiến PP trở thành lựa chọn tuyệt vời cho các thùng chứa hóa chất (không có gì bám vào bên trong), lại khiến nó trở thành vật liệu đầy thách thức trong quá trình in từng lớp. Việc khắc phục năng lượng bề mặt thấp này là thách thức cốt lõi trong in PP, và mọi quy trình in PP thành công đều được xây dựng dựa trên việc chuẩn bị bề mặt, kiểm soát nhiệt độ và các chiến lược tạo độ bám dính.
Điểm khác biệt quan trọng thứ hai là đặc tính co ngót của PP. Là một loại polymer bán tinh thể, PP trải qua quá trình giảm thể tích đáng kể trong quá trình kết tinh — thường là 1,5-2,5% trên mặt phẳng X-Y và lên đến 3% trên trục Z. Con số này gấp khoảng hai lần độ co ngót của ABS và lớn hơn PLA một bậc. Sự co ngót không được kiểm soát sẽ gây ra hiện tượng cong vênh, có thể làm cho chi tiết bị bong hoàn toàn khỏi tấm in ngay giữa quá trình in. Giải pháp là kết hợp nhiệt độ tấm in cao (80–110°C), hệ thống sưởi buồng in và các vật liệu tăng độ bám dính phù hợp cho tấm in. Nếu bạn muốn tìm hiểu khung giải quyết sự cố liên quan đến ứng suất nhiệt một cách toàn diện hơn, hãy tham khảo Hướng dẫn khắc phục hiện tượng cong vênh khi in 3D là một người bạn đồng hành hữu ích.
Yêu cầu về máy in cho PP: Những gì bạn cần
| Yêu cầu | Giá trị | Tại sao điều này lại quan trọng |
|---|---|---|
| Nhiệt độ vòi phun | 220–250 °C | Nằm trong phạm vi tương thích với các đầu in tiêu chuẩn; ưu tiên loại hoàn toàn bằng kim loại nhưng không bắt buộc |
| Nhiệt độ giường | 80–110 °C | Kiểm soát tốc độ kết tinh; nếu quá thấp = biến dạng nghiêm trọng |
| Phụ lục | Rất đáng để thử | Ngay cả khi nhiệt độ môi trường ở mức 35–40°C cũng giúp giảm đáng kể hiện tượng cong vênh so với khi để ngoài trời |
| Bề mặt giường | Dành riêng cho PP: Băng keo PP, tấm PP hoặc băng keo đóng gói | Quy tắc vàng — PP chỉ bám dính với PP. Các bề mặt thông thường hoàn toàn không có tác dụng |
| Chất liệu vòi phun | Đồng thau tiêu chuẩn – Được | PP không gây mài mòn; không cần vòi phun đặc biệt |
Thiết bị quan trọng nhất đối với việc in PP chính là bề mặt in. Do PP có năng lượng bề mặt thấp, nên các bề mặt in tiêu chuẩn — tấm PEI, BuildTak, kính dán keo dán, băng dính sơn — sẽ không thể giữ PP một cách chắc chắn. Sợi nhựa sẽ bong ra khỏi bề mặt in ngay trong vài lớp đầu tiên, hoặc toàn bộ chi tiết sẽ bị bung ra giữa chừng quá trình in do ứng suất co ngót.
Giải pháp vô cùng đơn giản: PP dính vào PP. Một tấm polypropylene — có thể là màng in PP thương mại, một miếng tấm PP được cắt theo kích thước, hoặc thậm chí là băng dính đóng gói polypropylene trong suốt dán lên tấm in — sẽ tạo ra một bề mặt có tính chất hóa học giống hệt, giúp PP được đùn ra có thể kết dính vào đó. Độ bám dính do tính chất giống nhau này có nghĩa là bạn phải cẩn thận khi tháo các bộ phận; một tấm PP mỏng có thể cần phải được thay thế sau vài lần in. Một số người dùng cho biết họ đã thành công khi sử dụng keo dán dạng que làm từ PP hoặc chất tăng cường độ bám dính PP được pha chế đặc biệt, nhưng bề mặt PP vật lý vẫn là phương pháp đáng tin cậy nhất.
Các thiết lập in hiệu quả: Nhiệt độ, tốc độ và làm mát
Nhiệt độ đầu phun: Nóng hơn bạn tưởng
PP in ở nhiệt độ 220–250°C, nhưng nhiệt độ tối ưu để đảm bảo độ bám dính giữa các lớp thường nằm ở mức cao nhất của khoảng này — 240–250°C. Ở nhiệt độ thấp hơn, dòng nhựa đùn ra không thể làm nóng chảy lại bề mặt lớp trước một cách đầy đủ, dẫn đến độ bám dính giữa các lớp bị suy giảm nghiêm trọng. Các chi tiết PP được in ở 220°C thường bị bong tróc ngay cả khi chịu lực cơ học nhẹ. Ở nhiệt độ 245–250°C, độ bám dính giữa các lớp được cải thiện đáng kể, gần đạt đến độ bền cần thiết cho các chi tiết chức năng.
Một phương pháp hiệu chuẩn thực tế: in hai thanh thử kéo nhỏ ở nhiệt độ 220°C và 250°C, sau đó thử bẻ gãy từng thanh bằng tay. Thanh ở 220°C có khả năng sẽ tách ra một cách gọn gàng dọc theo các đường lớp. Thanh ở 250°C sẽ khó bị tách ra và có thể gãy ngang qua các lớp thay vì giữa các lớp. Sự khác biệt này rõ rệt hơn đối với PP so với bất kỳ loại sợi in 3D thông dụng nào khác do năng lượng bề mặt thấp — nhiệt độ phải vượt qua sự kháng cự vốn có của vật liệu trong việc hình thành các liên kết phân tử mạnh qua các giao diện lớp.
Nhiệt độ giường ủ và lớp đầu tiên: Yếu tố quyết định thành bại
Nhiệt độ bề mặt in có hai tác dụng đối với PP: đảm bảo độ bám dính và kiểm soát quá trình kết tinh. Về mặt độ bám dính, nhiệt độ bề mặt in trong khoảng 80–100°C giúp duy trì bề mặt PP ở mức cao hơn điểm mềm, tạo điều kiện cho sự khuếch tán chéo giữa phân tử của lớp đầu tiên được đùn ra và bề mặt in PP. Nếu nhiệt độ dưới 80°C, bề mặt in sẽ quá cứng để tạo ra sự liên kết hiệu quả.
Để kiểm soát quá trình kết tinh, việc duy trì nhiệt độ tấm in ở mức 80–100°C trong suốt quá trình in sẽ làm chậm tốc độ làm mát của các lớp dưới cùng, tạo điều kiện cho các chuỗi polymer có thời gian kết tinh một cách có kiểm soát thay vì đông cứng lại ở trạng thái vô định hình chịu ứng suất. Các chi tiết được in trên tấm in lạnh ((<60°C) biểu hiện hiện tượng cong vênh nghiêm trọng do các lớp dưới cùng vẫn ở trạng thái vô định hình trong khi các lớp trên cùng kết tinh và co lại vào những thời điểm khác nhau.
Các thiết lập cho lớp đầu tiên là rất quan trọng: in lớp đầu tiên ở nhiệt độ cao hơn 5-10°C so với nhiệt độ vòi phun thông thường, với tốc độ in bằng 50-60% so với tốc độ in thông thường, và độ rộng đùn là 110-120%. Các cài đặt này giúp tối đa hóa diện tích tiếp xúc và mức độ tiếp xúc nhiệt cho lớp bám dính với bàn in – yếu tố then chốt. Đối với vật liệu PP, nên sử dụng viền (brim) có chiều rộng 5–10 mm — không phải vì chi tiết cần hỗ trợ bằng lớp nền (raft), mà vì viền này giúp tăng tổng diện tích bám dính và giảm sự tập trung ứng suất tại các mép chi tiết, nơi hiện tượng cong vênh thường bắt đầu.
Tốc độ in và làm mát
Nên in PP ở tốc độ vừa phải — 30–50 mm/s đối với hầu hết các hình dạng. Tốc độ chậm hơn sẽ giúp dòng nhựa đùn có thêm thời gian để truyền nhiệt sang lớp trước đó. Tốc độ nhanh hơn 60 mm/s sẽ chắc chắn dẫn đến độ bám dính giữa các lớp kém, bất kể nhiệt độ vòi phun là bao nhiêu.
Chiến lược làm mát cho PP trái ngược với直觉 so với PLA hoặc PETG. PP kết tinh khi làm mát, và việc làm mát nhanh sẽ tạo ra cấu trúc bị căng thẳng, một phần ở trạng thái vô định hình. Quạt làm mát chi tiết nên tắt trong 3–5 lớp đầu tiên và sau đó chạy ở mức tối đa 20–40% cho các lớp còn lại. Làm mát quá mức sẽ làm đông cứng hạt nhựa trước khi quá trình kết tinh diễn ra đúng cách; làm mát không đủ sẽ gây ra hiện tượng chảy nhựa quá mức và hiệu suất in phần nhô ra kém. Một buồng in duy trì nhiệt độ môi trường xung quanh ở mức 35-50°C sẽ cải thiện đáng kể kết quả bằng cách giảm độ chênh lệch nhiệt độ giữa chi tiết và môi trường xung quanh.
Tính chất vật liệu: Những ưu điểm mà PP mang lại
| Tài sản | PP (in bằng công nghệ FDM) | Quân Giải phóng Nhân dân | ABS | PETG |
|---|---|---|---|---|
| Độ đặc | 0,90 g/cm³ | 1.24 | 1.04 | 1.27 |
| Độ bền kéo | 25–35 MPa | 50-60 | 35-45 | 50-55 |
| Độ giãn dài khi đứt | 100-600% | 5-10% | 10-25% | 15-25% |
| Mỏi do uốn | Tuyệt vời | Kém | Công bằng | Tốt |
| Khả năng chống hóa chất | Tuyệt vời | Kém | Kém (dung môi) | Tốt |
| Nhiệt độ chuyển pha thủy tinh (Tg) | ~0°C | ~60°C | ~105°C | ~80°C |
| Độ uốn nhiệt (HDT) | 50–60°C (khi chưa đổ đầy) | ~55°C | ~95°C | ~70°C |
| Giá/kg | $30-60 | $20-30 | $20-35 | $25-40 |
Hồ sơ tính chất vật liệu cho thấy lý do tại sao PP lại chiếm một phân khúc thị trường cụ thể: đây không phải là vật liệu phù hợp cho các ứng dụng đòi hỏi độ cứng cao hoặc khả năng chịu nhiệt độ cao. Độ bền kéo của PP ở mức khiêm tốn, khoảng 25–35 MPa, và nhiệt độ uốn cong khoảng 55°C có nghĩa là nó sẽ mềm đi khi tiếp xúc với nước nóng. Tuy nhiên, đối với các ứng dụng đòi hỏi khả năng chống hóa chất, độ linh hoạt và độ bền qua hàng nghìn chu kỳ uốn, PP là vật liệu không có đối thủ trong số các sợi FDM.
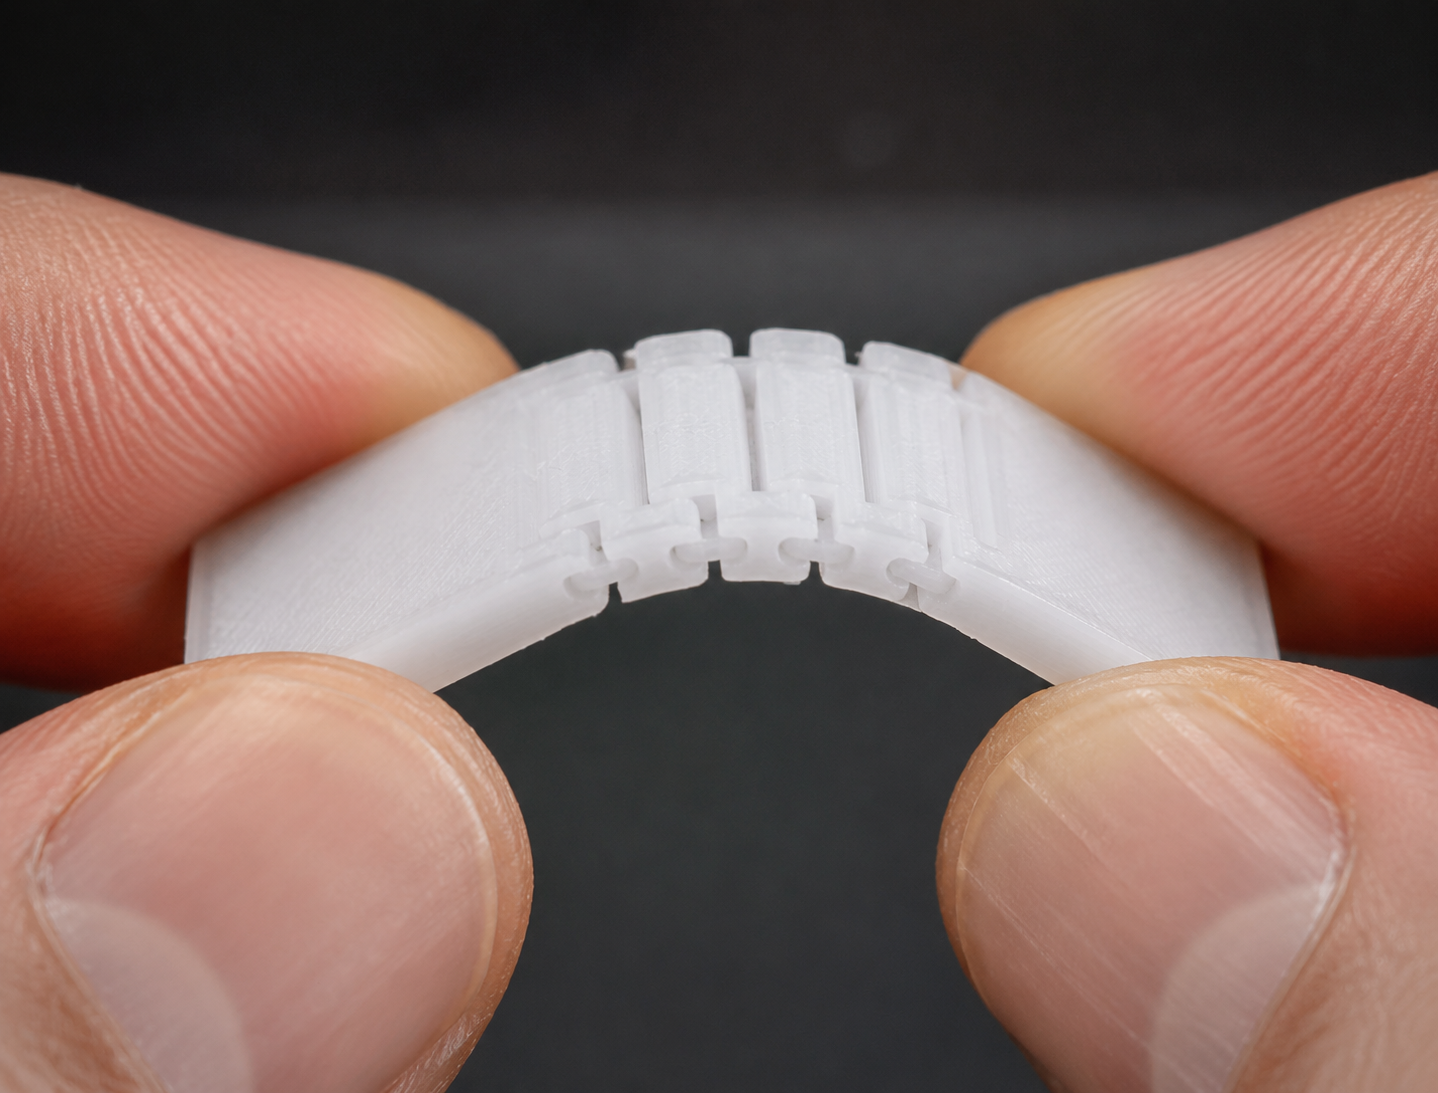
Bản lề linh hoạt là ứng dụng tiêu biểu của PP vì nó thể hiện hoàn hảo khả năng mà PP có được mà không vật liệu FDM nào khác có thể làm được: uốn cong lặp đi lặp lại — thường lên đến hàng triệu chu kỳ — mà không bị gãy. PLA sẽ gãy ngay lập tức. PETG chịu được vài chục chu kỳ trước khi nứt. ABS chịu được vài trăm chu kỳ. Chỉ có PP mới chịu được từ hàng chục nghìn đến hàng triệu chu kỳ uốn, nhờ cơ chế biến dạng dẻo ở cấp độ phân tử trong cấu trúc bán tinh thể của nó.
Các ứng dụng chính trong các ngành công nghiệp
Bản lề linh hoạt và cơ cấu linh hoạt
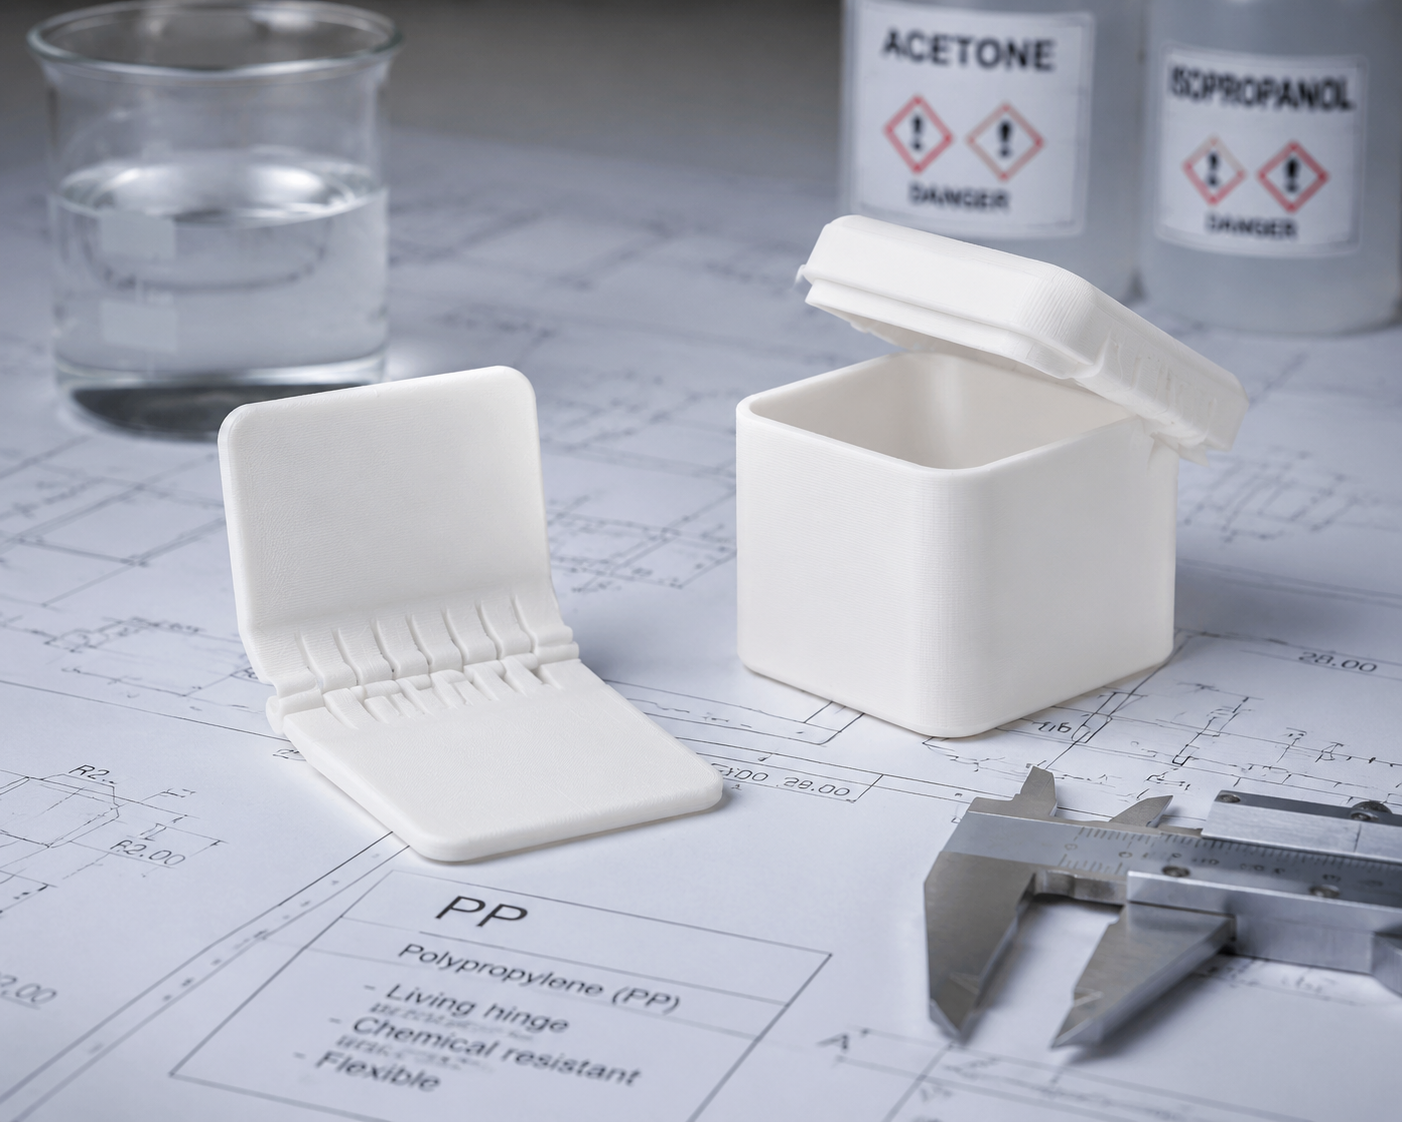
Bản lề linh hoạt là một phần vật liệu mỏng có khả năng uốn cong để cho phép hai phần cứng của chi tiết xoay tương đối với nhau. Trong công nghệ ép phun, bản lề linh hoạt là một yếu tố thiết kế tiêu chuẩn cho các loại hộp, nắp và bộ phận đóng mở làm từ nhựa PP. Trong in 3D, PP là vật liệu FDM duy nhất có thể tạo ra bản lề sống thành công, và hướng in có ý nghĩa vô cùng quan trọng. Bản lề phải được in sao cho trục bản lề song song với trục Y (hoặc vuông góc với các lớp) để việc uốn cong không gây tải lên các ranh giới giữa các lớp khi bóc tách. Một bản lề sống bằng PP được định hướng đúng, có độ dày 0,3–0,5 mm, được in ở nhiệt độ 245°C với quá trình làm mát tối thiểu, có thể chịu được hàng nghìn chu kỳ.
Xử lý hóa chất và chất lỏng
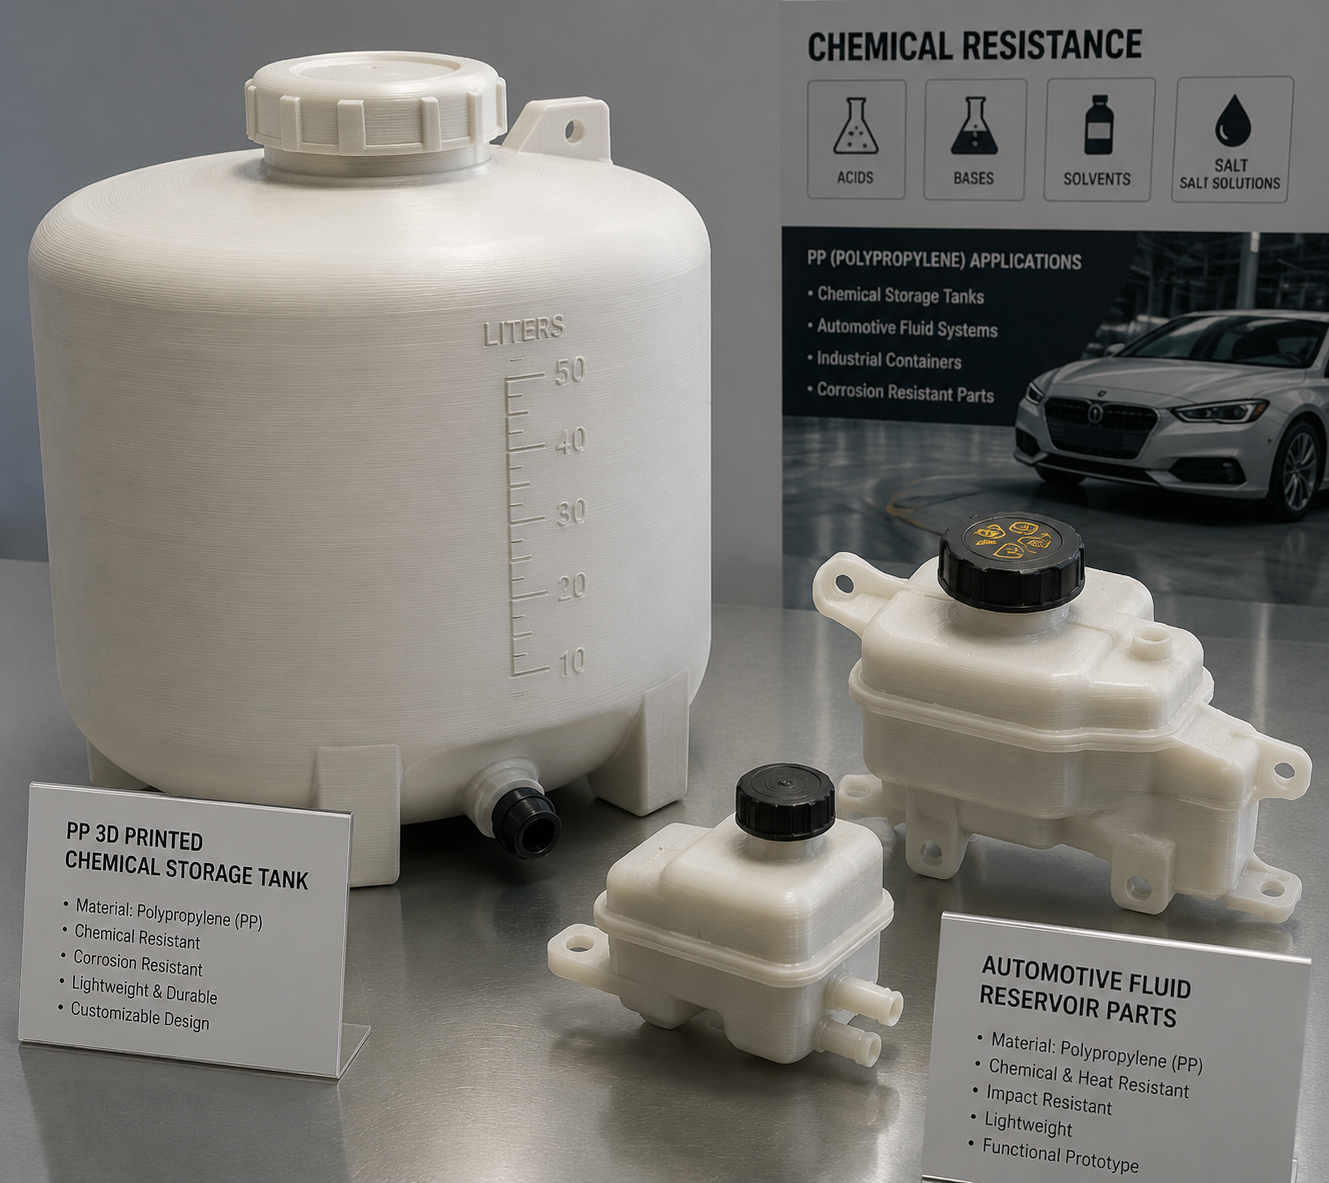
PP có khả năng chống lại hầu hết các loại axit, bazơ, cồn và dung môi hữu cơ ở nhiệt độ phòng. Đây là vật liệu được ưa chuộng để chế tạo các bình chứa chất lỏng theo yêu cầu, các bộ phận của hệ thống định lượng hóa chất, thiết bị phòng thí nghiệm và bất kỳ mẫu thử nào có tiếp xúc với hóa chất ăn mòn. Khác với ABS – vốn bị hòa tan hoặc nứt vỡ trong nhiều dung môi thông thường – và PLA – vốn bị thủy phân ngay cả trong dung dịch axit nhẹ – PP hoàn toàn chịu được sự tiếp xúc với hóa chất mà nếu gặp phải sẽ phá hủy các bộ phận in 3D khác chỉ trong vài phút.
Tuy nhiên, PP vẫn có những điểm yếu về mặt hóa học: các axit oxy hóa mạnh (axit nitric đậm đặc, axit cromic) và một số dung môi chứa clo sẽ làm ăn mòn PP. Ở nhiệt độ cao trên 80°C, PP sẽ phồng lên khi tiếp xúc với nhiều loại dung môi hữu cơ. Đối với phần lớn các ứng dụng xử lý hóa chất ở nhiệt độ phòng trong phòng thí nghiệm và môi trường công nghiệp, PP đáp ứng đủ yêu cầu về mặt hóa học.
Các bộ phận kết cấu nhẹ
Với mật độ 0,90 g/cm³, PP nhẹ hơn PLA khoảng 27% và nhẹ hơn PETG 29% đối với cùng một thể tích chi tiết. Trong các ứng dụng yêu cầu trọng lượng nhẹ — máy bay không người lái, bộ phận đầu cuối của robot, thiết bị di động — lợi thế về mật độ này rất có ý nghĩa. PP được gia cường bằng sợi thủy tinh (sợi GF-PP, thường là thủy tinh 20-30%) giúp cải thiện độ bền kéo lên 40-55 MPa và độ cứng lên 3-5 GPa trong khi vẫn giữ được phần lớn lợi thế về mật độ. GF-PP yêu cầu vòi phun được gia cố do tính mài mòn của sợi thủy tinh.
Các bộ phận bên dưới nắp ca-pô ô tô
PP hiện đã là loại polymer chủ đạo trong nội thất ô tô và các ứng dụng dưới nắp ca-pô — vỏ ắc-quy, bình chứa chất lỏng, các bộ phận hệ thống nạp khí và tấm ốp trang trí hầu hết đều được sản xuất bằng phương pháp ép phun PP. PP in 3D cho phép tạo mẫu nhanh các bộ phận này bằng chính vật liệu sản xuất thực tế, điều này rất quan trọng vì các mẫu thử làm từ ABS hoặc PLA không thể tái tạo được tính năng lắp ráp khớp bấm, khả năng chống hóa chất hoặc hiệu suất chống biến dạng lâu dài của chi tiết PP thành phẩm.
Mẫu thử sản phẩm tiêu dùng
PP được sử dụng rộng rãi trong bao bì tiêu dùng, thiết bị gia dụng, đồ chơi và đồ dùng gia đình. Việc tạo mẫu thử các sản phẩm này bằng PP thay vì PLA hoặc nhựa nguyên sinh giúp mang lại cảm giác gần gũi hơn nhiều với độ mềm dẻo, độ linh hoạt và độ bền của sản phẩm chính thức. Cảm giác bề mặt mềm mại, hơi sáp của PP khác biệt so với cảm giác cứng hơn và giòn hơn của PLA — và sự khác biệt về cảm giác chạm này thường rất quan trọng trong quá trình đánh giá sản phẩm tiêu dùng.
In PP tiên tiến: Các loại sợi có chất độn và sợi chuyên dụng
PP gia cường sợi thủy tinh (GF-PP)
Việc bổ sung sợi thủy tinh 20-30% vào PP làm thay đổi các tính chất cơ học của vật liệu này. Độ bền kéo tăng từ 25–35 MPa lên 40–55 MPa. Mô-đun uốn tăng từ 1,0–1,5 GPa lên 3,0–5,0 GPa. Nhiệt độ uốn cong tăng từ 55°C lên 90–110°C. Độ co ngót giảm từ 1,5–2,5% xuống 0,3–0,8%, giúp GF-PP dễ in hơn đáng kể mà không bị cong vênh so với PP không chứa chất độn. Những nhược điểm đi kèm là độ giòn tăng lên (độ giãn dài giảm từ vài trăm phần trăm xuống còn 3–5%), mài mòn do ma sát trên vòi phun (yêu cầu sử dụng thép cứng) và chi phí cao hơn (thường là $60–90/kg).
GF-PP là lựa chọn thiết thực cho các ứng dụng PP kết cấu, trong đó chi tiết phải giữ nguyên hình dạng khi chịu tải và ở nhiệt độ cao vừa phải. Chỉ riêng việc độ co ngót thấp hơn đã khiến GF-PP dễ in hơn nhiều so với PP không chứa chất độn, và loại này nên được coi là loại PP mặc định cho những người dùng không có nhu cầu cụ thể về độ dẻo dai và khả năng chống mỏi của vật liệu không chứa chất độn.
Copolyme PP
Copolymer PP ngẫu nhiên (PP-R) chứa một tỷ lệ nhỏ comonomer ethylene trong chuỗi polypropylene, giúp giảm độ kết tinh và tăng khả năng chống va đập ở nhiệt độ thấp. PP-R dễ in hơn một chút so với homopolymer PP vì độ kết tinh thấp hơn đồng nghĩa với độ co ngót ít hơn, nhưng các tính chất cơ học cũng tương ứng thấp hơn. Copolymer khối PP (PP-B) kết hợp các vùng cao su ethylene-propylene để cải thiện khả năng chống va đập và thường được sử dụng trong các ứng dụng cản xe ô tô. Cả hai loại copolymer này đều có sẵn dưới dạng sợi in 3D từ các nhà cung cấp chuyên dụng.
Các vấn đề thường gặp trong in ấn PP và cách khắc phục
Hiện tượng cong vênh và hiện tượng bong tróc trên bàn ép
Hiện tượng cong vênh là vấn đề hàng đầu trong in 3D bằng vật liệu PP. Nguyên nhân gốc rễ là hiện tượng co ngót trong quá trình kết tinh — khi chi tiết in nguội xuống dưới khoảng 120°C, các chuỗi polymer sắp xếp thành các vùng tinh thể có thể tích nhỏ hơn so với trạng thái nóng chảy vô định hình. Sự giảm thể tích này tạo ra ứng suất kéo trong chi tiết, tập trung tại giao diện với tấm in.
Các giải pháp này có tính bổ sung lẫn nhau chứ không phải là các phương án thay thế. Hãy áp dụng tất cả các giải pháp này cùng nhau để đạt được kết quả đáng tin cậy: bề mặt in bằng PP, nhiệt độ giường in từ 100–110°C, nhiệt độ buồng in từ 35–50°C, viền (brim) rộng 8–10 mm và các góc chi tiết được bo tròn (các góc nhọn làm tập trung ứng suất và gây ra hiện tượng cong vênh). Nếu hiện tượng cong vênh vẫn tiếp diễn dù đã áp dụng tất cả các biện pháp trên, có thể hình dạng chi tiết vốn đã có vấn đề — các bề mặt phẳng rộng với tỷ lệ chiều cao trên chiều rộng cao là trường hợp xấu nhất gây cong vênh cho PP — và chuyển sang sử dụng vật liệu GF-PP có thể là giải pháp thực tế duy nhất.
Độ bám dính giữa các lớp kém
Các chi tiết PP bị bong lớp dọc theo đường lớp là do sự khuếch tán polymer giữa các lớp không đủ. Cách khắc phục là tăng nhiệt độ vòi phun — 245–250°C đối với hầu hết các loại PP — kết hợp với việc giảm tốc độ in và hạn chế tối đa việc làm mát chi tiết. Nếu hiện tượng bong tróc vẫn tiếp diễn ở 250°C, nguyên nhân có thể là do độ ẩm trong sợi nhựa (PP hấp thụ độ ẩm rất ít, nhưng các chất phụ gia và chất độn có thể hút ẩm) hoặc do đầu nóng không đủ công suất, không thể duy trì nhiệt độ cài đặt trong quá trình đùn.
Hiện tượng sợi kéo dài và rỉ ra
Độ nhớt nóng chảy thấp của PP ở nhiệt độ in khiến vật liệu này dễ bị hiện tượng kéo sợi. Cài đặt rút sợi 4–6 mm ở tốc độ 25–35 mm/s, kết hợp với tốc độ di chuyển 100–120 mm/s, thường giúp kiểm soát hiện tượng kéo sợi một cách hiệu quả. Việc kích hoạt các tùy chọn “wipe on retract” và “coast at end” trong phần mềm cắt lát sẽ giúp cải thiện tình hình hơn nữa. Khác với PETG, nơi hiện tượng sợi kéo chủ yếu chỉ ảnh hưởng đến thẩm mỹ, các sợi kéo của PP có thể khá chắc và khó loại bỏ, do đó việc điều chỉnh cài đặt rút sợi trước khi in các chi tiết lớn hoặc phức tạp là rất đáng làm.
PP so với các vật liệu dẻo và chịu hóa chất khác
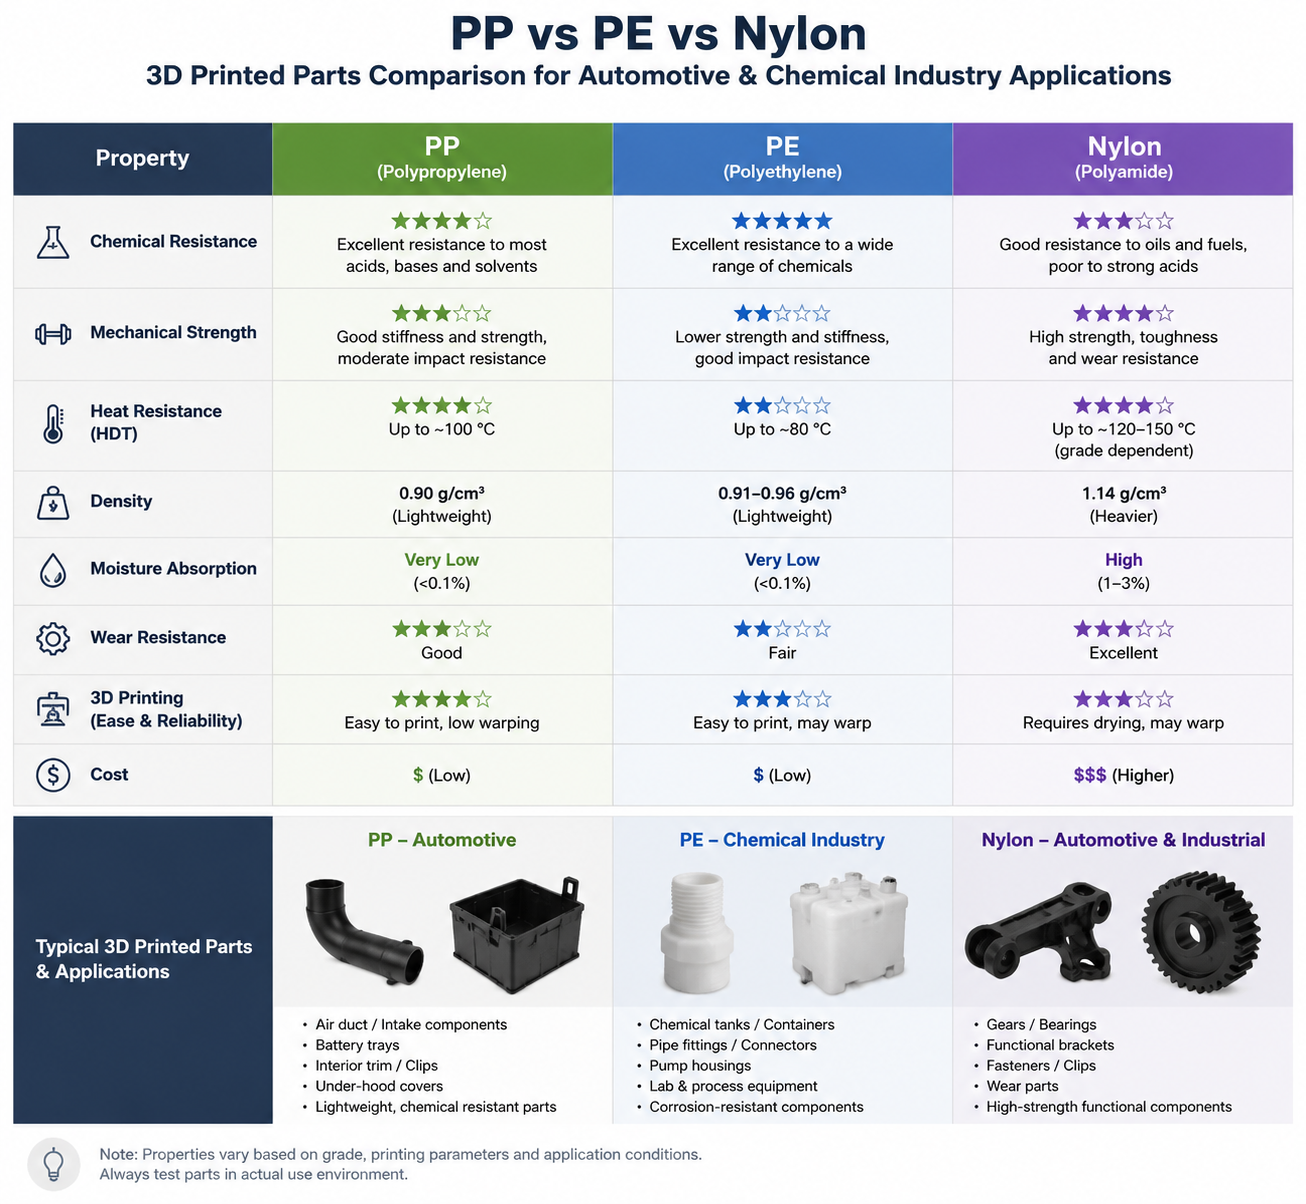
PP thường được so sánh với các sợi dẻo (TPU/TPE) và nylon vì nó có một số đặc tính tương đồng với cả hai loại này. Điều quan trọng là phải hiểu rõ PP khác biệt ở điểm nào.
So với TPU, PP cứng hơn (mô-đun uốn 1,0–1,5 GPa so với 0,01–0,1 GPa của TPU mềm), có khả năng chống hóa chất tốt hơn nhiều và thể hiện khả năng chống mỏi thực sự thay vì chỉ đơn thuần là tính đàn hồi. TPU có khả năng kéo giãn và phục hồi hình dạng; trong khi đó, PP uốn cong và chống gãy vỡ qua nhiều chu kỳ. Đối với bản lề sống phải chịu được hàng nghìn lần kích hoạt, PP là lựa chọn đúng đắn. Đối với miếng đệm hoặc gioăng phải biến dạng và phục hồi đàn hồi, TPU là lựa chọn đúng đắn.
So với nylon (PA6, PA12), PP có độ bền cơ học thấp hơn (25–35 MPa so với 45–65 MPa của nylon), khả năng chịu nhiệt kém hơn và tính chất chống mài mòn cũng kém hơn. Tuy nhiên, PP có khả năng chống hóa chất vượt trội — đặc biệt là đối với axit và dung môi phân cực có thể ăn mòn nylon — và PP không hấp thụ độ ẩm (nylon hấp thụ 2-8% nước tính theo trọng lượng tùy thuộc vào loại, điều này ảnh hưởng đáng kể đến chất lượng in và các tính chất cơ học). Đối với các ứng dụng khô, ở nhiệt độ phòng cần khả năng chống hóa chất và độ bền mỏi, PP thường là vật liệu tốt hơn. Đối với các ứng dụng kết cấu ở nhiệt độ cao, nylon vượt trội hơn; sản phẩm của chúng tôi Hướng dẫn in trên vải nylon bắt đầu suy giảm khi PA6 và PA12 bắt đầu vượt lên dẫn trước.
PP có phù hợp với ứng dụng của bạn không?
In 3D bằng nhựa PP là lựa chọn phù hợp khi ứng dụng của bạn yêu cầu một hoặc nhiều yếu tố sau: khả năng chống ăn mòn hóa học đối với axit, bazơ hoặc dung môi; khả năng chống mỏi cho các bản lề linh hoạt hoặc các bộ phận phải uốn cong lặp đi lặp lại; trọng lượng chi tiết nhẹ nhất có thể; hoặc tạo mẫu thử bằng chính vật liệu sản xuất thực tế dành cho các chi tiết đúc phun PP. Đây không phải là lựa chọn phù hợp khi ứng dụng của bạn yêu cầu độ cứng cao, khả năng chịu nhiệt độ cao hoặc độ bền kéo cao — trong những trường hợp đó, nylon có chất độn, polycarbonate hoặc thậm chí PETG là những vật liệu phù hợp hơn.
Chi phí ban đầu để làm quen với PP khá khiêm tốn: một cuộn sợi PP, một bề mặt in bằng PP và một vài bản in thử để điều chỉnh các thông số về nhiệt độ và độ bám dính. Đổi lại, bạn sẽ có được một bộ tính chất vật liệu — tính trơ hóa học, khả năng chống mỏi, mật độ thấp — mà không loại sợi FDM thông dụng nào khác có thể sánh kịp. Đối với các kỹ sư và nhà sản xuất làm việc với chất lỏng, cơ cấu linh hoạt hoặc kết cấu nhẹ, PP xứng đáng có một vị trí trong bộ công cụ vật liệu của họ.
Câu hỏi thường gặp
Xem tại So sánh giữa polypropylene và nylon để xem thông tin chi tiết về phân loại và dữ liệu về bất động sản.
Tại sao vật liệu in PP của tôi lại không bám dính vào tấm in?
Nguyên nhân có khả năng cao nhất là do sử dụng bề mặt in tiêu chuẩn. PP có năng lượng bề mặt cực thấp (29–31 mN/m) và sẽ không bám dính chắc chắn trên PEI, kính, BuildTak, băng dính màu xanh hoặc keo dán dạng que. Giải pháp là sử dụng bề mặt tương thích với PP: có thể là màng in PP thương mại, tấm nhựa polypropylene hoặc băng dính đóng gói PP trong suốt dán lên tấm in. PP bám dính vào PP — vật liệu đùn sẽ kết dính với bề mặt có thành phần hóa học tương tự. Kết hợp với nhiệt độ bề mặt in từ 100–110°C, điều này sẽ đảm bảo độ bám dính đáng tin cậy cho lớp đầu tiên. Ngoài ra, hãy sử dụng viền (brim) rộng 8–10 mm và in lớp đầu tiên ở nhiệt độ cao hơn nhiệt độ vòi phun thông thường từ 5–10°C để đạt độ bám dính tối đa.
Tôi có thể in PP trên máy in Ender 3 tiêu chuẩn hoặc các loại máy in tương tự không?
Đúng vậy, nhưng có một số lưu ý. Nhiệt độ vòi phun (220–250°C) và nhiệt độ đế in (80–110°C) của PP nằm trong phạm vi cho phép của hầu hết các máy in 3D nguyên bản, bao gồm cả Ender 3. Không cần phải sử dụng đầu in hoàn toàn bằng kim loại. Hai nâng cấp quan trọng là bề mặt in tương thích với PP (tấm hoặc băng PP được thay thế định kỳ) và tốt nhất là một vỏ bọc để duy trì nhiệt độ môi trường từ 35-50°C. Nếu không có vỏ bọc, các chi tiết PP lớn có khả năng bị cong vênh. Các chi tiết nhỏ (kích thước bất kỳ nào dưới 50mm) có thể in được trên máy in mở với bề mặt giường in và viền (brim) phù hợp. Để sản xuất đáng tin cậy các chi tiết PP có chức năng, máy in có vỏ bọc kèm hệ thống sưởi buồng hoạt động là lý tưởng nhưng không bắt buộc.
Làm thế nào để thiết kế một bản lề linh hoạt cho vật liệu PP in 3D?
Một bản lề sống bằng nhựa PP in 3D thành công phải tuân theo các quy tắc thiết kế sau: (1) độ dày bản lề từ 0,3–0,5 mm đối với bản in một lớp có chiều cao lớp 0,2 mm; (2) trục bản lề phải song song với trục Y trên tấm in để khi uốn cong, bản lề sẽ mở ra bằng cách uốn cong xuyên qua các lớp, chứ không phải bong tách các lớp ra khỏi nhau; (3) bán kính đủ lớn (ít nhất 1 mm) tại điểm chuyển tiếp từ phần dày sang phần bản lề mỏng để tránh tập trung ứng suất; (4) in ở nhiệt độ 245–250°C với quá trình làm mát tối thiểu để tối đa hóa độ bền liên lớp tại bản lề; (5) làm điều kiện bản lề bằng cách uốn cong nó qua toàn bộ phạm vi 5-10 lần ngay sau khi in trong khi bộ phận vẫn còn ấm — điều này làm “cứng hóa” các chuỗi polymer trong vùng bản lề và cải thiện đáng kể tuổi thọ mỏi.
Sự khác biệt giữa sợi PP và tấm hoặc thanh PP được gia công là gì?
PP in 3D có các tính chất cơ học dị hướng: vật liệu này có độ bền cao hơn trong mặt phẳng X-Y (song song với các lớp) so với theo hướng Z (ngang qua các lớp) do sự tồn tại của ranh giới giữa các lớp. Một chi tiết PP gia công từ tấm hoặc thanh đùn có tính chất cơ học đồng hướng vì vật liệu được nén chặt dưới áp suất trong quá trình đùn. Đối với các ứng dụng mà tải trọng chính song song với các lớp in, PP in 3D có thể đạt được 70-85% độ bền của PP gia công. Đối với các ứng dụng yêu cầu tính chất đồng nhất, vật liệu PP gia công có ưu thế hơn nhưng đi kèm với chi phí cao hơn và thời gian giao hàng lâu hơn — đây là sự đánh đổi cơ bản giữa sản xuất gia công (additive) và sản xuất trừ (subtractive).