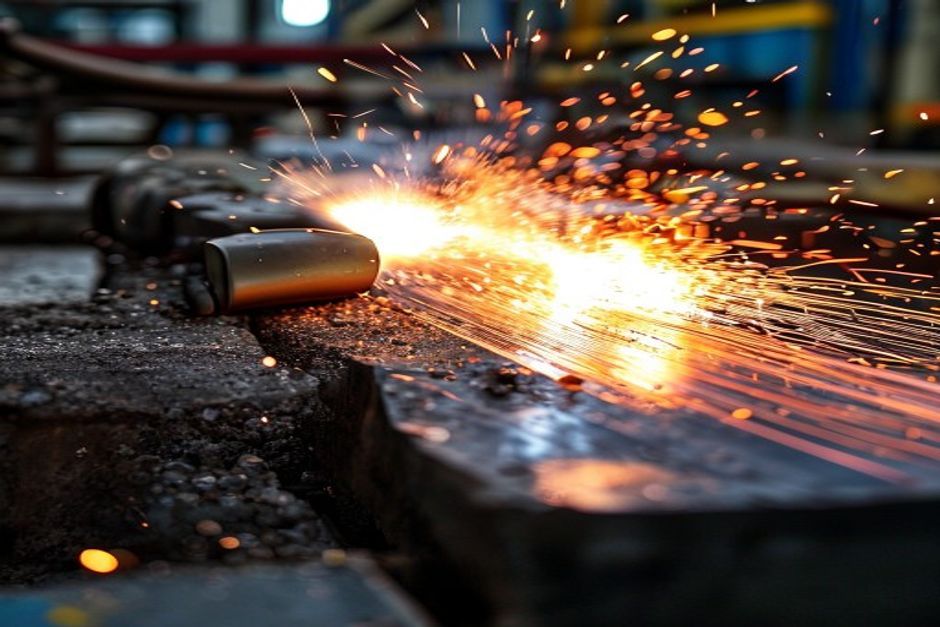
Cắt plasma là một quy trình cắt nhiệt được điều khiển bằng CNC, sử dụng hồ quang điện thu hẹp để ion hóa khí (thường là khí nén, nitơ hoặc oxy) thành trạng thái plasma, đạt nhiệt độ từ 25.000°C đến 30.000°C. Tia plasma siêu nóng này làm nóng chảy phôi và thổi bay vật liệu nóng chảy, tạo ra vết cắt hẹp chỉ 0,05 inch. Cắt plasma là một trong những phương pháp nhanh nhất để cắt các kim loại dẫn điện có độ dày lên đến 2 inch.

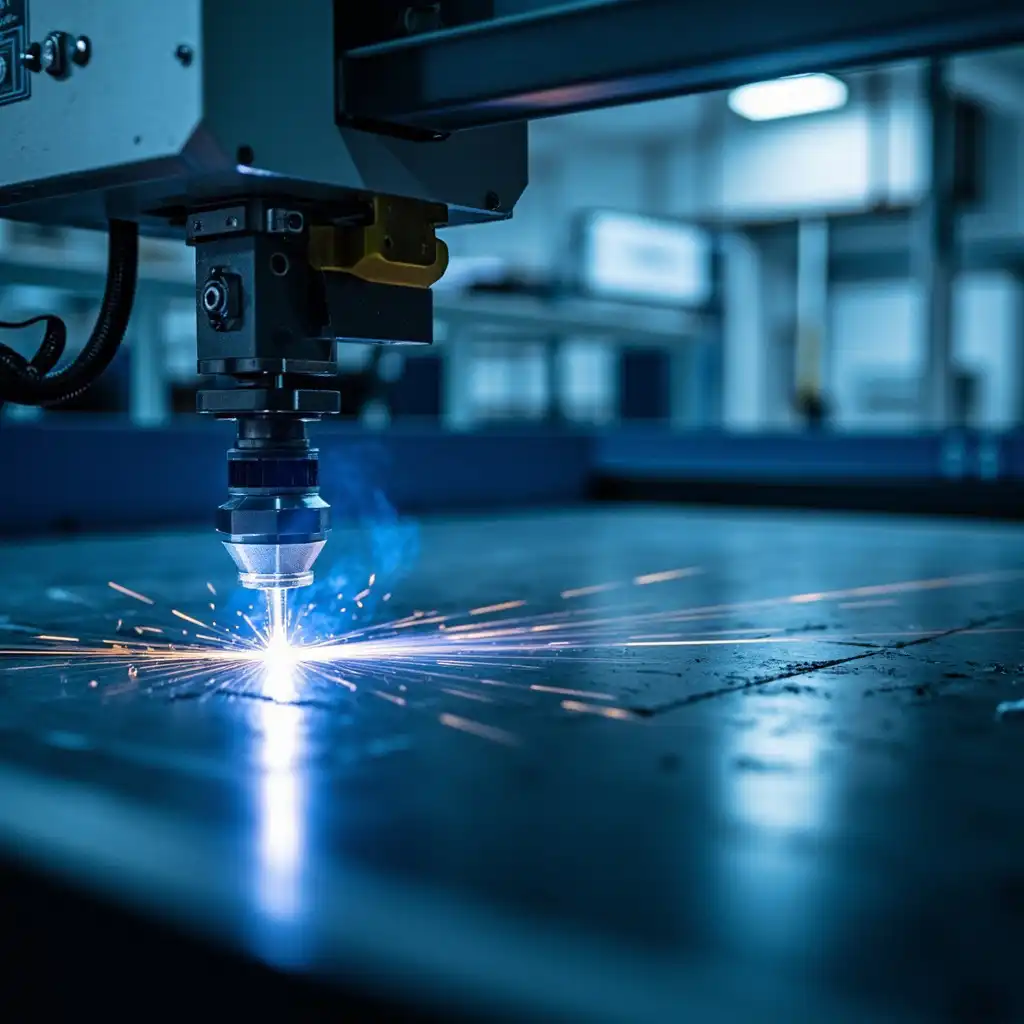
Nguyên lý hoạt động của phương pháp cắt bằng plasma
Quá trình cắt bằng plasma bắt đầu bằng việc tạo ra một hồ quang điện giữa điện cực (thường là hafnium hoặc zirconium) và phôi. Khí nén chảy qua vòi phun của mỏ hàn, nơi hồ quang làm thu hẹp dòng khí, làm tăng nhiệt độ của nó cho đến khi đạt đến trạng thái plasma (khí bị ion hóa). Tia plasma thoát ra khỏi vòi cắt với vận tốc vượt quá 20.000 feet mỗi phút, làm nóng chảy và loại bỏ vật liệu dọc theo đường cắt.
Các thông số quy trình chính
- Dòng điện (Ampe): Xác định khả năng cắt theo độ dày. Các thiết bị có công suất 30–40 amp có thể cắt thép dày tối đa 0,5 inch; các thiết bị có công suất từ 100 amp trở lên có thể cắt thép dày 1,5–2 inch.
- Loại khí: Khí nén (phổ biến nhất, chi phí thấp nhất); nitơ (cắt sạch hơn, ít bị oxy hóa hơn); oxy (cắt thép nhanh hơn, tạo ra xỉ oxit sắt); hỗn hợp argon-hydro (dùng cho thép không gỉ và nhôm).
- Khoảng cách an toàn: Khoảng cách giữa vòi phun của mỏ hàn và phôi — thường là 0,1–0,25 inch. Nếu khoảng cách quá gần sẽ gây ra hiện tượng hồ quang kép và làm hỏng vòi phun; nếu quá xa sẽ làm giảm chất lượng cắt.
- Tốc độ di chuyển: Cân bằng giữa chất lượng cắt, sự hình thành xỉ và năng suất. Tốc độ quá chậm sẽ dẫn đến vùng chịu ảnh hưởng nhiệt quá lớn; tốc độ quá nhanh sẽ dẫn đến việc thâm nhập không hoàn toàn.
Cắt bằng plasma so với các phương pháp cắt khác
| Yếu tố | Plasma | Tia laser | Tia nước |
|---|---|---|---|
| Độ dày tối đa (thép) | 1,5–2,0 inch | 0,5–1,0 inch (sợi) | 12+ inch |
| Tốc độ cắt (vật liệu mỏng) | Cao | Rất cao | Trung bình |
| HAZ (Vùng chịu ảnh hưởng của nhiệt) | Trung bình | Tối giản | Không có (cắt lạnh) |
| Độ dẫn điện của vật liệu | Phải có tính dẫn điện | Bất kỳ vật liệu nào | Bất kỳ vật liệu nào |
| Chi phí vận hành | Thấp - Trung bình | Trung bình đến cao | Trung bình (chi phí mài mòn) |
Các vật liệu phù hợp để cắt bằng plasma
Cắt bằng plasma đòi hỏi phải sử dụng các vật liệu dẫn điện:
- Thép carbon: Ứng dụng phổ biến nhất; cắt gọn gàng với độ dày lên đến 2 inch bằng công nghệ plasma oxy
- Thép không gỉ: Hệ thống plasma nitơ hoặc argon-hydro tạo ra các vết cắt sạch với mức độ oxy hóa tối thiểu
- Nhôm và các hợp kim: Plasma khí cho kết quả tốt; nitơ giúp cải thiện chất lượng cạnh
- Đồng và đồng thau: Có thể cắt được, nhưng do có độ dẫn nhiệt cao nên cần cường độ dòng điện lớn hơn
- Gang: Có thể cắt được, nhưng hàm lượng than chì gây ra sự bất ổn định của hồ quang
Không phù hợp: Các vật liệu không dẫn điện, bao gồm hầu hết các loại nhựa, gỗ, thủy tinh và vật liệu composite, không thể cắt bằng phương pháp cắt plasma. Đối với các vật liệu này, cắt bằng tia nước hoặc gia công CNC là những phương pháp thay thế phù hợp.
Ứng dụng công nghiệp
- Chế tạo kết cấu thép: Cắt dầm, thanh kênh và tấm thép phục vụ cho lĩnh vực xây dựng và hạ tầng
- Sửa chữa và phục hồi ô tô: Gia công các tấm thân xe, sửa đổi khung xe, cắt hệ thống ống xả
- Hệ thống ống dẫn HVAC: Cắt tấm kim loại cho các hệ thống sưởi ấm, thông gió và điều hòa không khí
- Đóng tàu và Hàng hải: Cắt tấm dày để chế tạo các bộ phận thân tàu và các bộ phận kết cấu
- Các tác phẩm kim loại nghệ thuật và kiến trúc: Tấm ốp trang trí, bảng hiệu và các sản phẩm kim loại gia công theo yêu cầu
Ưu điểm và hạn chế
Ưu điểm
- Tốc độ cắt cao trên các kim loại dẫn điện, tối đa 2 inch
- Chi phí thiết bị thấp hơn so với các hệ thống cắt laser
- Có sẵn các thiết bị cầm tay di động dành cho công tác thực địa
- So với phương pháp cắt bằng khí oxy-nhiên liệu, phương pháp này chỉ cần làm nóng trước ở mức tối thiểu
Hạn chế
- Chỉ có thể cắt các vật liệu dẫn điện
- Vùng chịu ảnh hưởng của nhiệt làm thay đổi các tính chất vật liệu gần mép cắt
- Cặn (kim loại nóng chảy đã đông đặc) thường cần phải mài sau khi cắt
- Chiều rộng vết cắt rộng hơn so với cắt bằng laser (0,05–0,125 inch so với 0,008–0,040 inch)
- Mức độ tiếng ồn vượt quá 100 dB; cần phải đeo thiết bị bảo vệ thính giác và đôi khi phải sử dụng buồng cách âm
Câu hỏi thường gặp
Khi nào thì cuốn sách “Cắt bằng plasma: Quy trình, khả năng và ứng dụng công nghiệp” là một lựa chọn phù hợp?
“Cắt bằng plasma: Quy trình, khả năng và ứng dụng công nghiệp” là một lựa chọn phù hợp khi tốc độ lặp lại nhanh, hình dạng phức tạp, chi phí khuôn mẫu thấp hoặc sản xuất số lượng nhỏ được ưu tiên hơn so với chi phí đơn vị của chi tiết đúc.
Cần kiểm tra những yếu tố nào trước khi lựa chọn phương pháp cắt plasma: Quy trình, khả năng và ứng dụng công nghiệp?
Kiểm tra kích thước chi tiết, tính chất vật liệu, độ nhám bề mặt, dung sai kích thước, mức độ tiếp xúc với nhiệt, hướng tải trọng và xem có cần xử lý sau gia công hay không.
Cắt plasma: Quy trình, khả năng và ứng dụng công nghiệp có điểm gì khác biệt so với gia công CNC?
In 3D có thể tạo ra các hình dạng phức tạp một cách nhanh chóng, trong khi gia công CNC thường mang lại độ bền cao hơn cho các bề mặt chính xác, dung sai chặt chẽ hơn và sử dụng vật liệu đạt tiêu chuẩn sản xuất.
Những yếu tố nào ảnh hưởng đến chi phí cắt plasma: Quy trình, khả năng và ứng dụng công nghiệp?
Chi phí phụ thuộc vào vật liệu, thể tích in, thời gian in, độ dày lớp, việc tháo khung đỡ, hoàn thiện, kiểm tra và số lượng chi tiết trong mô hình.