So sánh giữa PLA, PETG và ABS này sẽ hữu ích nhất khi bạn quan tâm đến chức năng của chi tiết, chứ không phải những ý kiến trên diễn đàn. Nếu bạn in đủ lâu, cuối cùng bạn sẽ phải đối mặt với cùng một câu hỏi: PLA, PETG hay ABS? Ba loại sợi này chiếm khoảng 80% tổng khối lượng vật liệu in FDM, nhưng những lời khuyên bạn tìm thấy trên mạng thường mâu thuẫn nhau. Một diễn đàn nói rằng ABS đã lỗi thời. Diễn đàn khác lại cho rằng PETG là PLA mới. Diễn đàn thứ ba khẳng định PLA là tất cả những gì bạn cần. Sự thật thì phức tạp hơn thế: mỗi loại vật liệu này đều có phạm vi hiệu suất cụ thể, và việc hiểu được những phạm vi đó trùng nhau ở đâu — và không trùng nhau ở đâu — chính là sự khác biệt giữa một chi tiết bền bỉ và một chi tiết dễ hỏng.
Hướng dẫn này được biên soạn dành cho những người in các bộ phận chức năng — các kỹ sư, nhà sản xuất, xưởng chế tạo mẫu và những người đam mê chế tạo chuyên nghiệp — những người cần độ chính xác về kích thước, hiệu suất cơ học và các kiểu hỏng hóc có thể dự đoán được. Chúng tôi tiến hành thử nghiệm, đo lường và so sánh các chỉ số quan trọng.
Thông tin về vật liệu: Thực chất mỗi loại sợi in 3D là gì
Trước khi so sánh các con số, bạn cần hiểu rõ bản chất của các vật liệu này ở cấp độ phân tử, bởi vì các đặc tính hóa học cơ bản của chúng quyết định mọi yếu tố, từ nhiệt độ in cho đến độ bền lâu dài.
PLA (Axit polylactic)
PLA là một loại polyester có nguồn gốc sinh học, được chiết xuất từ tinh bột thực vật đã qua quá trình lên men — thường là ngô, sắn hoặc mía. Nhiệt độ chuyển pha thủy tinh của nó rất thấp: chỉ 55–60°C. Điều này có nghĩa là các chi tiết làm từ PLA sẽ bắt đầu mềm ra và biến dạng khi ở trong xe ô tô nóng, gần bộ tản nhiệt hoặc dưới ánh nắng trực tiếp. Độ bền kéo của PLA cao một cách đáng ngạc nhiên đối với một vật liệu có nguồn gốc sinh học (thường là 45–60 MPa), và độ cứng (mô đun Young ~3,5 GPa) vượt trội so với ABS và sánh ngang với PETG không chứa chất độn. Tuy nhiên, điểm yếu của PLA là tính giòn: độ giãn dài khi đứt thường là 3–6%, có nghĩa là nó sẽ gãy chứ không uốn cong. Khả năng chống va đập kém — một bộ phận PLA rơi từ độ cao ngang eo xuống bê tông có khả năng cao sẽ vỡ vụn.
Ưu điểm lớn nhất của PLA là khả năng in ấn. Chất liệu này có thể in ở nhiệt độ thấp (190–220°C), không cần khay gia nhiệt (mặc dù nhiệt độ 50–60°C sẽ có lợi), bám dính dễ dàng trên hầu hết các bề mặt in và hầu như không gây biến dạng cho các chi tiết ở mọi kích thước. Nó cũng tỏa ra một mùi ngọt nhẹ trong quá trình in — đây là loại sợi in phổ biến duy nhất thực sự mang lại cảm giác dễ chịu khi in. Về độ chính xác kích thước cho các sản phẩm in mang tính thẩm mỹ, không có vật liệu nào sánh được với PLA; nếu độ chính xác khi lắp ráp và dung sai lắp ghép quan trọng hơn bề mặt bên ngoài, hãy tham khảo bài viết của chúng tôi Hướng dẫn về dung sai trong in 3D.
PETG (Polyethylene Terephthalate biến tính bằng glycol)
PETG là biến thể được biến tính bằng glycol của PET — cùng loại polymer cơ bản được sử dụng trong chai nước. Quá trình biến tính bằng glycol làm giảm độ kết tinh, giúp PETG có thể in được ở nhiệt độ dành cho người dùng gia đình đồng thời vẫn giữ được hầu hết các ưu điểm cơ học của PET. PETG là sự kết hợp giữa tính dễ sử dụng của PLA và độ bền của ABS: nó in ở nhiệt độ 230–250°C, yêu cầu bàn in được làm nóng ở 70–85°C và tạo ra độ cong vênh tối thiểu trên các chi tiết có kích thước dưới 150mm. Hiện tượng sợi nhựa kéo dài là nhược điểm đặc trưng của PETG — nó chảy nhựa nhiều hơn so với PLA hoặc ABS, do đó việc điều chỉnh độ rút nhựa là rất quan trọng. Để biết quy trình làm việc đầy đủ, hãy tham khảo bài viết của chúng tôi Hướng dẫn in bằng vật liệu PETG.
Về mặt cơ học, PETG mang lại sự cân bằng tốt nhất trong ba loại vật liệu này. Độ bền kéo dao động từ 45–55 MPa, độ giãn dài khi đứt là 15–25% (cứng cáp, không giòn) và khả năng chống va đập gấp khoảng 3–4 lần so với PLA. PETG cũng có khả năng kháng hóa chất tuyệt vời — nó chịu được IPA, axit yếu và hầu hết các chất tẩy rửa gia dụng có thể làm ăn mòn hoặc gây nứt do ứng suất đối với PLA và ABS. Khả năng chịu nhiệt (điểm chuyển pha thủy tinh ~80°C) của nó tốt hơn PLA nhưng kém hơn ABS. Khi sử dụng ngoài trời, PETG chịu được tia UV khá tốt và không bị phân hủy nhanh như PLA dưới ánh nắng mặt trời.
ABS (Acrylonitrile-Butadiene-Styrene)
ABS là vật liệu chủ lực truyền thống của công nghệ in FDM, và điều này hoàn toàn có lý do chính đáng. Đây là một terpolymer kết hợp khả năng chịu hóa chất của acrylonitrile, độ bền va đập của cao su butadiene và khả năng gia công của styrene. Kết quả là một vật liệu có nhiệt độ uốn cong (~98°C tại 0,45 MPa), khả năng chống va đập vượt trội trong dải nhiệt độ rộng, và bề mặt có thể được làm mịn bằng hơi acetone để đạt độ hoàn thiện gần như sản phẩm đúc phun. Nếu ABS là hướng mà bạn đang cân nhắc, dịch vụ chuyên biệt của chúng tôi Hướng dẫn in bằng công nghệ ABS đi sâu hơn vào các thiết lập, điều khiển vỏ máy và xử lý hậu kỳ.
Tuy nhiên, ABS rất khó in. Loại vật liệu này yêu cầu khay gia nhiệt ở nhiệt độ 95–110°C, buồng in duy trì nhiệt độ môi trường 40–50°C và nhiệt độ vòi phun từ 230–260°C. Nếu không có buồng kín, các chi tiết có kích thước lớn hơn ~50mm ở bất kỳ chiều nào sẽ bị cong vênh — ABS co lại khoảng 0,8% trong quá trình làm mát, và ứng suất nhiệt sinh ra sẽ làm bong tróc các góc khỏi bàn in. Loại vật liệu này cũng thải ra khói styrene trong quá trình in, gây khó chịu và có thể gây hại — do đó, việc thông gió là bắt buộc. Quá trình xử lý sau in là điểm mạnh của ABS: làm mịn bằng hơi acetone không chỉ cải thiện tính thẩm mỹ mà còn bịt kín các lỗ rỗng trên bề mặt, tăng khả năng chống thấm nước và độ bền của chi tiết. ABS cũng có thể được dán bằng keo dung môi tiêu chuẩn, chà nhám, khoan, khai ren và sơn — vật liệu này có khả năng gia công giống nhựa truyền thống hơn bất kỳ vật liệu FDM nào khác.
| Tài sản | Quân Giải phóng Nhân dân | PETG | ABS |
|---|---|---|---|
| Độ bền kéo | 45–60 MPa | 45–55 MPa | 35–45 MPa |
| Mô-đun Young | 3,5 GPa | 2,0–2,3 GPa | 2,0–2,4 GPa |
| Độ giãn dài khi đứt | 3–6% | 15–25% | 10–20% |
| Độ bền va đập (Izod) | 3–5 kJ/m² | 8–12 kJ/m² | 15–25 kJ/m² |
| Nhiệt độ chuyển pha thủy tinh (Tg) | 55–60°C | 80–85°C | 100–105°C |
| Độ uốn do nhiệt (0,45 MPa) | 50–55°C | 70–75°C | 95–100°C |
| Nhiệt độ in | 190–220 °C | 230–250°C | 230–260 °C |
| Nhiệt độ giường | 50–60°C (tùy chọn) | 70–85°C | 95–110°C |
| Yêu cầu kèm theo tài liệu | Không | Không (được khuyến nghị cho các chi tiết có kích thước lớn) | Đúng |
| Xu hướng biến dạng | Không đáng kể | Thấp | Cao |
| Khả năng chống tia UV | Kém (bị xuống cấp, đổi màu) | Tốt | Chất lượng kém (màu vàng, dễ gãy) |
| Khả năng chống hóa chất | Kém (bị dung môi ăn mòn) | Rất tốt (axit, bazơ, dung môi) | Trung bình (bị tác động bởi axeton, este) |
| Xử lý sau | Chà nhám, sơn (hạn chế) | Chà nhám, sơn (khó) | Làm nhẵn bằng axeton, dán keo, gia công |
| Giá mỗi kg | $15–25 | $18–30 | $18–30 |
Sức mạnh so với độ bền: Sự đánh đổi mà ít ai đề cập đến
Khi các kỹ sư tham khảo biểu đồ lựa chọn vật liệu, họ sẽ vẽ đồ thị so sánh độ bền với độ dẻo dai — và PLA, PETG và ABS nằm ở các góc phần tư hoàn toàn khác nhau. Hiểu rõ mối quan hệ này sẽ giúp tránh được sai lầm phổ biến nhất trong việc lựa chọn vật liệu: chọn vật liệu có độ bền cao nhất mà lại bỏ qua thực tế rằng đó cũng là vật liệu giòn nhất.
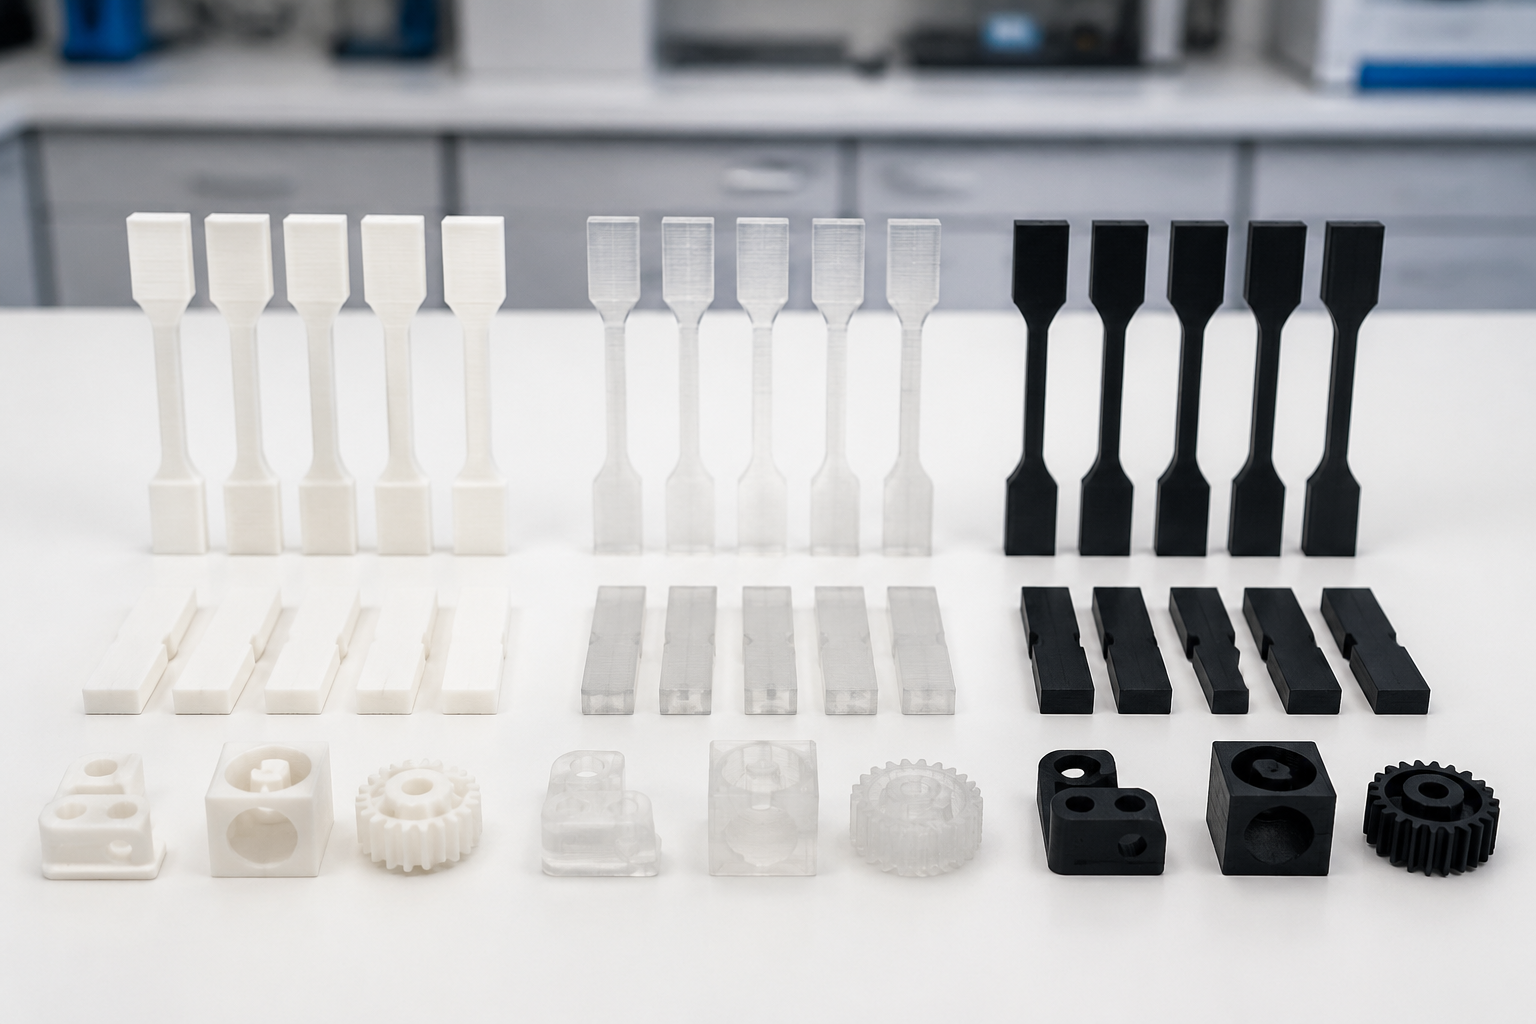
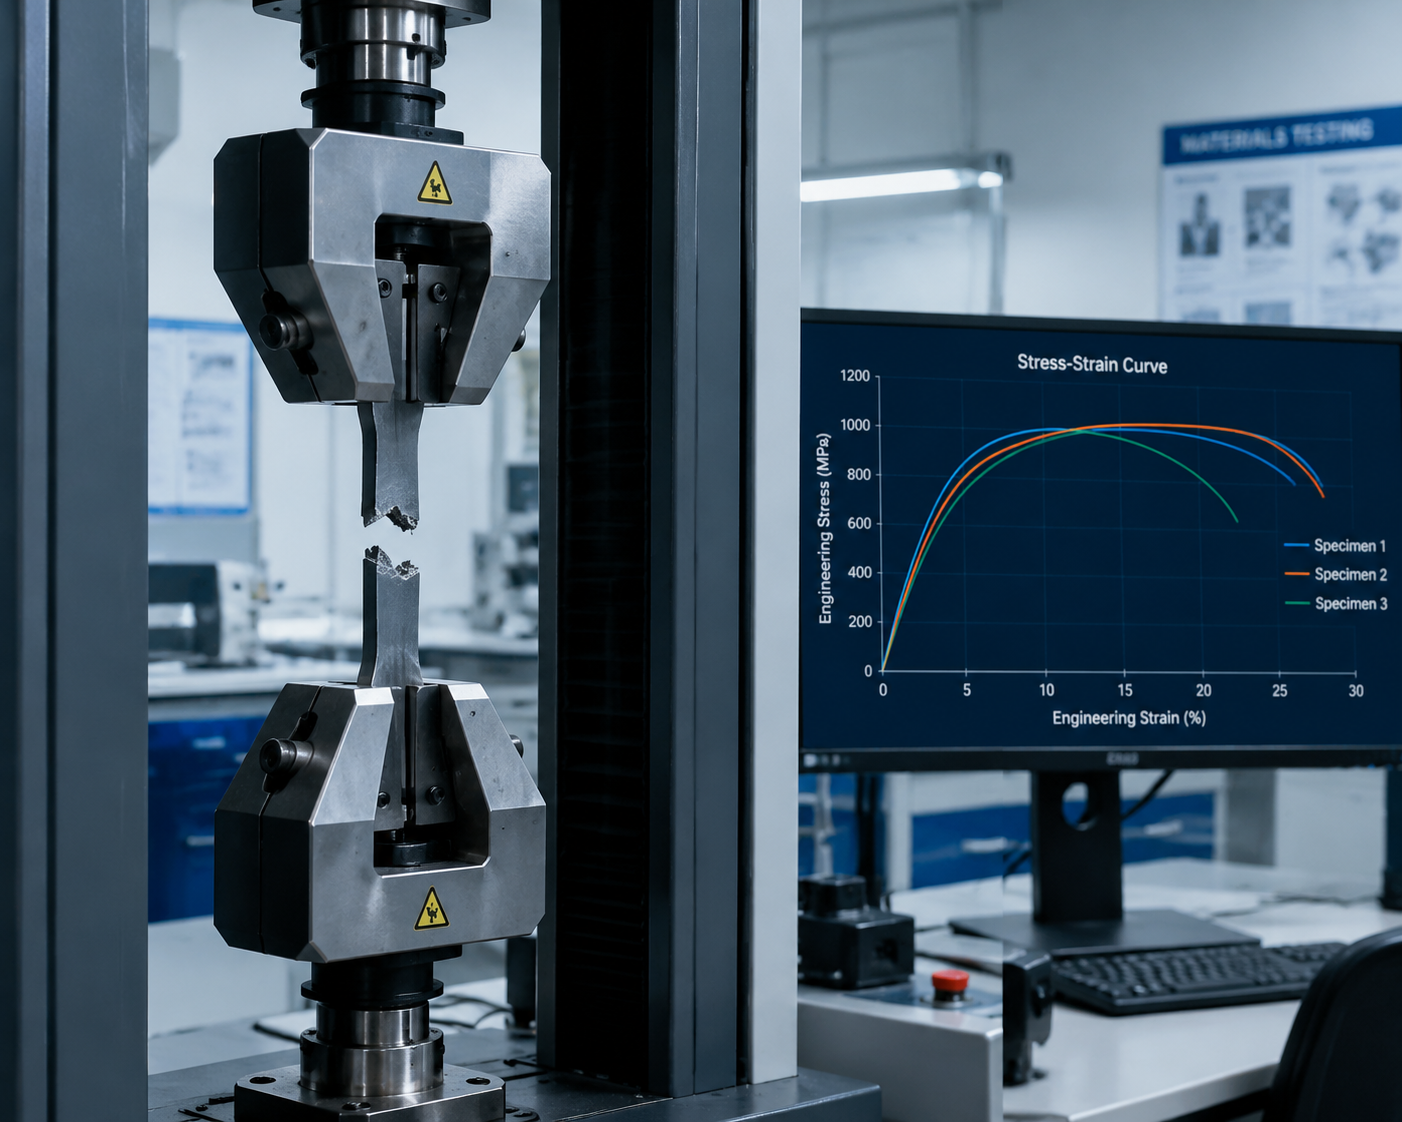
Thử nghiệm độ bền kéo ở tốc độ 20 mm/phút: Các con số
Trong điều kiện tải kéo chậm (mẫu thử theo tiêu chuẩn ASTM D638 Loại IV, tốc độ đầu kéo 20 mm/phút, 23°C), PLA luôn thể hiện độ bền kéo cực đại cao nhất — thường đạt 55–60 MPa đối với sợi in chất lượng cao. PETG đứng thứ hai với 48–53 MPa. ABS đứng cuối với 38–44 MPa. Những con số này cho thấy PLA là vật liệu “mạnh nhất”, nhưng chỉ dựa vào độ bền thôi thì sẽ dễ gây hiểu lầm.
Yếu tố phân biệt quan trọng nhất là diện tích dưới đường cong ứng suất-biến dạng — tức là tổng năng lượng được hấp thụ trước khi vật liệu bị hỏng. Đường cong của PLA tăng mạnh và kết thúc đột ngột tại độ biến dạng 3–5%. Đường cong của PETG cho thấy điểm chảy rõ rệt, tiếp theo là vùng biến dạng dẻo kéo dài từ 15–25%. ABS thể hiện hiện tượng thu hẹp và kéo nguội: sau khi đạt điểm chảy ở ~35 MPa, mẫu thử hình thành một phần thu hẹp lan truyền dọc theo chiều dài đo với ứng suất gần như không đổi, hấp thụ năng lượng liên tục cho đến khi gãy ở độ biến dạng 10–20%. Tổng năng lượng đến khi gãy (độ bền dai) xếp theo thứ tự ABS > PETG > PLA, mặc dù PLA có ứng suất đỉnh cao nhất.
Thử nghiệm va đập: Kết quả thử nghiệm Izod và thử nghiệm rơi trọng lượng
Thử nghiệm va đập Izod có rãnh cũng cho thấy kết quả tương tự nhưng với sự chênh lệch còn lớn hơn. PLA: 3–5 kJ/m² — gãy giòn với năng lượng lan truyền vết nứt tối thiểu. PETG: 8–12 kJ/m² — gãy dẻo với biến dạng có thể quan sát được trước khi vết nứt hình thành. ABS: 15–25 kJ/m² — pha cao su butadien hấp thụ năng lượng va đập thông qua hiện tượng tạo bọt và biến dạng do cắt, dẫn đến khả năng chịu va đập cao gấp 5–8 lần so với PLA.
Thử nghiệm va đập bằng cách thả vật nặng lên vỏ thiết bị in 3D và các bộ phận chức năng đã cho thấy kết quả thực tế: một vỏ thiết bị điện tử làm từ PLA dày 3 mm được thả từ độ cao 1 mét xuống nền bê tông đã bị nứt trong 8 trên 10 lần thử nghiệm. Mẫu có hình dạng tương tự làm từ PETG đã chịu được cả 10 lần thả, chỉ bị trầy xước nhẹ về mặt thẩm mỹ. Vật liệu ABS bị lõm nhưng không bị nứt. Đối với bất kỳ bộ phận nào có thể bị rơi, va đập hoặc xử lý thô bạo, PLA không phải là lựa chọn phù hợp.
Khả năng chống mỏi
Tải trọng tuần hoàn tạo ra sự khác biệt rõ rệt giữa các vật liệu này. PLA nhanh chóng bị hỏng khi chịu tải trọng lặp đi lặp lại — tuổi thọ mỏi ở mức 50% của UTS thường dưới 10.000 chu kỳ do sự lan truyền vết nứt giòn từ các khuyết tật bề mặt. PETG có hiệu suất tốt hơn, với giới hạn mỏi khoảng 30–40% của UTS và tuổi thọ vượt quá 100.000 chu kỳ ở biên độ ứng suất thấp hơn. ABS thể hiện hiệu suất mỏi tốt nhất nhờ pha butadien giúp tiêu tán năng lượng: ở mức 30% của UTS, các mẫu thử ABS thường vượt quá 500.000 chu kỳ mà không bị hỏng. Đối với bản lề sống, khớp lắp nhanh và các bộ phận chịu tải trọng tuần hoàn, PETG và ABS là những lựa chọn khả thi; còn PLA thì không.
Hiệu suất chịu nhiệt: Vật liệu nào chịu được nhiệt tốt nhất?
Khả năng chịu nhiệt là yếu tố phân biệt PLA với PETG và ABS một cách rõ rệt. Các con số này rất quan trọng vì các chi tiết thực tế phải đối mặt với các điều kiện nhiệt độ thực tế.
Nhiệt độ uốn cong (HDT)
Ở tải trọng 0,45 MPa (theo tiêu chuẩn ASTM D648), nhiệt độ biến dạng nhiệt (HDT) của PLA vào khoảng 52–55°C. Một giá đỡ làm từ PLA đặt bên trong xe ô tô vào một ngày hè — khi nhiệt độ trên bảng điều khiển thường xuyên vượt quá 70°C — sẽ bị biến dạng, chùng xuống và hỏng hóc. Một chi tiết làm từ PLA để dưới ánh nắng trực tiếp sẽ mềm ra chỉ trong vài phút. Để dễ hình dung, một sản phẩm in 3D bằng PLA màu tối có thể đạt tới 60°C chỉ từ bức xạ mặt trời trong một ngày có nhiệt độ 25°C.
Giá trị HDT của PETG ở mức 70–75°C mang lại một bước tiến đáng kể. Vật liệu này có thể chịu được nhiệt độ bên trong xe ô tô nóng, gần các thiết bị điện tử tỏa nhiệt (lỗ thoát nhiệt của máy tính xách tay, giá đỡ máy chủ) và trong hầu hết các môi trường công nghiệp trong nhà. Nó không thể chịu được việc tiếp xúc liên tục gần các bộ phận động cơ hoặc trong quá trình tiệt trùng bằng nồi hấp, nhưng nó đáp ứng được 90% ứng dụng cho các bộ phận chức năng mà PLA không thể đáp ứng.
Vật liệu ABS, với nhiệt độ biến dạng nhiệt (HDT) từ 95–100°C, có thể chịu được hầu hết các môi trường tiêu dùng và công nghiệp nhẹ. Các giá đỡ dưới nắp ca-pô ô tô (không tiếp xúc trực tiếp với động cơ), các bộ phận của máy rửa chén và vỏ thiết bị điện tử gần nguồn nhiệt đều nằm trong phạm vi chịu nhiệt của ABS. Đối với việc tiếp xúc với nước sôi (100°C), ABS chỉ đáp ứng ở mức tối thiểu, còn đối với khử trùng bằng nồi hấp (121–134°C), không có vật liệu nào trong ba loại này phù hợp — đó là lĩnh vực của polycarbonate, PPSU hoặc PEEK.
Sự chuyển pha thủy tinh và hiện tượng trượt chậm
Nhiệt độ chuyển pha thủy tinh (Tg) dự báo hành vi trôi dài hạn tốt hơn so với HDT. Ở các nhiệt độ gần Tg, các vùng vô định hình của polymer bắt đầu chảy dưới tác dụng của tải trọng liên tục. Một chi tiết làm từ PLA chịu tải trọng lò xo không đổi ở 50°C sẽ có hiện tượng trôi có thể đo lường được trong khoảng thời gian từ vài giờ đến vài ngày. Ở 55°C, quá trình trôi chậm lại diễn ra nhanh chóng. Đây là lý do tại sao PLA không phù hợp cho bất kỳ ứng dụng chịu tải nào ở nhiệt độ cao hơn nhiệt độ môi trường — không chỉ vì giá trị HDT, mà còn vì ứng suất liên tục dưới mức HDT vẫn gây ra biến dạng phụ thuộc vào thời gian.
PETG ở 60°C dưới tải trọng liên tục cho thấy hiện tượng trượt chậm tối thiểu trong vài tuần. Ở 75°C, hiện tượng trượt chậm trở nên có thể đo lường được nhưng vẫn có thể kiểm soát được với các hệ số an toàn phù hợp. ABS ở 80°C cũng thể hiện hành vi tương tự. Đối với các giá đỡ kết cấu, cụm lắp ghép kẹp chặt và cơ chế lò xo, nhiệt độ sử dụng liên tục thực tế thường thấp hơn Tg từ 15–20°C — điều này đặt giới hạn nhiệt độ tối đa của PLA ở mức 35–40°C đối với các bộ phận chịu tải.
Khả năng in ấn: Thực tế trong thực tiễn
Các tính chất của vật liệu sẽ không có ý nghĩa gì nếu bạn không thể in thành công chi tiết đó. Mỗi loại sợi in này đều đặt ra những yêu cầu khác nhau đối với máy in và quy trình làm việc của bạn.
PLA: Mức cơ sở
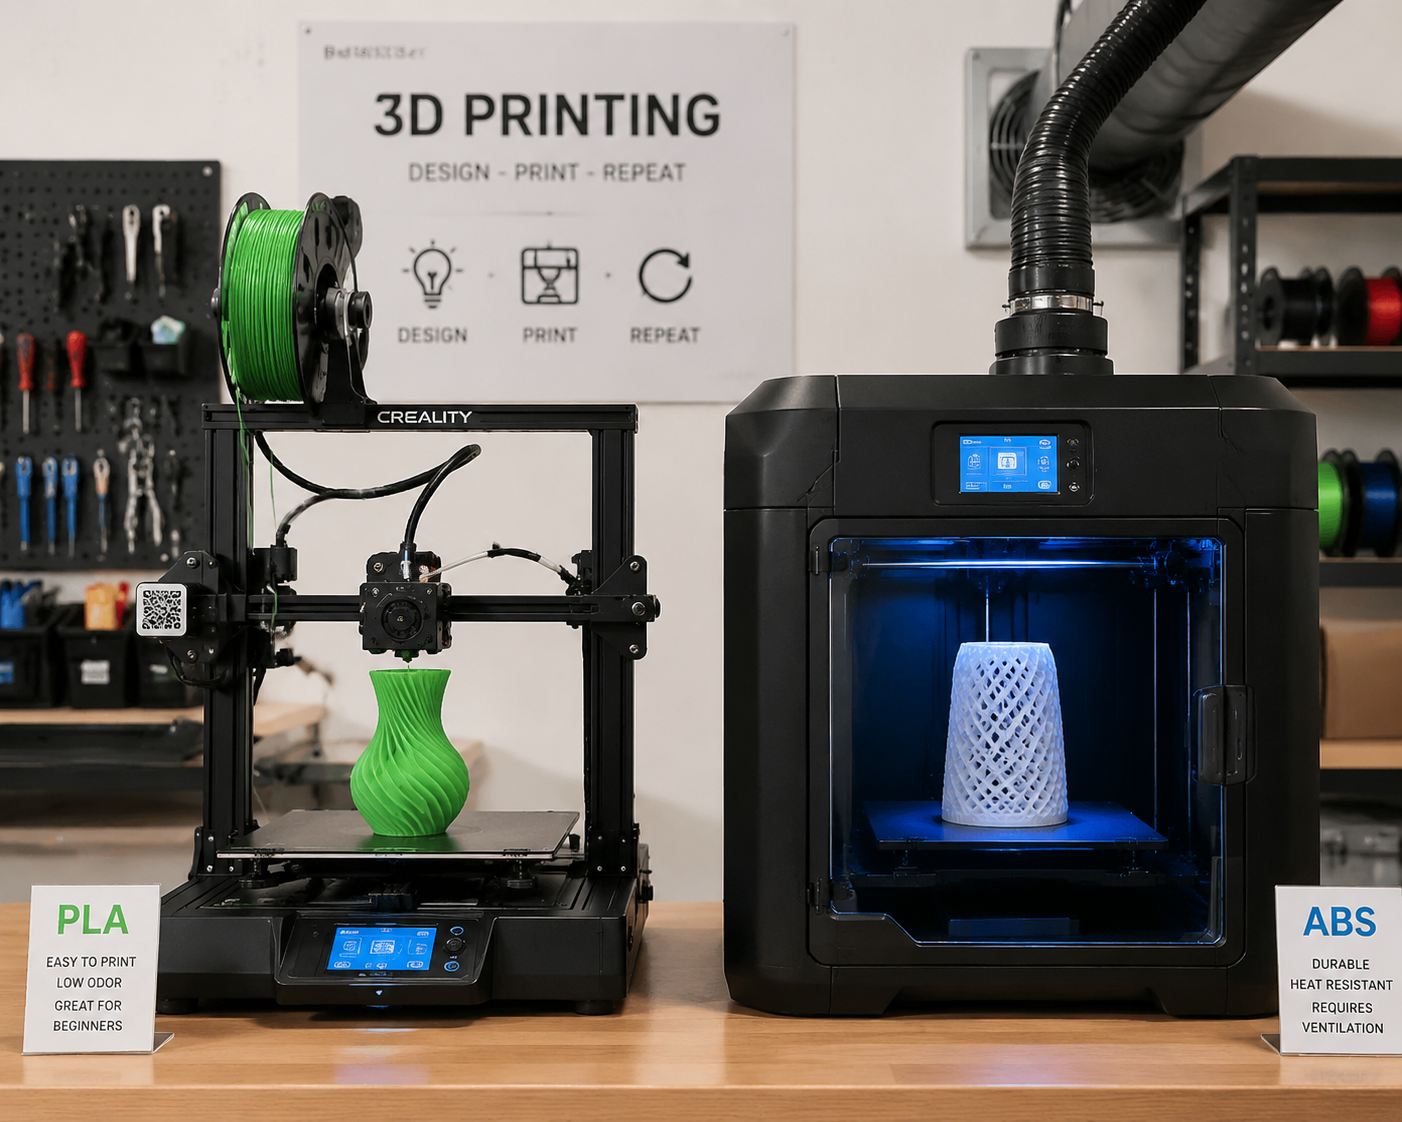
PLA có thể in trên hầu hết mọi máy in FDM từng được sản xuất. Nhiệt độ vòi phun 190–220°C, nhiệt độ bàn in 50–60°C (tùy chọn trên một số bề mặt), không cần buồng kín, yêu cầu rút sợi thấp (2–4 mm) và khả năng in cầu vượt trội. Các phần nhô ra lên đến 60° so với mặt phẳng ngang vẫn in được sạch sẽ mà không cần hỗ trợ. Độ bám dính giữa các lớp rất mạnh — độ bền kéo theo trục Z thường đạt 70–80% so với độ bền theo trục XY, tốt hơn cả PETG hoặc ABS. Điểm cần lưu ý duy nhất: Điểm nóng chảy thấp của PLA có nghĩa là hiện tượng trượt nhiệt trong đầu in có thể gây kẹt nếu quạt tản nhiệt không đủ mạnh. Máy in Ender 3 hoặc Prusa Mini nguyên bản có thể in PLA hoàn hảo ngay khi vừa mở hộp.
PETG: Giải pháp trung gian
PETG cần một bàn in được làm nóng (70–85°C) và bề mặt in mà vật liệu này không bám dính vĩnh viễn. Tấm thép lò xo PEI là lựa chọn lý tưởng; mặt kính trần kết hợp với keo dán cũng có thể dùng được nhưng có nguy cơ làm sứt mẻ kính nếu PETG bám dính quá mạnh. Lớp đầu tiên cần được chú ý kỹ hơn so với PLA — chiều cao vòi phun nên cao hơn PLA từ 0,05–0,1 mm để tránh vòi phun bị kéo lê qua vật liệu đã đắp, điều này gây ra hiện tượng “boogers” đặc trưng của PETG, tích tụ trên vòi phun và cuối cùng bám vào bản in. Tốc độ quạt nên ở mức thấp (20–40%) để đảm bảo độ bền; tốc độ quạt cao hơn giúp cải thiện các phần nhô ra và cầu nối nhưng làm giảm độ bám dính giữa các lớp. Hiện tượng sợi kéo là thách thức chính về chất lượng in — việc rút đầu phun mạnh (4–7 mm ở tốc độ 40–60 mm/s) và tốc độ di chuyển trên 200 mm/s có thể giúp cải thiện, nhưng hiện tượng sợi kéo vẫn gần như không thể tránh khỏi khi in với PETG. Máy Ender 3 nguyên bản với ống Capricorn xử lý PETG tốt; đầu in hoàn toàn bằng kim loại được ưu tiên nhưng không bắt buộc.
ABS: Người khó tính
In bằng ABS đòi hỏi sự kiên trì. Nhiệt độ buồng in phải đạt 40–50°C và duy trì mức này trong suốt quá trình in. Bàn in phải duy trì nhiệt độ 95–110°C — nên sử dụng bàn in gia nhiệt 24V có lớp cách nhiệt bên dưới; bàn in 12V thường khó đạt và duy trì các mức nhiệt độ này. Hỗn hợp ABS (ABS hòa tan trong acetone) hoặc các chất kết dính chuyên dụng như Magigoo PA là những giải pháp bám dính bề mặt in đáng tin cậy; riêng PEI chỉ mang lại hiệu quả hạn chế đối với các chi tiết ABS cỡ lớn.
Hiện tượng cong vênh là nguyên nhân hỏng hóc chủ yếu. Một chi tiết ABS có kích thước 150mm được in trong buồng không được làm nóng có thể chỉ có 20% cơ hội hoàn thành mà không bị bong góc. Cùng một chi tiết đó nếu được in trong buồng có nhiệt độ 45°C với viền brim 10mm thì gần như chắc chắn sẽ thành công. Quạt làm mát chi tiết phải tắt hoặc ở mức tối thiểu (0–15%) trong toàn bộ quá trình in — làm mát quá mức sẽ tạo ra sự co ngót khác nhau giữa các lớp, gây ra hiện tượng bong tróc. ABS cũng co ngót trong quá trình làm mát (0,7–0,8% tuyến tính), do đó các chi tiết yêu cầu dung sai chặt chẽ phải được phóng to trong phần mềm cắt lát từ 0,5–1% để bù đắp.
Việc thông gió là điều bắt buộc đối với ABS. Trong quá trình in kéo dài nhiều giờ, lượng khí styrene thải ra sẽ vượt quá giới hạn phơi nhiễm khuyến nghị tại các không gian không được thông gió. Việc sử dụng buồng in có bộ lọc thông gió ra bên ngoài hoặc phòng in chuyên dụng được trang bị hệ thống thông gió chủ động là quy trình tiêu chuẩn cho việc in ABS thông thường.
Ứng dụng: In gì với chất liệu nào
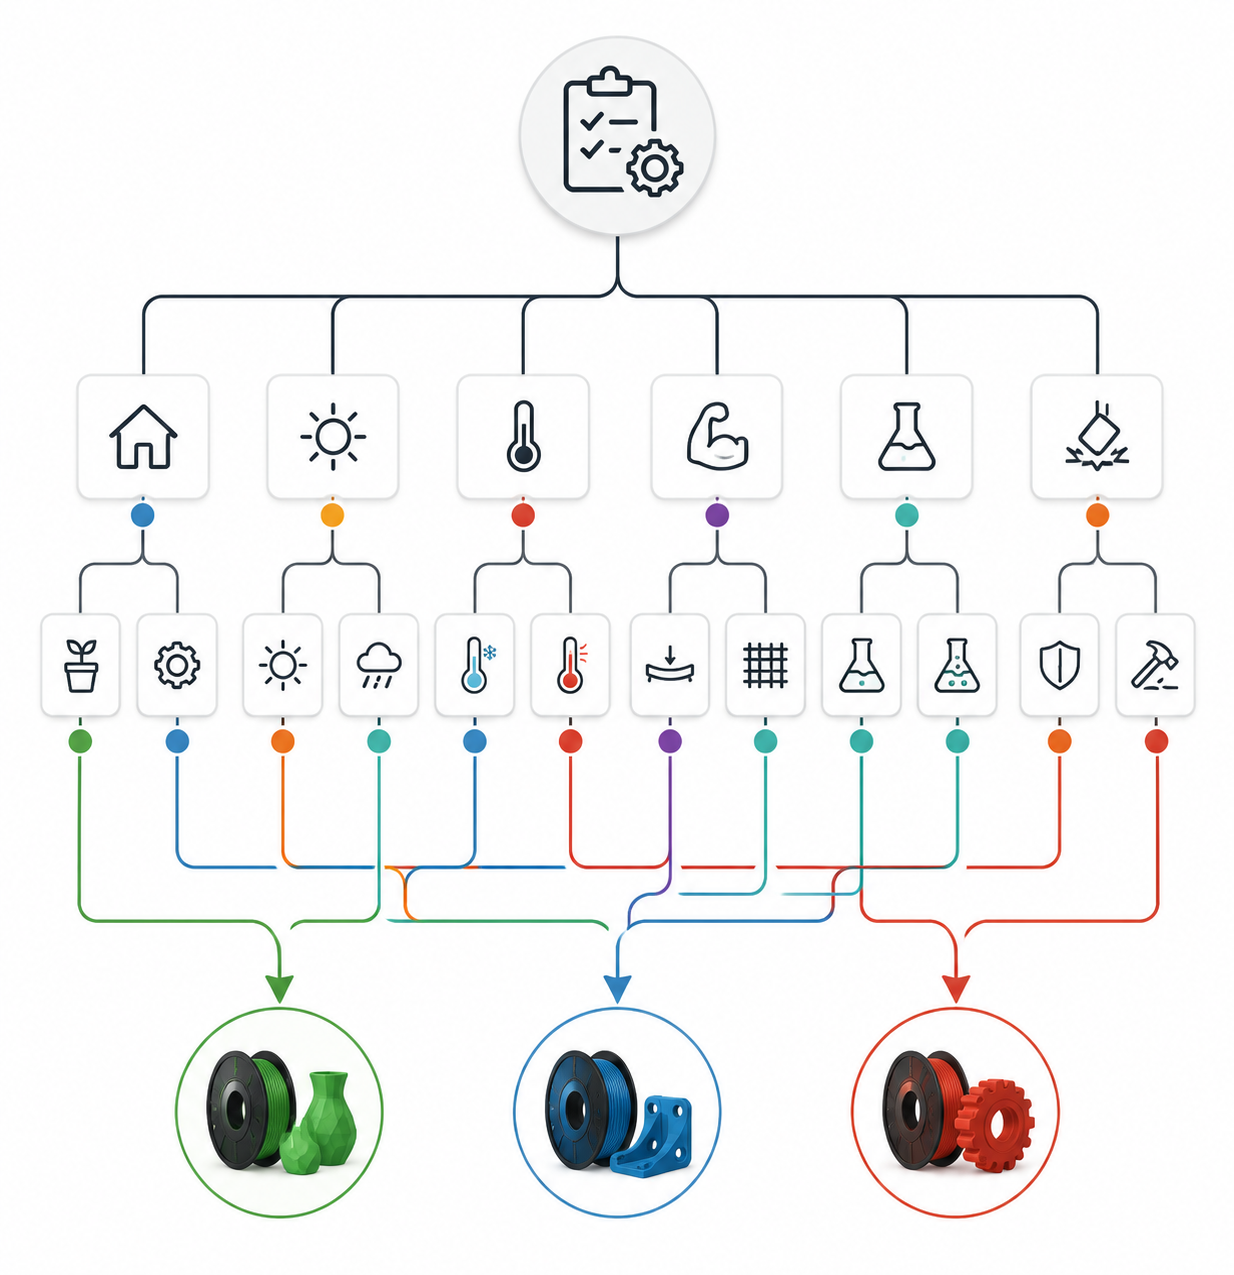
Cây quyết định lựa chọn vật liệu bắt đầu từ các yêu cầu ứng dụng. Dưới đây là những điểm mạnh thực sự của từng loại vật liệu, dựa trên các tính chất vật lý chứ không phải dựa trên sự đồng thuận của cộng đồng.
Khi PLA là lựa chọn phù hợp
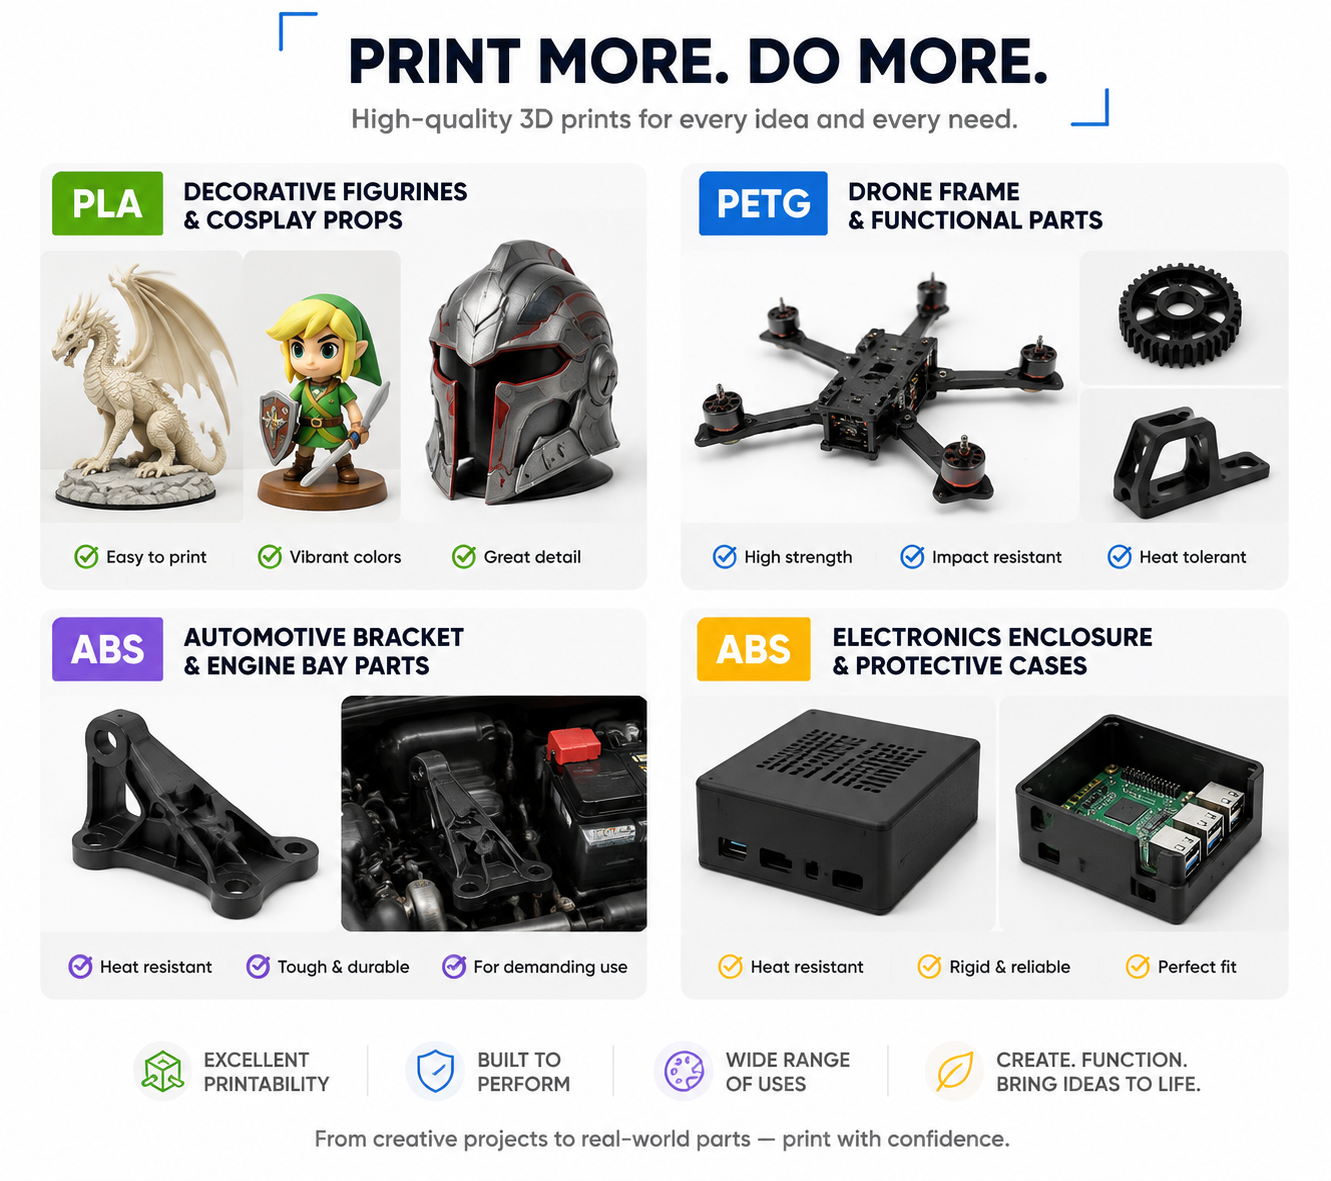
- Mô hình thử nghiệm trực quan và mô hình trưng bày: Độ chính xác về kích thước, độ nhẵn bề mặt và dải màu rộng (bao gồm các biến thể lụa, đá cẩm thạch, vân gỗ và chuyển màu) của PLA khiến chất liệu này trở thành lựa chọn vô song cho các bản in mang tính thẩm mỹ.
- Tượng nhỏ, đạo cụ cosplay và đồ trang trí: Độ phân giải chi tiết ở độ cao lớp 0,1 mm khi sử dụng PLA vượt trội so với mức mà PETG và ABS có thể đạt được.
- Dụng cụ gia công và khuôn lắp ráp (sử dụng trong nhà, tải trọng thấp): Các bộ dẫn hướng khoan, khuôn hàn và bộ định vị không tiếp xúc với nhiệt hoặc va đập thường hoạt động tốt khi làm từ PLA.
- Các mô hình giáo dục và phương tiện giảng dạy: Chi phí thấp, dễ in và không phát ra khói khiến PLA trở thành vật liệu tiêu chuẩn trong lớp học.
- Khuôn mẫu để đúc: PLA cháy hết hoàn toàn khi đúc chính xác; PETG và ABS để lại nhiều cặn hơn.
Khi nào PETG là lựa chọn phù hợp
- Các mẫu thử nghiệm chức năng đòi hỏi độ bền cao: Vỏ lắp ráp kiểu khớp nối nhanh, bản lề linh hoạt và các cụm lắp ráp kiểu ghép khớp sẽ phải chịu tác động lặp đi lặp lại.
- Các bộ phận ngoài trời: Nhờ tính ổn định trước tia UV và khả năng chống ẩm, PETG rất phù hợp để sản xuất các thiết bị sân vườn, linh kiện máy bay không người lái và vỏ cảm biến ngoài trời.
- Tiếp xúc với hóa chất và nước: Cánh quạt bơm, phụ kiện thủy canh, thiết bị phòng thí nghiệm — PETG có thể tiếp xúc với nước, axit yếu và cồn mà không bị phân hủy.
- Vỏ thiết bị điện tử: Vỏ chống va đập dành cho các mẫu thử nghiệm và sản xuất số lượng nhỏ; vật liệu PETG không bị nứt khi rơi và không bị biến dạng khi đặt gần các thiết bị điện tử tỏa nhiệt.
- Các vật dụng tiếp xúc với thực phẩm (với một số lưu ý): PETG nguyên chất tuân thủ các tiêu chuẩn của FDA về tiếp xúc với thực phẩm, tuy nhiên các đường lớp FDM có thể là nơi ẩn náu của vi khuẩn — do đó cần phủ hoặc niêm phong các bề mặt tiếp xúc với thực phẩm.
- Các bản nâng cấp máy in và các bộ phận cấu trúc: Sự kết hợp giữa độ cứng, độ bền và khả năng chịu nhiệt của PETG khiến vật liệu này trở thành lựa chọn hàng đầu cho các bộ phận in 3D — giá đỡ đầu ép, ống dẫn quạt và thanh gia cố khung.
Khi nào ABS là lựa chọn phù hợp
- Môi trường nhiệt độ cao: Các bộ phận nội thất ô tô, giá đỡ dưới nắp ca-pô (không tiếp xúc với động cơ), tấm chắn nhiệt và các bộ phận của thiết bị gia dụng.
- Các bộ phận cần gia công sau: Khi độ nhẵn bề mặt là yếu tố quan trọng, quá trình làm nhẵn bằng hơi axeton sẽ tạo ra bề mặt có chất lượng tương đương với sản phẩm đúc phun. Vật liệu ABS cũng có thể được gia công — khoan, tạo ren và chà nhám — hiệu quả hơn so với PLA hoặc PETG.
- Các cụm cơ khí có sử dụng chi tiết liên kết: Các miếng lót ren và vít tự khoan có độ bám dính tốt hơn trên vật liệu ABS so với PLA hoặc PETG. Độ dẻo của ABS giúp ngăn ngừa hiện tượng nứt vỡ xung quanh các chi tiết kết nối có ren khi chịu mô-men xoắn.
- Vỏ và hộp bảo vệ bền bỉ: Các vỏ thiết bị điện tử, hộp đựng dụng cụ và vỏ bảo vệ có thiết kế chuyên nghiệp, cần phải chịu được va đập, nhiệt độ cao và quá trình sử dụng trong nhiều năm.
- Các mẫu thử nghiệm giống như sản phẩm thực tế: Khi tạo mẫu thử các chi tiết mà sau này sẽ được đúc phun bằng vật liệu ABS, việc in 3D bằng chính vật liệu đó sẽ giúp kiểm chứng cả tính năng cơ học lẫn độ khớp khi lắp ráp.
Bảo quản, độ ẩm và thời hạn sử dụng
Việc bảo quản sợi in thường bị xem nhẹ, nhưng hiện tượng hút ẩm lại tác động khác nhau đến cả ba loại vật liệu này và có thể làm giảm chất lượng in — cũng như các tính chất cơ học — trước khi bạn nhận thấy bất kỳ dấu hiệu bất thường nào.
Quân Giải phóng Nhân dân Trung Quốc (PLA): Có tính hút ẩm vừa phải nhưng khá dễ chịu. PLA hấp thụ độ ẩm chậm, và khi PLA hơi ẩm, hiện tượng này thể hiện qua việc độ bám dính giữa các lớp giảm và độ giòn tăng lên, chứ không phải là các khuyết tật in rõ rệt. Một cuộn PLA để ngoài không khí trong một tuần ở độ ẩm tương đối 50% vẫn có thể in được với chất lượng chấp nhận được. Sấy khô ở nhiệt độ 45–50°C trong 4–6 giờ sẽ khôi phục lại các tính chất của vật liệu. PLA được bảo quản trong hộp kín có chất hút ẩm có thể lưu trữ gần như vô thời hạn.
PETG: Có tính hút ẩm cao hơn PLA. PETG ẩm sẽ biểu hiện các dấu hiệu rõ rệt: phát ra tiếng nổ lách tách và tiếng xì xào trong quá trình đùn, hiện tượng kéo sợi nghiêm trọng, bề mặt thô ráp và độ bám dính giữa các lớp giảm đáng kể. Quá trình sấy khô cần nhiệt độ 60–65°C trong 4–6 giờ. PETG nên được bảo quản trong hộp kín có chất hút ẩm và tốt nhất là in từ hộp sấy khô để đảm bảo kết quả ổn định.
ABS: Trong ba loại này, ABS là loại hút ẩm ít nhất nhưng không phải là không bị ảnh hưởng. Khi ướt, ABS dễ bị hiện tượng sợi kéo dài và các khuyết tật bề mặt hơn, nhưng hiếm khi xuất hiện hiện tượng nứt vỡ đột ngột như khi PETG hoặc nylon bị ướt. Chỉ cần sấy khô ở 80°C trong 2–4 giờ là đủ. Khả năng hút ẩm thấp của ABS là một trong những ưu điểm thực tiễn của nó — loại vật liệu này ít bị ảnh hưởng hơn khi được bảo quản không đúng cách.
Phân tích chi phí: Giá nguyên vật liệu so với tổng chi phí trên mỗi chi tiết
Chi phí sợi in 3D tính theo kilogam chỉ là một trong những yếu tố cấu thành chi phí tổng thể cho mỗi chi tiết có thể sử dụng được. Tỷ lệ thành công khi in, thời gian xử lý sau in và tuổi thọ của chi tiết đều ảnh hưởng đến hiệu quả kinh tế thực tế.
| Yếu tố chi phí | Quân Giải phóng Nhân dân | PETG | ABS |
|---|---|---|---|
| Giá sợi/kg | $15–25 | $18–30 | $18–30 |
| Tỷ lệ thành công trong lần in đầu tiên | 95%+ | 85–90% | 70–80% (loại kín) |
| Thời gian xử lý sau | 10–30 phút (chà nhám, sơn) | 20–40 phút (tháo dây, chà nhám) | 20–60 phút (tháo khung đỡ + làm phẳng) |
| Tuổi thọ thông thường của linh kiện | Tháng (trong nhà); ngày (ngoài trời) | Số năm (trong nhà/ngoài trời) | Năm (trong nhà); tháng (tia UV ngoài trời) |
| Chi phí năng lượng cho mỗi bản in | Thấp nhất (nhiệt độ thấp, thời gian làm nóng ngắn) | Trung bình | Mức cao nhất (nhiệt độ cao, hệ thống sưởi trong buồng kín) |
Đối với môi trường sản xuất, các tính toán thường nghiêng về PETG: mặc dù giá mỗi kg chỉ cao hơn PLA một chút, nhưng vật liệu này tạo ra các chi tiết có tuổi thọ dài hơn đáng kể và tỷ lệ hỏng hóc thấp hơn trong các ứng dụng chức năng. ABS trở nên cạnh tranh về chi phí khi các yêu cầu xử lý sau in ưa chuộng khả năng gia công và làm mịn bằng acetone của nó, hoặc khi các yêu cầu về nhiệt độ vượt quá giới hạn chịu nhiệt của PETG. PLA vẫn là lựa chọn vượt trội cho các chi tiết chỉ mang tính thẩm mỹ, các mẫu thử không cần thử nghiệm cơ học, và sản xuất số lượng lớn với chi phí thấp, nơi nhiệt độ và va đập không phải là yếu tố quan trọng.
Khung tham chiếu lựa chọn vật liệu
Hãy sử dụng quy trình ra quyết định này để chọn vật liệu phù hợp cho ứng dụng của bạn:
- Trong quá trình sử dụng, nhiệt độ của bộ phận này có vượt quá 55°C không? → Loại bỏ PLA. Chọn PETG hoặc ABS.
- Trong quá trình sử dụng, nhiệt độ của bộ phận này có vượt quá 80°C không? → Loại bỏ PLA và PETG. Chọn ABS. Nếu nhiệt độ vượt quá 100°C, cả ba loại vật liệu này đều không phù hợp — hãy cân nhắc sử dụng nylon, polycarbonate hoặc PEEK.
- Bộ phận này có bị va đập hay phải chịu tác động của việc xử lý nhiều lần không? → Loại bỏ PLA (nguy cơ gãy giòn). Chọn PETG hoặc ABS.
- Bộ phận này có cần khả năng chống ăn mòn hóa chất không? → Loại bỏ PLA và ABS (dễ bị ảnh hưởng bởi dung môi). Chọn PETG.
- Bộ phận này có dùng được ngoài trời không? → Loại bỏ PLA và ABS (độ bền với tia UV kém). Chọn PETG.
- Chi tiết này có cần qua các công đoạn xử lý sau gia công (làm nhẵn, sơn, gia công cơ khí) không? → Chọn ABS. Tính năng làm mịn bằng hơi axeton là một tính năng độc đáo.
- Độ chính xác về kích thước có phải là ưu tiên hàng đầu không? → Chọn PLA. Loại vật liệu này có độ co ngót thấp nhất và khả năng tái tạo các chi tiết nhỏ tốt nhất.
- Tỷ lệ in thành công có quan trọng không (không có thời gian cho các bản in thất bại)? → Chọn PLA (95%+ thành công) hoặc PETG (85–90%). ABS đòi hỏi phải điều chỉnh nhiều hơn và có tỷ lệ thất bại cao hơn.
Câu hỏi thường gặp
Tôi có thể in ABS mà không cần buồng kín không?
Đối với các chi tiết rất nhỏ (kích thước bất kỳ nào dưới 30mm), đôi khi bạn vẫn có thể in được — nhưng hiện tượng cong vênh và bong tróc lớp rất dễ xảy ra. Việc sử dụng tấm chắn gió (tường in bao quanh chi tiết) và khay gia nhiệt ở 110°C sẽ giúp cải thiện khả năng thành công, nhưng tỷ lệ thành công đối với các chi tiết có kích thước đủ để sử dụng thực tế vẫn rất thấp. Nếu bạn thực sự muốn in ABS, hãy dự trù khoảng $50–100 để mua một buồng in (hoặc tự làm một cái từ tấm xốp và acrylic). Chi phí cho buồng in sẽ được bù đắp nhờ việc loại bỏ các bản in thất bại chỉ sau vài cuộn sợi.
PETG có thực sự bền hơn PLA không?
“Mạnh hơn” phụ thuộc vào tiêu chí đo lường. PLA có độ bền kéo cao hơn (55–60 MPa so với 48–53 MPa của PETG) và độ cứng cao hơn. PETG có độ dẻo dai cao hơn đáng kể — nó hấp thụ nhiều năng lượng hơn trước khi gãy và gãy theo kiểu dẻo thay vì vỡ vụn. Đối với một bộ phận chịu tải trọng kéo ổn định, PLA “cứng hơn”. Đối với một bộ phận có thể bị rơi, va đập hoặc uốn cong, PETG bền hơn rất nhiều. Trong thực tế, hầu hết các bộ phận chức năng đều được hưởng lợi nhiều hơn từ độ dẻo dai của PETG so với độ bền cực đại của PLA.
Các vật liệu này có thể được sử dụng cho các sản phẩm tiếp xúc với thực phẩm không?
PLA và PETG tự nhiên (không chứa chất tạo màu) thường được công nhận là an toàn với thực phẩm ở cấp độ nguyên liệu thô, và ABS tự nhiên cũng được coi là an toàn với thực phẩm ở dạng nguyên chất. Tuy nhiên, in 3D bằng công nghệ FDM gây ra hai vấn đề: vòi phun bằng đồng thau có thể chứa một lượng nhỏ chì ngấm vào sản phẩm in, và các đường lớp tạo ra các khe hở ẩn chứa vi khuẩn mà không thể làm sạch hiệu quả. Các chất màu và phụ gia trong sợi in màu có thể không an toàn với thực phẩm. Đối với việc tiếp xúc với thực phẩm không thường xuyên và trong thời gian ngắn trên các bề mặt được phủ lớp bảo vệ hoặc niêm phong, PETG là lựa chọn tốt nhất. Đối với việc sử dụng thường xuyên với thực phẩm, hãy phủ một lớp sơn epoxy an toàn với thực phẩm hoặc chỉ sử dụng in 3D để tạo khuôn mẫu và đúc bằng silicone đạt tiêu chuẩn thực phẩm.
Tại sao bản in PETG của tôi lại có nhiều sợi thừa như vậy?
Độ nhớt nóng chảy cao và xu hướng chảy nhão của PETG khiến hiện tượng tạo sợi trở thành khuyết điểm chất lượng in phổ biến nhất. Các giải pháp theo thứ tự hiệu quả: (1) Làm khô sợi in — PETG ẩm tạo sợi nhiều hơn PETG khô theo cấp số nhân. (2) Tăng khoảng cách rút sợi lên 5–7 mm và tốc độ lên 40–60 mm/s. (3) Bật chế độ “z-hop khi rút sợi” và đặt giá trị từ 0,2–0,4 mm. (4) Tăng tốc độ di chuyển lên 200 mm/s trở lên để cắt đứt các sợi trước khi chúng nguội. (5) Giảm nhiệt độ vòi phun xuống 5–10°C — nhiệt độ thấp nhất vẫn đảm bảo độ bám dính giữa các lớp sẽ giúp giảm thiểu hiện tượng chảy nhựa. Nếu các biện pháp trên không hiệu quả, bạn có thể dùng súng nhiệt để nhanh chóng loại bỏ các sợi PETG khỏi sản phẩm in đã hoàn thiện.