PA6 so với PETG là sự lựa chọn giữa phương pháp in bằng nylon thiên về kỹ thuật hơn và quy trình in bằng PETG đơn giản hơn, ổn định hơn. Các nhóm thường so sánh các vật liệu này khi mẫu thử cần phải chịu được quá trình xử lý, kiểm tra độ khớp và sử dụng chức năng ở mức độ hạn chế mà không cần phải chuyển thẳng sang các phương pháp in công nghiệp có chi phí cao hơn.
PA6 có thể mang lại độ tin cậy kỹ thuật cao hơn cho các chi tiết có độ bền cao, nhưng PETG thường là lựa chọn ưu việt khi tính ổn định trong quá trình in, tốc độ in và việc giảm thiểu rủi ro trong quy trình sản xuất được ưu tiên hơn so với hiệu suất tối đa.
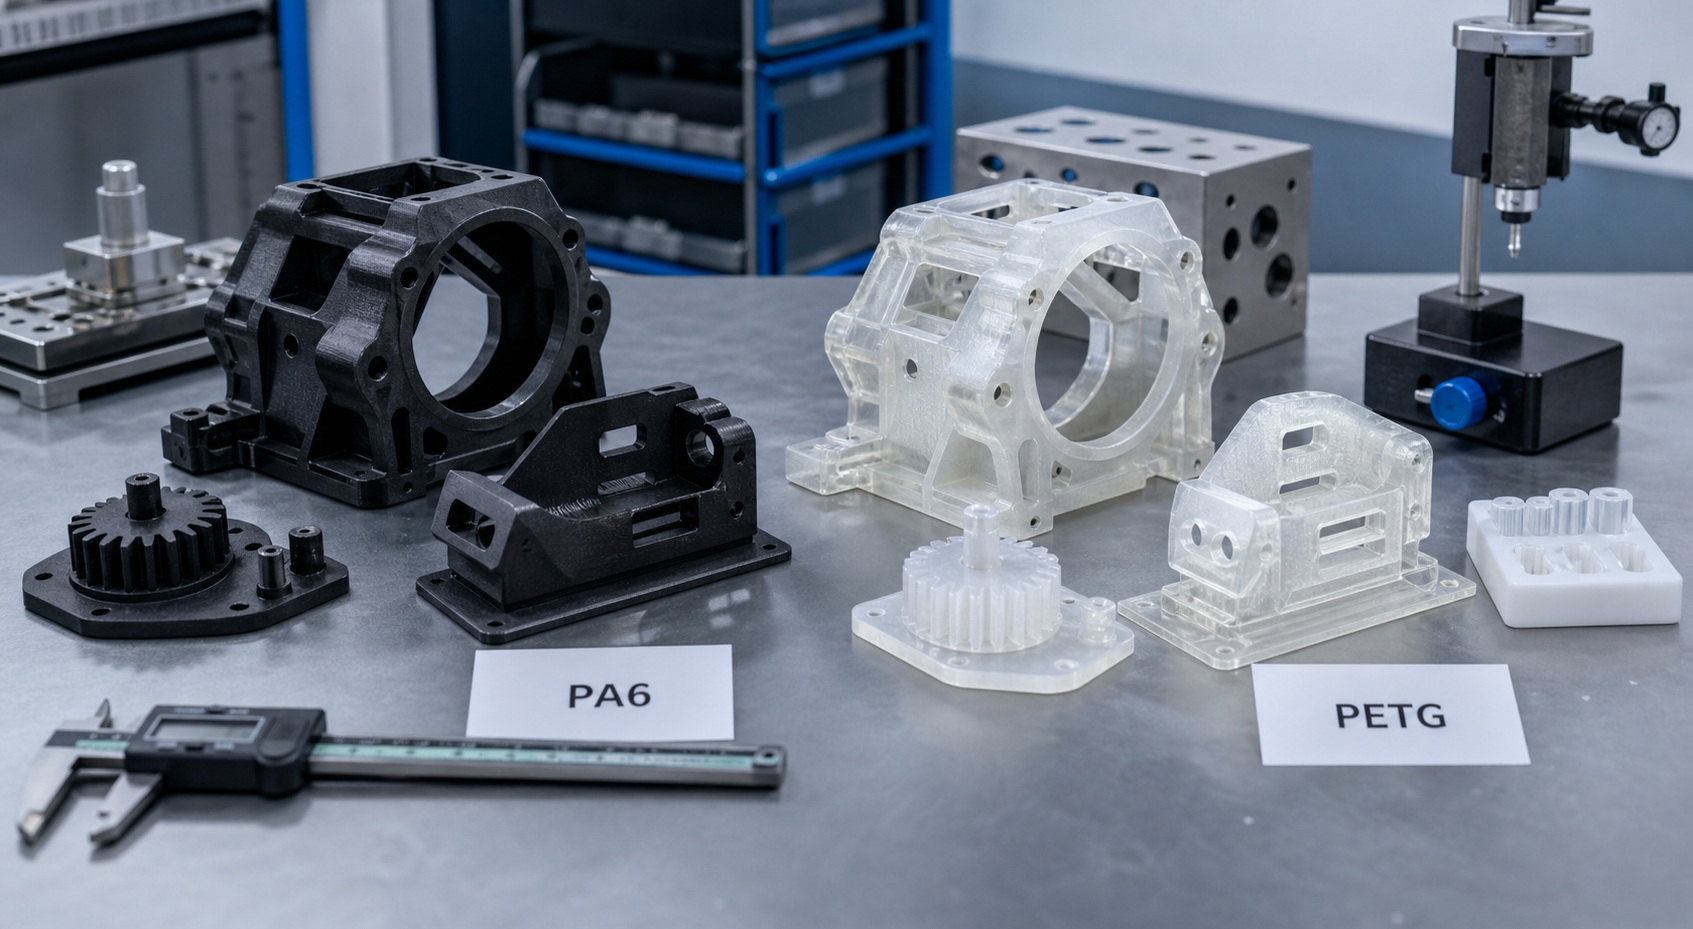
Tổng quan
| Khu vực ra quyết định | PA6 | PETG | Lưu ý dành cho người mua |
|---|---|---|---|
| Sự kiên cường | Thường cao hơn | Tốt | PA6 thường là lựa chọn tốt hơn khi phải chịu các điều kiện hoạt động khắc nghiệt hơn |
| Độ nhạy cảm với độ ẩm | Cao | Thấp | PETG dễ bảo quản hơn và cho kết quả ổn định hơn |
| Độ ổn định khi in | Khó khăn hơn | Dễ tha thứ hơn | PETG thường là lựa chọn an toàn hơn cho các mẫu thử đơn giản |
| Khả năng chịu nhiệt | Thường thì mạnh hơn | Thấp hơn | PA6 phù hợp với các ứng dụng kỹ thuật đòi hỏi nhiệt độ cao hơn hoặc yêu cầu khắt khe hơn |
| Phù hợp nhất | Các bộ phận chức năng có độ bền cao hơn | Quá trình chế tạo mẫu thử và vỏ máy diễn ra nhanh hơn | Nên sử dụng PA6 khi mẫu thử cần phải hoạt động giống như một chi tiết kỹ thuật hơn |
Khi PA6 là lựa chọn hợp lý hơn
PA6 thường là lựa chọn tốt hơn khi chi tiết in 3D phải chịu tải trọng lớn hơn, mài mòn cao hơn hoặc được sử dụng lặp đi lặp lại trong các ứng dụng chức năng. Loại vật liệu này thường có tính chất gần giống với vật liệu nylon được sử dụng trong các chi tiết sản xuất thực tế, do đó rất hữu ích cho việc chế tạo các giá đỡ, kẹp, chi tiết chịu mài mòn và các mẫu thử nghiệm cơ học.
Đổi lại cho lợi ích đó là sự nhạy cảm với quy trình. Quá trình sấy PA6, kiểm soát buồng sấy và kiểm soát độ cong vênh đều đòi hỏi sự tuân thủ nghiêm ngặt hơn so với PETG.
Khi nào PETG là lựa chọn tốt hơn cho việc chế tạo mẫu thử
- Tốc độ rất quan trọng: PETG thường dễ gia công hơn và ít gặp lỗi in hơn.
- Mẫu thử chủ yếu nhằm kiểm tra độ vừa vặn và hình thức: PETG có thể đáp ứng đủ yêu cầu mà không cần đến sự phức tạp của nylon.
- Cửa hàng này thiếu hệ thống kiểm soát quá trình sấy khô hiệu quả: PETG giúp giảm thiểu sự bất ổn trong quá trình sản xuất.
- Bộ phận này không phải là bộ phận nhạy cảm với nhiệt độ hay mài mòn: PETG có thể mang lại giải pháp thương mại nhanh chóng hơn.
Những sai lầm thường gặp khi so sánh PA6 và PETG
| Sai lầm | Rủi ro | Sửa lỗi |
|---|---|---|
| Lựa chọn vật liệu PETG cho thử nghiệm kỹ thuật chịu tải | Mẫu thử nghiệm tạo ra sự tự tin sai lầm | Sử dụng PA6 hoặc một giải pháp kỹ thuật khác có độ bền cao hơn |
| Lựa chọn PA6 mà không có chức năng kiểm soát độ khô | Chất lượng in kém và không đồng đều | Lên kế hoạch cho quy trình xử lý vật liệu trước khi báo giá |
| Chỉ so sánh khả năng in dễ dàng | Chất liệu không phù hợp cho ứng dụng cuối cùng | Trước tiên, hãy bắt đầu từ điều kiện vận hành và chức năng của bộ phận |
| Sử dụng một nguyên mẫu để thể hiện hành vi của sản phẩm cuối cùng | Sự không tương thích về vật liệu trong các công đoạn sản xuất tiếp theo | Liên kết tài liệu in với lộ trình sản xuất dự kiến |
So sánh PA6 và PETG trong việc ra quyết định về mẫu thử nghiệm trong lĩnh vực B2B
Nếu chi tiết đó là mẫu trình diễn thương mại, mẫu kiểm tra độ khớp hay vỏ đèn, vật liệu PETG thường giúp dự án tiến triển nhanh hơn. Nếu nguyên mẫu cần kiểm tra độ bền trong điều kiện sử dụng thực tế, độ mài mòn hoặc các yêu cầu lắp ráp khắt khe hơn, PA6 thường là lựa chọn kỹ thuật đáng tin cậy hơn.
Tại sao nên chọn nhựa nylon?
Nylon Plastic giúp các nhóm quyết định xem một mẫu thử nên được tối ưu hóa về tốc độ, hiệu suất in hay tính thực tế về mặt kỹ thuật trước khi họ dành thời gian cho một phương án in không phù hợp.
Bài đọc liên quan
- Hướng dẫn in 3D bằng nylon
- Dịch vụ in 3D bằng nhựa cho các bộ phận chức năng
- So sánh giữa PLA, PETG và Nylon
- Hướng dẫn về dung sai trong in 3D
- Đúc polyamide
- Dịch vụ in 3D bằng nylon
Quy trình sấy khô: Chi phí tiềm ẩn của việc in PA6
Sợi PA6 hấp thụ độ ẩm từ không khí xung quanh chỉ trong vài giờ sau khi mở gói hàng kín. Việc in bằng sợi PA6 ẩm sẽ tạo ra các chi tiết có độ bám dính giữa các lớp thấp hơn 30–50%, bề mặt gồ ghề rõ rệt do bong bóng hơi nước và các tính chất cơ học không thể dự đoán được. Quy trình làm việc đúng với PA6 yêu cầu: bảo quản trong hộp kín có chất hút ẩm khi không sử dụng, sấy khô ở 80°C trong 4-8 giờ trước khi in, và in trực tiếp từ hộp sấy duy trì độ ẩm tương đối dưới 15%. Ngược lại, PETG thường có thể được in trực tiếp từ giá đỡ cuộn mở với kết quả chấp nhận được cho công việc chế tạo nguyên mẫu. Hệ thống sấy khô làm tăng thêm khoảng $200-500 vào chi phí thiết lập máy in và 4-8 giờ thời gian chuẩn bị cho mỗi công việc in. Các nhóm nên tính đến chi phí phụ trội này vào tiến độ dự án, chứ không chỉ tính đến chi phí vật liệu.
Khi mẫu thử phải dự đoán được hành vi trong quá trình sản xuất
Sai lầm đắt giá nhất khi phải lựa chọn giữa PA6 và PETG là việc chọn PETG cho một mẫu thử cần xác nhận tính phù hợp của chi tiết sản xuất bằng nylon đúc phun sau này. Độ cứng thấp hơn, đặc tính ma sát khác biệt và hệ số giãn nở nhiệt chênh lệch đáng kể của PETG có nghĩa là mẫu thử làm từ PETG có thể vượt qua các bài kiểm tra về độ khít và chức năng mà chi tiết sản xuất bằng nylon lại không thể đáp ứng được. Nếu mẫu thử là bước đệm để chuyển sang đúc phun, PA6 sẽ cung cấp một cái nhìn trung thực hơn về hành vi của sản phẩm trong quá trình sản xuất. Nếu mẫu thử chỉ nhằm mục đích đánh giá hình dáng, trình diễn cho khách hàng hoặc sử dụng ngắn hạn, tốc độ và sự đơn giản của PETG thường mang lại lợi ích kinh doanh cao hơn. Câu hỏi then chốt không phải là vật liệu nào “tốt hơn”, mà là vật liệu nào phản ánh chính xác nhất về chi tiết sản xuất mà đội ngũ đang hướng tới.
So sánh bề mặt hoàn thiện và các công đoạn xử lý sau gia công
PETG thường cho bề mặt mịn hơn ngay sau khi in vì nhiệt độ in thấp hơn và đặc tính chảy tốt hơn giúp giảm thiểu các đường lớp có thể nhìn thấy. Các chi tiết làm từ PA6 thường cần chà nhám, làm mịn bằng hơi nước hoặc phủ lớp để đạt được chất lượng bề mặt tương đương, khiến thời gian xử lý sau in tăng thêm 15–30 phút cho mỗi chi tiết. Đối với các mẫu thử nghiệm về mặt thẩm mỹ, ưu điểm về bề mặt khiến PETG trở thành lựa chọn ưu tiên. Đối với các chi tiết chức năng mà chất lượng bề mặt chỉ là yếu tố thứ yếu so với hiệu suất cơ học, chi phí xử lý sau in của PA6 là một sự đánh đổi có thể chấp nhận được. Nhóm nghiên cứu nên quyết định xem mẫu thử nghiệm sẽ được đánh giá chủ yếu dựa trên ngoại hình hay chức năng trước khi lựa chọn vật liệu.
Câu hỏi thường gặp
PA6 có bền hơn PETG không?
PA6 thường là lựa chọn kỹ thuật tốt hơn cho các bộ phận chức năng đòi hỏi độ bền cao, trong khi PETG thường được chọn vì dễ in hơn và giúp tăng tốc độ sản xuất mẫu thử.
PETG có dễ in hơn PA6 không?
Đúng vậy. PETG thường dễ bảo quản, sấy khô và in với chất lượng ổn định hơn so với PA6.
Khi nào tôi nên sử dụng PA6 thay vì PETG?
Nên sử dụng PA6 khi chi tiết cần có tính năng cơ học cao hơn, khả năng chống mài mòn tốt hơn hoặc cần đảm bảo sự tương thích chặt chẽ hơn với chi tiết sản xuất bằng nylon trong tương lai.
Khi nào thì PETG là đủ?
PETG thường là lựa chọn phù hợp cho việc kiểm tra độ khớp, các mẫu thử vỏ bọc và các chi tiết in không đòi hỏi độ chính xác cao, trong đó tốc độ in và độ ổn định là yếu tố quan trọng nhất.
Tôi nên gửi những thông tin gì để nhận được lời khuyên về việc so sánh giữa PA6 và PETG?
Vui lòng cung cấp thông tin về mẫu sản phẩm, mục đích sử dụng, nhiệt độ hoạt động, điều kiện tải và cho biết bộ phận đó là nguyên mẫu trình diễn hay phiên bản kiểm định chức năng.
Hãy gửi tệp thiết kế chi tiết nếu bạn cần hỗ trợ để quyết định xem PA6 hay PETG là vật liệu làm mẫu thử có rủi ro thấp hơn.