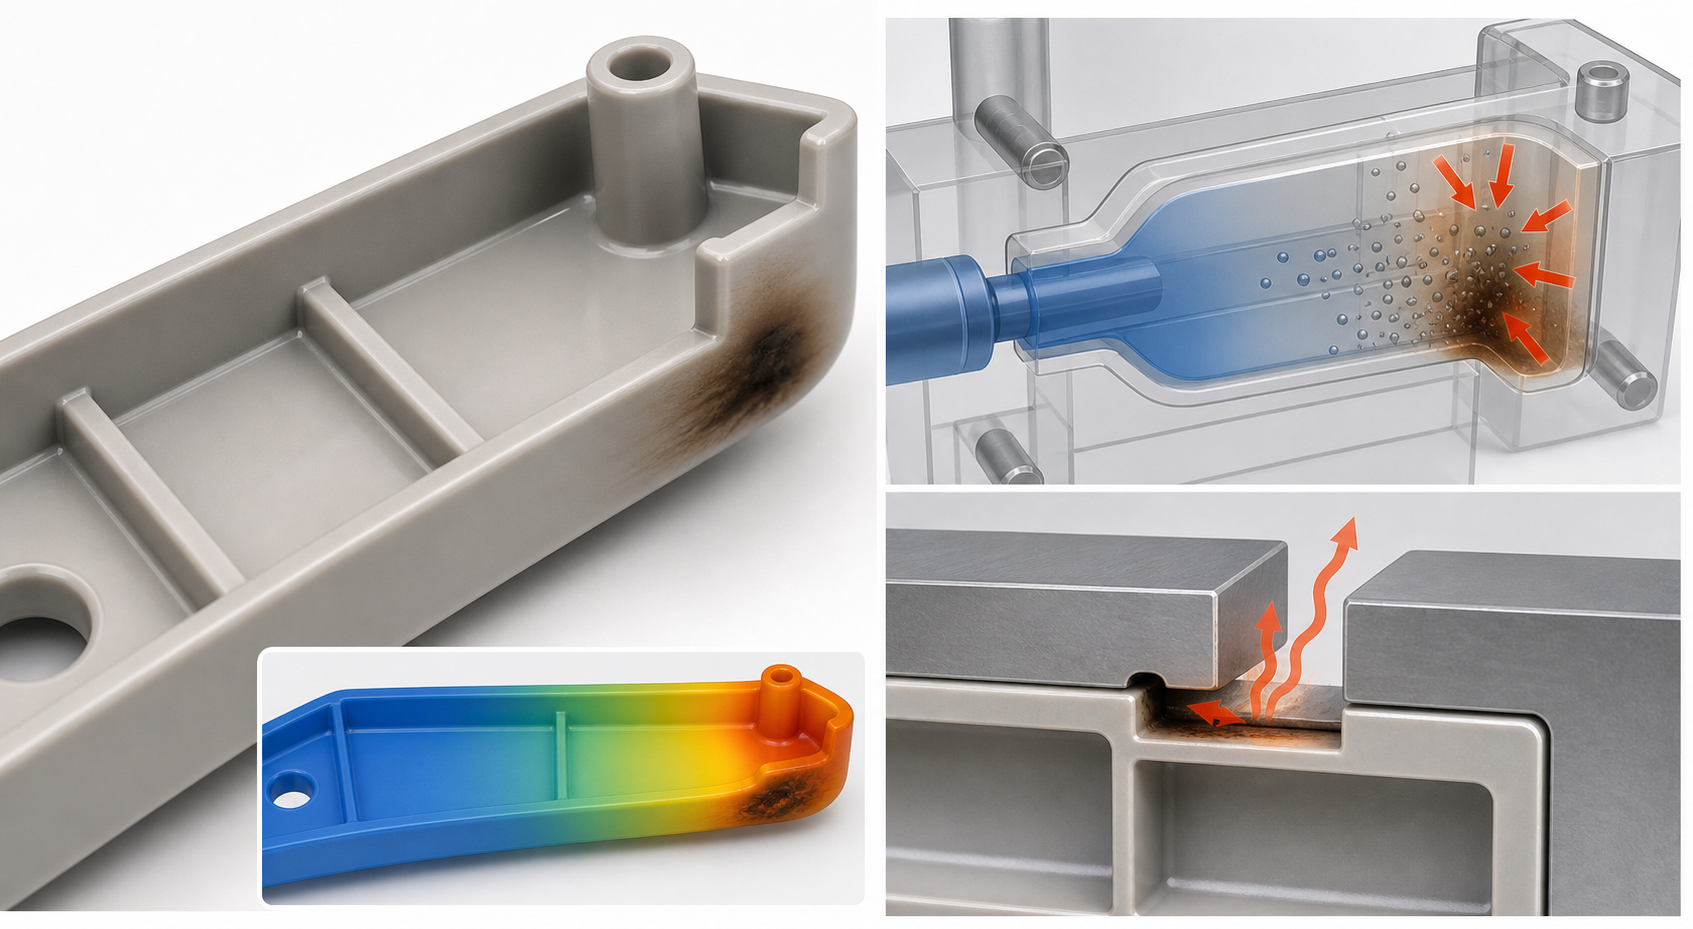
Thiết kế hệ thống thoát khí cho khuôn ép phun Phải xả khí bị đẩy ra tại chính các vị trí kết thúc quá trình rót, đồng thời không được để xảy ra hiện tượng bốc hơi đột ngột hoặc làm hỏng bề mặt phân cách. Quá trình xả khí ảnh hưởng đến áp suất rót, vết cháy, hiệu ứng diesel, độ bền đường hàn, hiện tượng thiếu vật liệu, độ lặp lại kích thước và sự cân bằng khuôn. Một lỗ thoát khí hoạt động tốt trong lần thử nghiệm đầu tiên nhưng sau đó bị tắc nghẽn do nhựa, sợi hoặc hơi nước ngưng tụ không phải là giải pháp sẵn sàng cho sản xuất.
Đối với người mua, bản đánh giá hệ thống thoát khí cần nêu rõ vị trí dự kiến khí sẽ thoát ra, cách khí thoát ra bên ngoài, quy trình làm sạch hệ thống thoát khí và cách xác minh kết quả. Độ sâu lỗ thoát khí cần được lựa chọn dựa trên điều kiện vật liệu nhựa và khuôn, chứ không nên sao chép như một con số chung cho mọi trường hợp. Cần xem xét các lỗ thoát khí cùng với vị trí cửa rót, hướng dòng chảy, các gân, các chốt, các chi tiết chèn, đường phân chia, cơ chế đẩy và tiêu chuẩn thẩm mỹ đã được phê duyệt.
Chức năng kỹ thuật của hệ thống thông gió
| Mục tiêu xả hơi | Những gì nó điều khiển | Các bằng chứng cần xem xét | Rủi ro khi bị bỏ qua |
|---|---|---|---|
| Phát thải khí | Áp suất và thể tích không khí bị dịch chuyển khi kết thúc quá trình nạp | Bản đồ đầu dòng chảy, các đoạn ngắn và đường thoát khí | Vết cháy, vết hàn ngắn, áp suất cao hoặc mối hàn yếu |
| Điều khiển đèn flash | Độ sâu lỗ thông hơi, bịt kín các vị trí tiếp giáp và đường phân chia | Nhựa, áp suất, dấu kiểm màu xanh và đèn nhấp nháy thử nghiệm | Tia lửa thoát khí, sự không khớp hoặc ống thoát khí không thể duy trì được |
| Bảo trì | Hiệu suất đường dẫn khí so với sản lượng | Kiểm tra khả năng tiếp cận, tần suất vệ sinh, mức độ ô nhiễm và lưu lượng | Các vết cháy lặp lại, hiện tượng lệch hướng và sự biến động giữa các khoang |
| Bài viết chuyên đề | Không gian xung quanh các gân, các phần nhô ra, các chi tiết chèn và các hốc kín | Mô phỏng dòng chảy, các đoạn ống ngắn và bản đồ lỗ thông hơi cục bộ | Hiện tượng “dieseling”, sợi không được dệt đầy đủ hoặc các đường dệt lỏng lẻo |
| Xác thực | Điều kiện độ lấp đầy và bề mặt có thể lặp lại | Bản đồ vị trí cháy, áp suất, so sánh các khoang cháy và mẫu thử | Các thiết lập quy trình che giấu một vấn đề liên quan đến giao diện khuôn |
Sử dụng Hướng dẫn nhận biết vết cháy để chẩn đoán triệu chứng. Các hướng dẫn đường phân chia khuôn giải thích cách thức tương tác giữa vùng thông hơi và giá đỡ van ngắt. Phần bộ dẫn thanh dẫn và thanh phun điều này rất hữu ích khi sự cân bằng giữa áp suất và lưu lượng ảnh hưởng đến vị trí mà luồng khí dừng lại.
Các thông số đầu vào điều khiển vị trí lỗ thông hơi
Xác định các vị trí có khả năng xuất hiện bẫy khí dựa trên vị trí cửa rót, hướng dòng chảy, độ dày thành khuôn, các gân, các chốt, các chi tiết chèn và các yêu cầu về đường hàn. Khí có thể tích tụ tại viền ngoài, góc, điểm giao nhau của các gân, hốc kín, thanh trượt, bộ đẩy hoặc chi tiết chèn. Một lỗ thoát khí được đặt xa vị trí bẫy khí thực tế có thể không giải quyết được vấn đề, ngay cả khi việc gia công lỗ đó dễ dàng.
Độ nhớt của nhựa, tốc độ nạp, nhiệt độ nóng chảy, độ ẩm, chất độn, các chất bay hơi và quá trình phân hủy đều ảnh hưởng đến khí và áp suất. Các loại nhựa chống cháy, vật liệu có chứa chất độn và các loại nhựa kỹ thuật nhạy cảm có thể cần được chú ý đặc biệt về quá trình xả khí, thời gian lưu giữ, độ sâu lỗ thông khí và việc vệ sinh. Quá trình đúc với tốc độ cao có thể đòi hỏi khả năng thoát khí tốt hơn, trong khi quá trình đúc chậm có thể khiến mặt sóng nhựa đông cứng trước khi không khí thoát ra.
- Loại nhựa, chất độn, độ nhớt, độ ẩm, hàm lượng chất bay hơi và phạm vi nhiệt độ nóng chảy.
- Cửa van, rãnh dẫn, hướng dòng chảy, đường cong mức chất đầy và vị trí kết thúc quá trình chất đầy.
- Các gân, phần lồi, miếng chèn, thanh trượt, lỗ mù và các vùng đường hàn.
- Khu vực thẩm mỹ, giới hạn độ chói, kích thước quan trọng và điều kiện kiểm tra.
- Khối lượng hàng năm, chu kỳ vệ sinh ống thông gió, khả năng tiếp cận, tự động hóa và tuổi thọ dụng cụ.
- Biểu đồ áp suất, các lần ép không đủ, bản đồ nhiệt, so sánh khuôn và hồ sơ vật liệu.
Hình dạng ống thông gió và đường dẫn khí thải
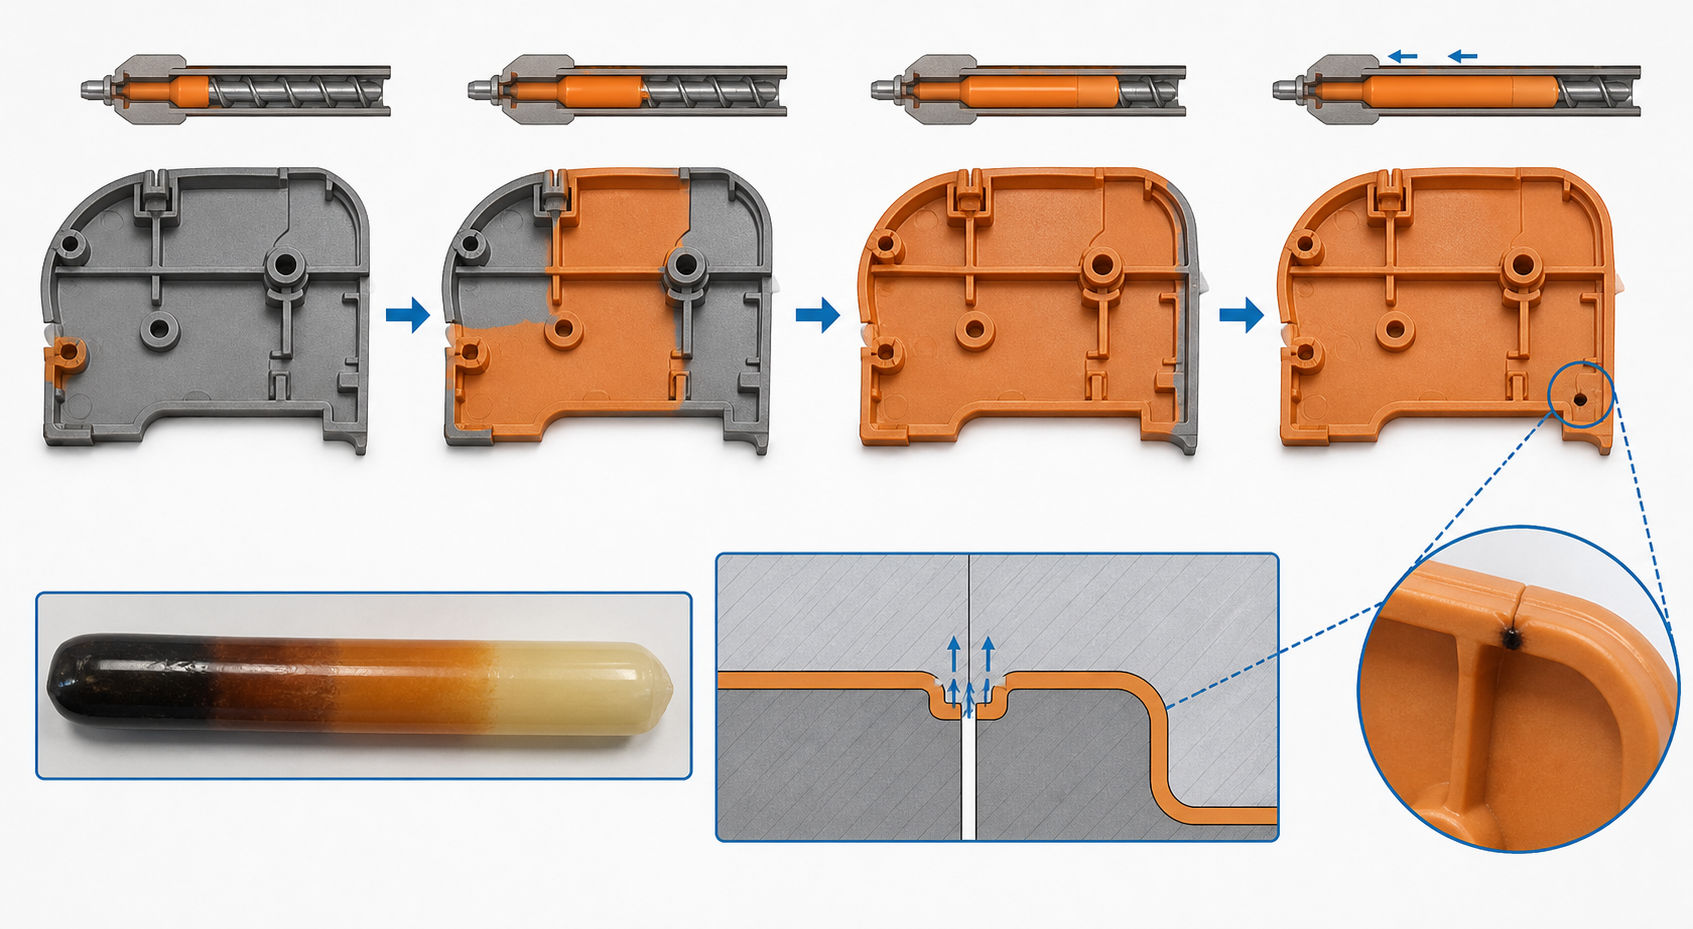
Lỗ thông hơi có lối vào tại khoang rỗng và một đường thoát giúp dẫn khí ra ngoài mà không trở thành đường thoát khí đột ngột. Vị trí, độ sâu, chiều rộng, chiều dài và độ dốc phía hạ lưu phụ thuộc vào loại nhựa, áp suất, thép khuôn, bề mặt và điều kiện sản xuất. Lỗ thông hơi phải dễ tiếp cận để kiểm tra và vệ sinh, đồng thời không được tạo ra cạnh sắc nhọn ảnh hưởng đến thẩm mỹ hoặc làm suy yếu khả năng đóng kín.
Các lỗ thông hơi dọc theo đường phân chia thường được sử dụng ở những vị trí mà dòng chảy kết thúc tại một điểm tách có thể tiếp cận được. Các lỗ thông hơi dạng ejector hoặc chèn có thể tiếp cận các vùng hốc cục bộ, nhưng cần kiểm soát độ khít, chuyển động và ô nhiễm của chúng. Các miếng chèn xốp có thể hữu ích ở những khu vực khó tiếp cận, trong khi hệ thống chân không có thể được xem xét cho các cấu trúc sâu hoặc kín khi các lỗ thông hơi thông thường không thể loại bỏ khí đủ. Các phương án này làm tăng chi phí và công tác bảo trì, do đó cần dựa trên bằng chứng từ mẫu chi tiết và kết quả thử nghiệm.
Ảnh hưởng của nguyên liệu và khối lượng sản xuất
| Chất liệu hoặc tình trạng | Bày tỏ lo ngại | Phản hồi về thiết kế | Trọng tâm của quá trình xác thực |
|---|---|---|---|
| Nhựa có độ nhớt thấp | Khoảng hở thông gió nhỏ có thể dễ dàng bị rò rỉ | Sử dụng độ sâu phù hợp với loại nhựa, vùng tiếp xúc được hỗ trợ và áp suất được kiểm soát | Bản đồ Flash, dấu kiểm màu xanh và so sánh khoang |
| Loại chống cháy | Các chất bay hơi và quá trình phân hủy có thể làm tăng lượng khí hoặc cặn bám | Kiểm tra khu vực thông gió, thời gian lưu giữ, quá trình xả khí và lối tiếp cận để vệ sinh | Vị trí cháy, mùi, cặn bám và vết áp suất |
| Nhựa gia cường sợi thủy tinh | Sợi vải/mảnh vụn có thể làm tắc hoặc gây mài mòn ống thông hơi | Sử dụng loại thép phù hợp và thiết lập chu kỳ vệ sinh hợp lý | Tình trạng thông hơi trong thời gian dài, xu hướng bốc hơi và cháy |
| Rãnh sâu/khe sâu | Không khí có thể bị giữ lại ở những vị trí cách xa lỗ thông gió đơn giản ở chu vi | Thêm ống thông gió cục bộ, ống thông gió đẩy, bộ chèn hoặc đường dẫn chân không | Các cảnh quay ngắn đặc sắc, độ bền đường hàn và bản đồ cháy |
| Sản xuất quy mô lớn | Ảnh hưởng của lớp phủ và sự mài mòn đến hiệu suất | Xác định các giới hạn về kiểm tra, vệ sinh và thay thế | Xu hướng quá trình, hồ sơ bảo trì và cân bằng khoang khuôn |
Các phương án chế tạo khuôn mẫu và sự cân bằng giữa chi phí
| Tùy chọn | Lợi ích | Sự đánh đổi | Thích hợp khi |
|---|---|---|---|
| Lỗ thông hơi dọc đường phân chia khuôn | Dễ dàng tiếp cận và cấu trúc quen thuộc | Phải cân bằng giữa việc kiểm soát khí thải và kiểm soát hiện tượng bốc cháy sớm | Điểm kết thúc của vùng lấp đầy chạm đến một điểm phân chia được hỗ trợ |
| Lỗ thoát khí cho bộ đẩy/bộ lắp | Tiếp cận các khu vực và điểm đặc trưng địa phương | Kích cỡ, cách vận động, cách mặc và cách giặt | Bộ lọc khí nằm cách xa máy điều hòa không khí kiểu tách rời chính |
| Miếng lót xốp | Hệ thống xả khí phân tán trong điều kiện hình học phức tạp | Chi phí, vệ sinh, tắc nghẽn và sửa chữa | Các lỗ thông hơi thông thường không thể tiếp cận được khoang chứa khí |
| Xả chân không | Tăng cường khả năng loại bỏ khí trong các khu vực kín hoặc sâu | Thiết bị, phớt, thời gian và bảo dưỡng | Bộ lọc khí có nguy cơ cao hoặc chi tiết thẩm mỹ/chức năng đòi hỏi khắt khe |
Các dạng hỏng hóc và biện pháp khắc phục
Các vết cháy và hiện tượng “diesel” xảy ra khi khí bị nén và làm nóng nhanh hơn tốc độ thoát ra của nó. Hiện tượng hàn không đủ độ sâu có thể xảy ra khi áp suất tăng lên do không khí bị kẹt lại hoặc khi mặt sóng dòng chảy bị đóng băng trước khi khoang hàn được lấp đầy. Các đường hàn yếu có thể xuất hiện do mặt sóng lạnh hoặc khí tồn tại tại vùng giao nhau. Sự biến động về kích thước có thể xuất hiện khi áp suất trong khoang và thời điểm lấp đầy thay đổi tùy theo điều kiện thoát khí.
Không nên tăng nhiệt độ nóng chảy hoặc áp suất phun ngay lập tức. Trước tiên, cần xác định vị trí bị cháy hoặc không được lấp đầy hoàn toàn, thực hiện các lần phun với lượng vật liệu ít, so sánh các khuôn, kiểm tra lỗ thoát khí và đánh giá tình trạng vật liệu. Việc thay đổi quy trình có thể làm giảm tạm thời hiện tượng này nhưng có thể làm tăng hiện tượng tràn vật liệu, suy giảm chất lượng hoặc kéo dài thời gian chu kỳ. Việc sửa chữa lỗ thoát khí phải đảm bảo giữ nguyên cơ cấu đóng ngắt và cần được xác minh bằng phương pháp kiểm tra màu xanh cùng với việc lấy mẫu lặp lại.
Kiểm định trong giai đoạn thử khuôn và phê duyệt sản xuất
- Bản đồ lỗ thông hơi DFM: Đánh dấu các điểm kết thúc dòng chảy dự kiến, các bẫy khí, các gân, các phần nhô ra, các chi tiết lắp ghép và các khu vực thẩm mỹ.
- Nghiên cứu ngắn hạn: theo dõi quá trình lấp đầy và xác định vị trí khí bị nén hoặc mặt sóng dòng chảy dừng lại.
- Bản đồ vị trí cháy: So sánh các vết trên bề mặt với vị trí lỗ thông hơi và vị trí kết thúc quá trình rót theo từng khuôn.
- Bằng chứng về áp suất/khoang: ghi lại thời gian làm đầy, áp suất, lượng chuyển, trọng lượng và sự biến động của khoang khuôn.
- Kiểm tra ống thông gió: verify geometry, land, relief, blue check, access and cleaning method.
- Production run: retain consecutive samples and document performance before and after the maintenance interval.
DFM checklist and RFQ data package
- Provide CAD, drawing, resin, grade, texture, annual volume and tool-life target.
- Mark cosmetic zones, weld-line limits, critical dimensions and end-of-fill concerns.
- Request vent map, resin-specific depth basis, relief path and maintenance access.
- Ask for short-shot, burn-location, pressure, cavity and vent-inspection evidence.
- Define cleaning frequency, flash limit, acceptance sample and repair rules.
- State automation, mold destination and any special vacuum or porous-insert requirement.
For an RFQ, include defect photos, material condition, current process record, CAD, drawing, cavity count and annual volume. We can then determine whether the first action should be venting, material control, fill-profile adjustment, gate review or a part-design correction.
Ask the supplier to distinguish vent geometry from vent-cleaning performance. A correct initial vent can still lose capacity when deposits build up or an ejector vent stops moving freely. The production record should therefore include the vent inspection method, the responsible maintenance step and the evidence used to return the mold to service.
That record is especially important when the defect appears only after several hours, a resin change or a color transition.
Venting Risks Buyers Should Resolve Before Mold Trial
- End-of-fill locations are not identified, so vents are added only after burns or short shots appear.
- Vent depth is copied without checking resin viscosity, filler, parting-line condition, or the supplier’s maintenance method.
- Burn marks are treated as a temperature problem even though trapped gas, air compression, and blocked vents may be the primary cause.
- Venting is validated on one clean trial but no cleaning interval, cavity map, or production reaction plan is defined.
Nhựa nylon hỗ trợ dự án như thế nào
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. For injection mold venting and fill validation, the useful review connects the drawing, material, tooling or machining route, inspection state, and production plan before a quote is approved.
- Review gate, flow, wall, weld-line, material, and filler direction together before finalizing vent locations.
- Connect mold trials, short shots, burn maps, cavity records, inspection, and maintenance instructions to the production approval package.
- For unfilled PA, PA-GF20, or PA-CF30, account for moisture, viscosity, fiber or additive behavior, and the actual material lot during validation.
Bài đọc liên quan
Câu hỏi thường gặp
Tại sao việc thoát khí lại quan trọng trong quá trình ép phun?
Việc thông khí giúp không khí và khí bị đẩy ra khỏi khoang. Hệ thống thông khí hiệu quả giúp hỗ trợ quá trình lấp đầy, giảm vết cháy và hiện tượng “diesel”, cải thiện tính đồng nhất của đường hàn, đồng thời có thể mở rộng phạm vi quy trình ổn định.
Hệ thống thông gió kém có thể gây ra hiện tượng đúc thiếu không?
Đúng vậy. Khí bị kẹt có thể cản trở dòng kim loại nóng chảy đang di chuyển và gây ra hiện tượng hàn thiếu, hàn cháy, hàn chậm hoặc đường hàn yếu. Hãy xác định vị trí bằng cách quan sát các vết hàn thiếu, dấu hiệu dòng chảy và kiểm tra lỗ thoát khí.
Nylon gia cường sợi thủy tinh có làm thay đổi yêu cầu về hệ thống thông hơi khuôn không?
Điều đó là có thể. Độ nhớt của nhựa, chất độn, hướng sợi, độ ẩm, cũng như hiện tượng bám cặn hoặc mài mòn đều ảnh hưởng đến hiệu suất của lỗ thông hơi. Cần xác định chính xác loại PA-GF và khoảng thời gian bảo dưỡng.
Cần xác nhận hiệu quả của hệ thống thông gió chống nấm mốc như thế nào?
Sử dụng các hình ảnh cận cảnh, lập bản đồ vị trí cháy, bằng chứng về khoang rỗng và áp suất (nếu có), kiểm tra lỗ thông hơi, lấy mẫu thử nghiệm nhiều lần, kiểm tra kích thước và kiểm tra bằng mắt thường, cùng với kế hoạch xử lý làm sạch được lập thành văn bản.
Request an Injection Mold Venting Review
Send the part files, flow or gate concept, material, defect evidence, and mold-trial requirements for a venting and fill review.