Công nghệ IMD IML giúp các nhà sản xuất kết hợp các hình ảnh đồ họa bền bỉ, nhãn mác và các chi tiết nhựa đúc trong một quy trình sản xuất được kiểm soát chặt chẽ.
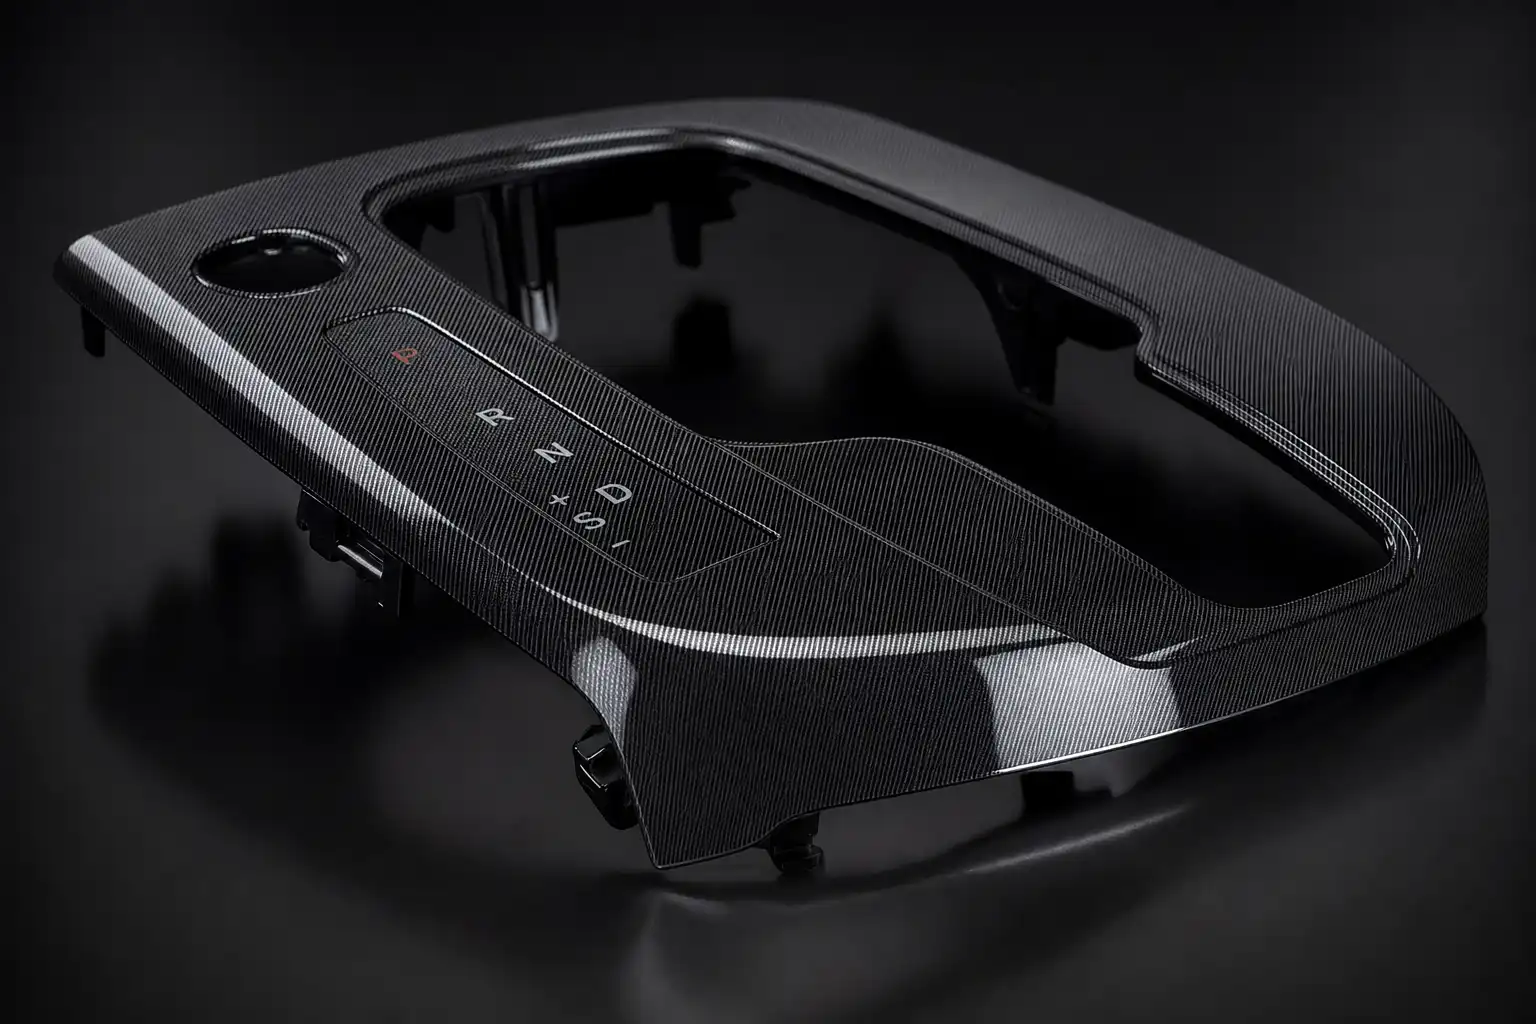
Giới thiệu: Bức tranh tổng quan về công nghệ trong lĩnh vực sản xuất các chi tiết nhựa trang trí
Kỹ thuật trang trí trong khuôn giúp kết hợp hình ảnh, nhãn mác và quá trình đúc thành một quy trình duy nhất, tạo ra các chi tiết nhựa mang thương hiệu có độ bền cao.
Hướng dẫn này tập trung vào Công nghệ IMD và IML để lựa chọn vật liệu phù hợp với thực tiễn, rà soát quy trình sản xuất và đưa ra các quyết định về nguồn cung ứng.
Khi sản xuất các chi tiết nhựa cần có họa tiết, hoa văn hoặc logo thương hiệu, các kỹ sư phải đối mặt với một lựa chọn quan trọng: thực hiện trang trí sau khi đúc hay tích hợp trực tiếp vào quá trình đúc. Các phương pháp truyền thống sau khi đúc như sơn, in lụa, in lưới và dập nóng đều có vai trò riêng ??nhưng chúng cũng dẫn đến việc phải thêm các bước gia công, tăng chi phí nhân công và gây ra sự biến động về chất lượng. Các công nghệ trang trí trong khuôn (In-mold decoration) đã thay đổi hoàn toàn mô hình này bằng cách nhúng lớp trang trí vào chi tiết ngay trong quá trình ép phun, mang lại độ bền tích hợp mà không lớp phủ nào được áp dụng sau khi đúc có thể sánh kịp.
Ba công nghệ đúc trong khuôn chủ đạo đã xuất hiện để đáp ứng các nhu cầu ứng dụng và mức ngân sách khác nhau: IMD (Trang trí trong khuôn), IML (Dán nhãn trong khuôn), và IMF (Màng trong khuôn). Mặc dù thường bị nhầm lẫn hoặc được sử dụng thay thế cho nhau, nhưng mỗi quy trình lại có những khả năng, yêu cầu về vật liệu và cấu trúc chi phí riêng biệt. Cẩm nang này cung cấp tài liệu tham khảo kỹ thuật toàn diện dành cho các nhà thiết kế sản phẩm, kỹ sư khuôn mẫu và các đội ngũ mua sắm đang đánh giá các công nghệ này cho dự án tiếp theo của họ.
IMD (Trang trí trong khuôn) là gì?
IMD (In-Mold Decoration) là một quy trình hoàn thiện bề mặt cao cấp, trong đó một lớp màng trang trí đã được in sẵn và định hình trước được đặt vào khoang khuôn ép trước khi nhựa được bơm vào. Lớp màng này sẽ hòa quyện với nhựa nóng chảy trong quá trình ép phun, trở thành một phần không thể tách rời và vĩnh viễn của bề mặt chi tiết. Kết quả là một chi tiết được trang trí mà không cần bất kỳ công đoạn xử lý sau nào – không sơn, không in, không phủ.
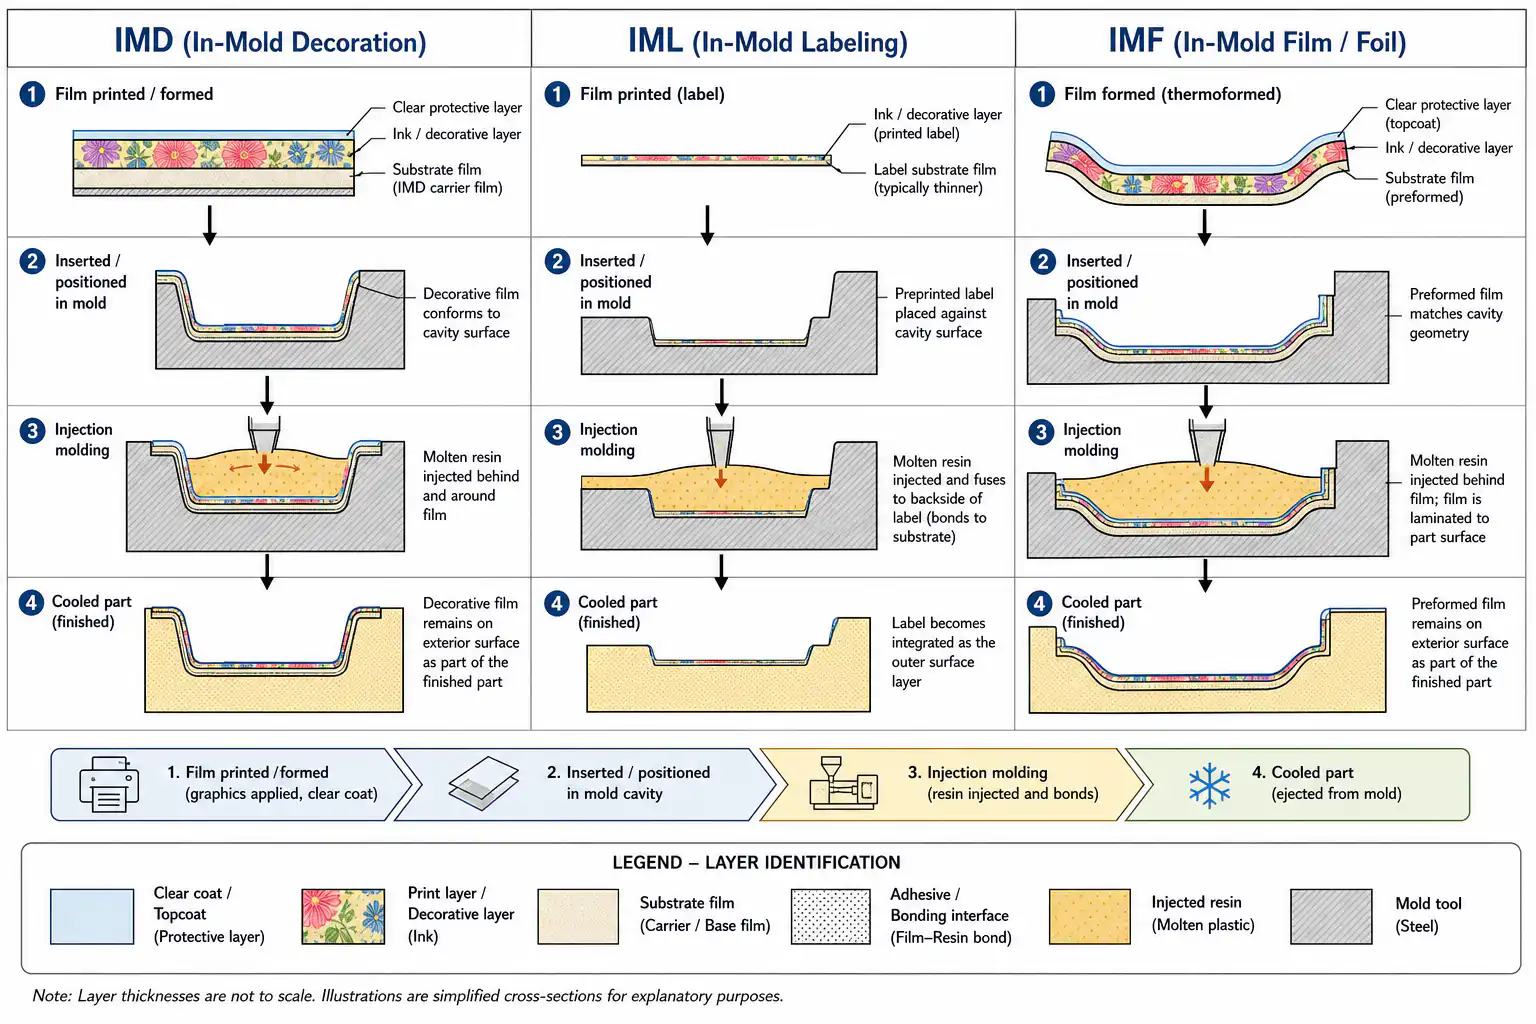
Quy trình IMD hoàn chỉnh bao gồm năm bước: (1) In in hoa văn trang trí lên một tấm màng nền phẳng bằng phương pháp in lụa hoặc in kỹ thuật số; (2) Biểu mẫu dùng phương pháp ép nhiệt hoặc ép áp suất cao để tạo hình tấm màng in thành hình dạng 3D phù hợp với khoang khuôn; (3) Cắt tỉa cắt lớp màng đã tạo thành theo kích thước chính xác bằng phương pháp cắt khuôn hoặc cắt bằng laser; (4) Địa điểm miếng phim đã được cắt gọt được đưa vào khoang khuôn ép phun, được giữ cố định tại vị trí nhờ điện tích tĩnh hoặc chân không; (5) Tiêm nhựa nóng chảy phía sau màng, giúp gắn chặt màng vào nền nhựa khi chi tiết đông cứng lại.
Các loại vật liệu làm phim thông dụng Đối với IMD, các loại màng được sử dụng bao gồm màng polycarbonate (PC) và màng PET; cả hai đều được lựa chọn nhờ khả năng định hình nhiệt, độ bám dính mực in và độ trong suốt quang học. Màng PC chiếm ưu thế trong các ứng dụng cao cấp nhờ khả năng chịu nhiệt và độ bền va đập vượt trội, trong khi màng PET mang lại lợi thế về chi phí cho các môi trường có yêu cầu kỹ thuật thấp hơn.
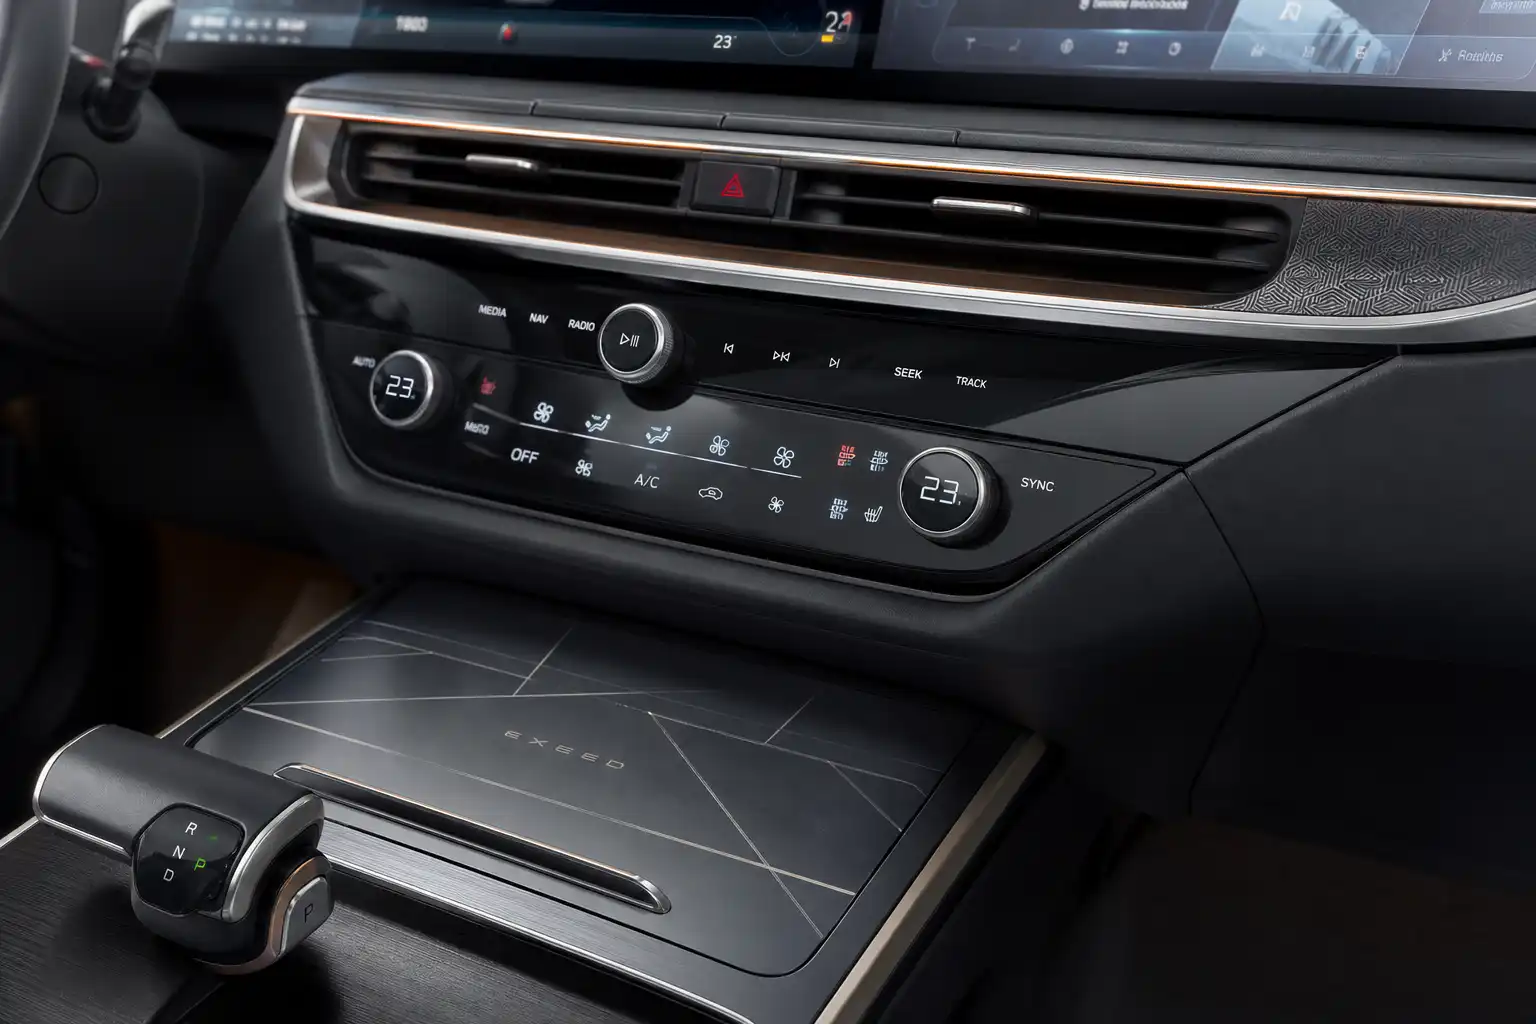
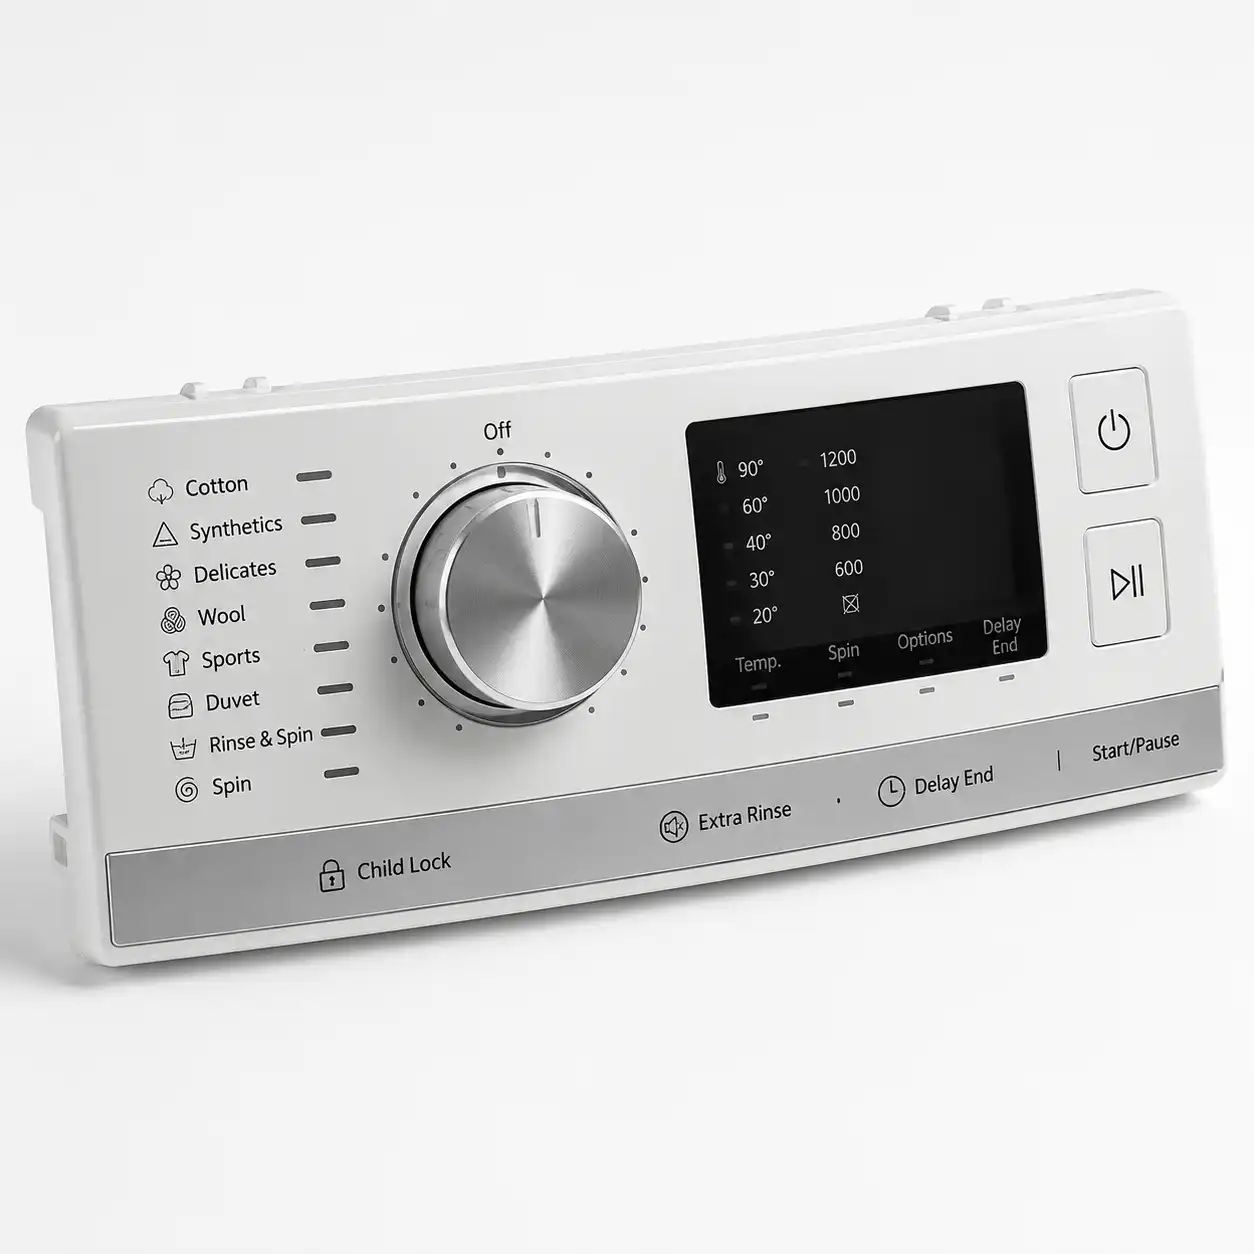
Các ứng dụng phổ biến của IMD bao gồm các chi tiết trang trí nội thất ô tô (viền bảng điều khiển trung tâm, miếng ốp cửa), bảng điều khiển thiết bị gia dụng (máy giặt, lò vi sóng), thiết bị điện tử tiêu dùng (vỏ máy tính xách tay, ốp lưng điện thoại) và giao diện người dùng của thiết bị y tế. Bất kỳ ứng dụng nào mà bề mặt được trang trí phải chịu được sự tiếp xúc của ngón tay, hóa chất tẩy rửa và tia UV trong nhiều năm đều là ứng cử viên sáng giá cho công nghệ IMD.
IML (In-Mold Labeling) là gì?
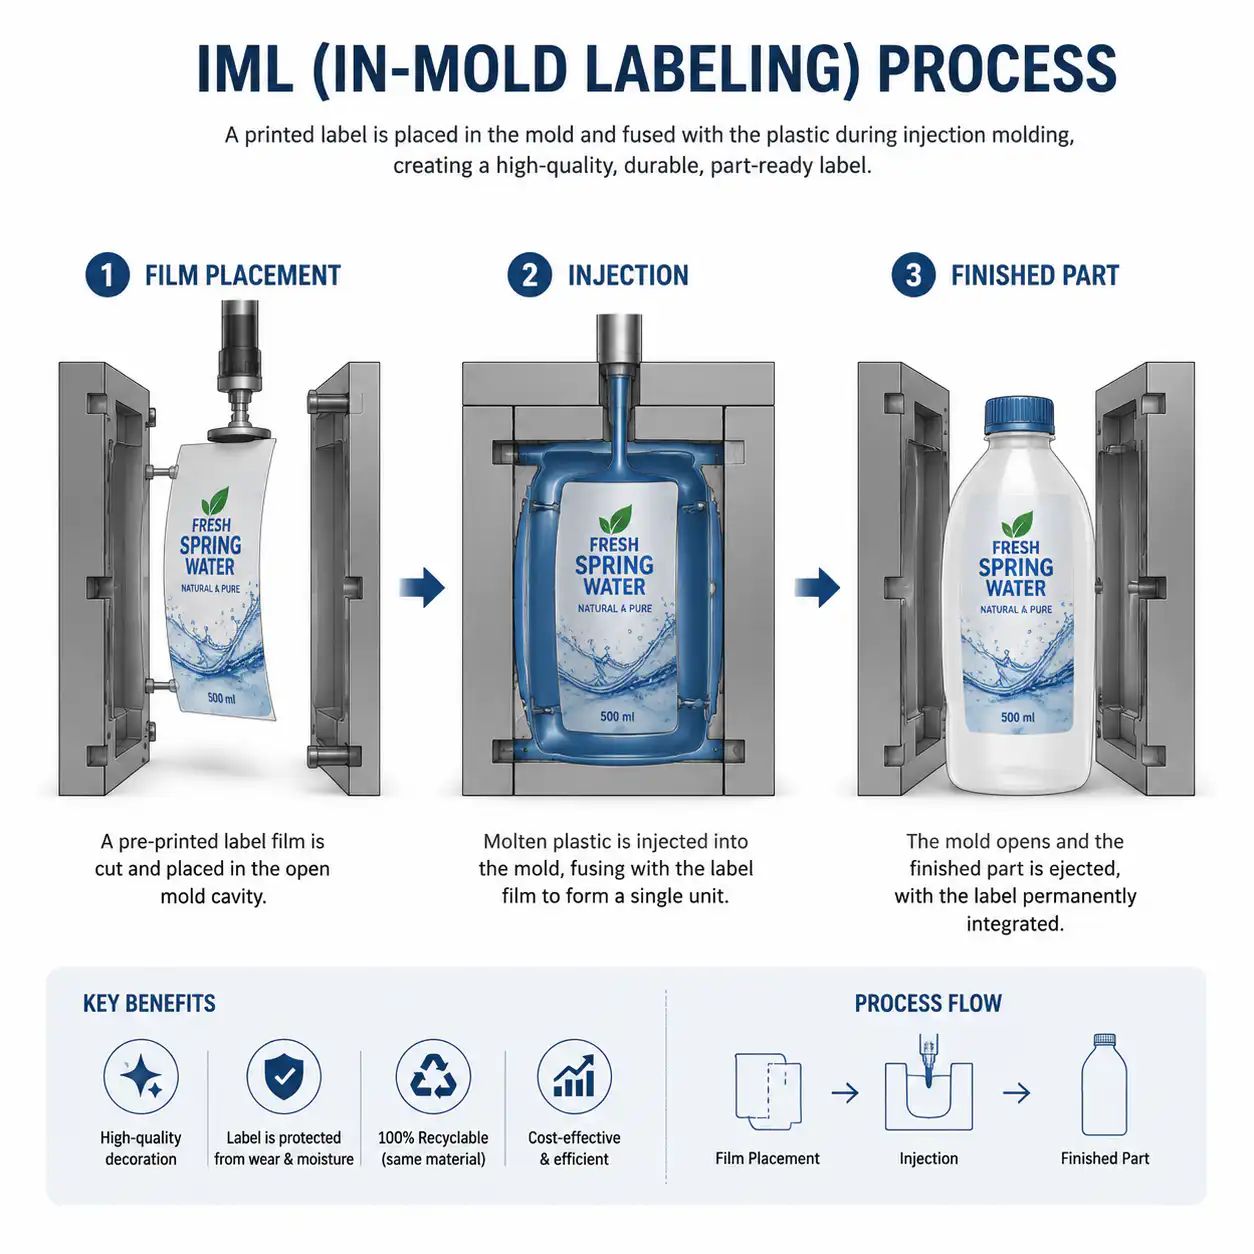
IML (In-Mold Labeling) là một quy trình có liên quan nhưng về cơ bản lại khác biệt. Thay vì tạo hình sẵn một màng 3D, IML sử dụng nhãn in phẳng được đặt trực tiếp vào khoang khuôn. Nhãn này thường được làm từ cùng loại polymer hoặc loại polymer tương thích với nhựa đúc – phổ biến nhất là màng PP hoặc PE cho các chi tiết làm từ polypropylene và polyethylene. Khi nhựa nóng chảy lấp đầy khoang khuôn, nhãn sẽ dính chặt vào bề mặt chi tiết mà không cần phải tạo hình trước.
Quy trình IML đơn giản hơn so với IMD: (1) In in hình ảnh lên nhãn PP hoặc PE phẳng; (2) Cắt nhãn để tạo hình; (3) Địa điểm đặt nhãn phẳng vào khoang khuôn bằng cách sử dụng hệ thống robot “pick-and-place” hoặc lắp đặt thủ công; (4) Tiêm nhựa, có tác dụng gắn nhãn vào chi tiết trong quá trình đúc. Khác với công nghệ IMD, quy trình này không có bước ép nhiệt, giúp giảm đáng kể chi phí đầu tư vào khuôn mẫu và thời gian chu kỳ.
Việc lựa chọn vật liệu phù hợp là yếu tố then chốt trong công nghệ IML. Chất nền của nhãn phải tương thích về mặt hóa học với nhựa được phun vào để tạo ra sự liên kết nóng chảy thực sự. Nhãn PP kết hợp với nhựa PP và nhãn PE kết hợp với nhựa PE sẽ tạo ra độ bám dính mạnh nhất. Việc áp dụng công nghệ IML với các loại polymer khác nhau có thể dẫn đến hiện tượng bong tróc theo thời gian.
Các ứng dụng của IML chiếm lĩnh các lĩnh vực bao bì và hàng tiêu dùng: hộp đựng thực phẩm có in logo cố định, hộp kem, thùng sơn, mặt trước của các thiết bị gia dụng và nhãn mác trên hàng hóa lâu bền. Công nghệ IML phát huy thế mạnh trong sản xuất số lượng lớn, nơi chi phí đơn vị là yếu tố quyết định chính và bề mặt cần trang trí tương đối phẳng.
IMF (In-Mold Film) là gì?
Công nghệ IMF (In-Mold Film) nằm ở vị trí trung gian giữa công nghệ IMD (In-Mold Forming) định hình hoàn toàn và công nghệ IML (In-Mold Labeling) sử dụng nhãn phẳng. Trong quy trình IMF, một cuộn màng in liên tục được đưa vào khuôn, nơi nó được định hình ngay tại chỗ nhờ việc đóng khuôn hoặc một trạm định hình sơ bộ được tích hợp vào khuôn. Điểm khác biệt so với IMD là IMF thường sử dụng màng mỏng hơn và quy trình định hình nhẹ nhàng hơn, khiến nó phù hợp với các chi tiết có đường cong nhẹ nhàng hơn là các chi tiết cần kéo sâu.
Quỹ Tiền tệ Quốc tế (IMF) đóng vai trò đặc biệt quan trọng trong các ứng dụng trong nội thất ô tô, nơi công nghệ này được ứng dụng để trang trí các chi tiết ốp bảng điều khiển, tay nắm cửa, viền vô-lăng và bảng điều khiển hệ thống điều hòa không khí. Công nghệ này mang lại vẻ ngoài cao cấp “mềm mại khi chạm vào” với các hiệu ứng kim loại, vân gỗ hoặc sợi carbon với chi phí nằm giữa IML và IMD đầy đủ. IMF cũng có thể tích hợp các cảm biến cảm ứng điện dung phía sau lớp màng trang trí, cho phép tạo ra các bề mặt điều khiển có đèn nền và cảm ứng, vốn ngày càng phổ biến trong các khoang lái xe hiện đại.
Ưu điểm chính của IMF là quy trình làm việc liên tục, tự động: màng nhựa được cấp từ cuộn, quá trình tạo hình và ép phun diễn ra trong cùng một khuôn, và các chi tiết thành phẩm được đẩy ra tự động. Điều này giúp giảm thiểu nhân công và tối đa hóa năng suất so với phương pháp chèn màng nhựa thủ công hoặc bán tự động của công nghệ IMD.
IMD so với IML so với IMF: Bảng so sánh công nghệ
| Tham số | IMD | IML | Quỹ Tiền tệ Quốc tế (IMF) |
|---|---|---|---|
| Khả năng chống trầy xước | Bề mặt màng phủ cứng tuyệt vời ?? | Bề mặt nhãn còn tốt ?? | Màng phủ ?? chất lượng rất tốt |
| Khả năng chống tia UV | Màng PC/PET chất lượng cao, được ổn định chống tia UV | Tốt ?? tùy thuộc vào hệ thống mực | Rất tốt ??Màng chống tia UV |
| Khả năng chống hóa chất | Rất tốt ??chịu được tác động của các chất tẩy rửa, dung môi | Trung bình ??viền nhãn dễ bị tổn thương | Lớp màng chắn rất tốt ?? |
| Độ cong tối đa / Độ nghiêng | Có thể tạo các đường cong 3D phức tạp; góc nghiêng tối thiểu 3–5 độ | Chỉ có các đường thẳng hoặc đường cong nhẹ; độ nghiêng tối thiểu 1–2 độ | Độ cong nhẹ đến trung bình; độ sâu tối thiểu 2–3 độ |
| Thời gian chu kỳ | 30–60 giây (việc lắp phim sẽ làm tăng thời gian) | 15–30 giây (nhanh nhất, không cần tạo hình) | 20–40 giây (cấp liệu tự động) |
| Chi phí dụng cụ | Dụng cụ tạo hình cao ?? + khuôn cắt gọt + khuôn đúc | Chỉ có khuôn thấp (nhãn phẳng) | Kích thước trung bình ??tích hợp quá trình tạo hình + khuôn |
| Chi phí đơn vị khi sản xuất hàng loạt | Màng đã được định hình sẵn $$$ ?? có giá thành cao | Giấy nhãn $ ?? có giá cả hợp lý | $$ ?? cuộn phim tầm trung |
| Các ứng dụng hay nhất | Nội thất ô tô, thiết bị điện tử cao cấp, giao diện người dùng trong lĩnh vực y tế | Bao bì, hộp đựng, đồ gia dụng, màn hình phẳng | Phụ kiện nội thất ô tô, tấm ốp thiết bị gia dụng, bề mặt điều khiển cảm ứng |
Hướng dẫn thiết kế cho công nghệ trang trí trong khuôn
Việc trang trí trong khuôn thành công bắt đầu từ việc thiết kế chi tiết phù hợp với khuôn. Việc bỏ qua các hướng dẫn này sẽ dẫn đến hiện tượng màng bị nhăn, mực bị trôi, bong tróc lớp màng và phải sửa chữa khuôn mẫu với chi phí cao.
Độ dày màng: Độ dày tiêu chuẩn của màng IMD dao động từ 0,125 mm đến 0,5 mm. Các loại màng mỏng hơn (0,125–0,25 mm) dễ uốn cong hơn ở các bán kính nhỏ nhưng có khả năng chống trầy xước kém hơn. Các loại màng dày hơn (0,375–0,5 mm) mang lại độ bền vượt trội nhưng yêu cầu góc nghiêng lớn hơn và hình dạng uốn cong nhẹ nhàng hơn. Nhãn IML thường có độ dày từ 0,05–0,15 mm và không thể uốn cong — chúng phải nằm phẳng hoặc chỉ quấn quanh các bề mặt hình trụ đơn giản.
Yêu cầu tối thiểu về góc nghiêng: Đối với các chi tiết IMD, cần chỉ định độ nghiêng tối thiểu 3 độ trên tất cả các bề mặt được phủ bởi màng lót. Các hình dạng 3D phức tạp có thể yêu cầu độ nghiêng 5 độ hoặc cao hơn. Độ nghiêng không đủ sẽ khiến màng định hình bị nhăn khi khuôn đóng lại. Các chi tiết IML có thể sử dụng độ nghiêng tiêu chuẩn 1–2 độ vì nhãn dán là phẳng.
Giới hạn bán kính góc: Bán kính góc trong tối thiểu của màng IMD là 3 lần độ dày màng. Đối với màng có độ dày 0,25 mm, bán kính trong nhỏ nhất được phép là 0,75 mm. Bán kính góc ngoài phải ít nhất bằng 1,5 lần độ dày màng. Các góc nhọn hơn sẽ gây ra hiện tượng màng mỏng đi, tập trung ứng suất và mài mòn sớm tại mép được in trang trí.
Các khu vực cấm đặt logo: Tránh đặt các hình ảnh hoặc logo quan trọng trong phạm vi 3 mm tính từ vị trí cửa rót, vết chốt đẩy và đường phân chia. Hiện tượng phai mực xảy ra nghiêm trọng nhất ở khu vực gần cửa rót, nơi tốc độ dòng nhựa nóng chảy đạt mức cao nhất. Vị trí chốt đẩy và đường phân chia tạo ra các điểm gián đoạn trên bề mặt, dẫn đến hiện tượng biến dạng hình ảnh in.
Thiết kế cổng: Đối với các chi tiết IMD, nên sử dụng cửa phun dạng quạt hoặc dạng màng thay vì cửa phun dạng chốt. Cửa phun phải hướng dòng vật liệu nóng chảy song song với bề mặt màng, tuyệt đối không được vuông góc. Lực tác động vuông góc sẽ làm trôi mực in và có thể làm thủng màng.
Tính tương thích vật liệu: Những loại nhựa nào phù hợp với công nghệ IMD và IML?
Không phải tất cả các loại nhựa đều phù hợp với kỹ thuật trang trí trong khuôn. Yếu tố quyết định là sự liên kết giữa chất nền màng/nhãn và nhựa được bơm vào. Nếu không có liên kết bề mặt vững chắc, lớp trang trí sẽ bị bong tróc khi chịu tác động của chu kỳ nhiệt, ứng suất cơ học hoặc tiếp xúc với hóa chất.
Khả năng tương thích với nhựa IMD: IMD sử dụng màng nền PC hoặc PET, có khả năng kết dính tốt với các loại nhựa nhiệt dẻo vô định hình: polycarbonate (PC) ??tiêu chuẩn vàng cho IMD, mang lại độ trong suốt quang học gần như hoàn hảo và liên kết hàn; Hỗn hợp PC/ABS ??được sử dụng rộng rãi trong nội thất ô tô nhờ khả năng chống va đập; PMMA (acrylic) ??dành cho các bề mặt có độ bóng cao, chống trầy xước; và ABS ??một lựa chọn tiết kiệm chi phí cho các ứng dụng có yêu cầu kỹ thuật không quá cao. Các loại nhựa bán tinh thể như PP và PE không tạo được độ bám dính đáng tin cậy với màng PC hoặc PET và nên tránh sử dụng trong công nghệ IMD.
Khả năng tương thích với nhựa IML: Công nghệ IML dựa trên sự tương thích hóa học giữa nhãn và nhựa. Nguyên tắc rất đơn giản: hãy sử dụng Nhãn PP làm từ nhựa PP, Nhãn PE làm từ nhựa PE, và Nhãn PET làm từ nhựa PET. Các loại vật liệu kết hợp tương thích bao gồm nhãn PP được đúc phủ bằng TPE (elastomer nhiệt dẻo) để tạo bề mặt cầm nắm mềm mại. Công nghệ IML vốn chỉ giới hạn trong các dòng nhựa polyolefin và polyester, do đó không phù hợp với các chi tiết làm từ PC, ABS hoặc PMMA.
Khả năng tương thích với nhựa IMF: IMF thường sử dụng cùng loại màng PC và PET như IMD, do đó có cùng phạm vi tương thích với các loại nhựa. PC, PC/ABS và PMMA đều phù hợp. Quy trình cấp liệu cuộn liên tục cũng có thể áp dụng cho ABS trong các ứng dụng tầm trung.
Kiểm tra chất lượng và thử nghiệm đối với các chi tiết được trang trí trực tiếp trong khuôn
Việc kiểm định chất lượng các chi tiết IMD/IML đòi hỏi một loạt các thử nghiệm vượt ra ngoài phạm vi kiểm tra kích thước tiêu chuẩn. Bề mặt được trang trí phải chịu được các tác động khắc nghiệt trong điều kiện thực tế, vượt xa khả năng chịu đựng của bề mặt được sơn hoặc in.
Thử nghiệm độ bám dính của mực (kiểu chéo / ISO 2409): Tạo các vết rạch trên bề mặt đã được trang trí theo hình lưới chéo, gồm 11 vết rạch song song theo mỗi hướng, cách nhau 1 mm hoặc 2 mm tùy thuộc vào độ dày lớp phủ. Dán băng dính (3M 610 hoặc loại tương đương), ấn chặt, rồi bóc nhanh theo góc 60 độ. Thang điểm phân loại từ 0 (hoàn hảo, không bong tróc) đến 5 (hơn 65% bề mặt bị bong tróc). Các bộ phận IMD phải đạt cấp 0 hoặc 1.
Khả năng chống mài mòn (Thử nghiệm Taber / ASTM D4060): Gắn mẫu đã được xử lý lên máy mài mòn Taber với đĩa mài CS-10 hoặc CS-17 dưới tải trọng 500g hoặc 1000g. Thực hiện từ 100 đến 500 chu kỳ và đo lường mức giảm trọng lượng hoặc sự xuống cấp về mặt hình thức. Các bề mặt IMD chất lượng cao không nên có dấu hiệu mài mòn nhìn thấy được sau 100 chu kỳ và chỉ xuất hiện độ mờ tối thiểu sau 500 chu kỳ – vượt trội đáng kể so với các bề mặt sơn.
Thử nghiệm lão hóa do tia UV (ASTM G154 / ISO 4892): Tiến hành thử nghiệm các mẫu bằng cách phơi nhiễm luân phiên với bức xạ UV-A (340 nm) và các chu kỳ ngưng tụ trong buồng thử nghiệm QUV. Các tiêu chuẩn kỹ thuật về nội thất ô tô yêu cầu thời gian thử nghiệm từ 500 đến 1.000 giờ, với chỉ số thay đổi màu delta-E nhỏ hơn 3,0 và không xuất hiện hiện tượng nứt, phồng rộp hoặc bong tróc. Màng PC ổn định tia UV của IMD thường vượt qua thử nghiệm trên 1.000 giờ mà không gặp sự cố.
Khả năng chịu hóa chất (ISO 2812): Thoa các hóa chất thông thường ??cồn isopropyl, nước lau kính, kem chống nắng, kem dưỡng da tay, chất tẩy rửa nội thất ô tô ??lên bề mặt đã được trang trí dưới tấm kính quan sát trong 24 giờ ở nhiệt độ phòng. Sau khi tháo tấm kính quan sát và để phục hồi trong 2 giờ, kiểm tra xem có hiện tượng mềm, phồng, đổi màu hoặc mất độ bám dính hay không. Thử nghiệm này đặc biệt quan trọng đối với các ứng dụng trong ngành ô tô và y tế, nơi việc tiếp xúc với hóa chất là không thể tránh khỏi.
Thư viện ứng dụng: Nơi IMD và IML tỏa sáng
Các công nghệ trang trí trong khuôn xuất hiện trên những sản phẩm mà bạn tiếp xúc hàng ngày – thường là mà không hề nhận ra những công nghệ kỹ thuật đã được áp dụng để tạo nên bề mặt đồ họa hoàn hảo đó.
Bảng điều khiển trung tâm và cụm đồng hồ trên ô tô: Bảng điều khiển màu đen bóng bao quanh cần số, mặt điều khiển hệ thống sưởi ấm, thông gió và điều hòa không khí (HVAC) với các biểu tượng có đèn nền, ống kính đồng hồ tốc độ có vạch chia in sẵn… tất cả đều là các bộ phận được sản xuất bằng công nghệ IMD. Các nhà sản xuất ô tô gốc (OEM) yêu cầu sử dụng công nghệ IMD cho bất kỳ bề mặt nào mà người lái thường xuyên chạm vào hoặc nhìn thấy, đồng thời đòi hỏi độ bền trên 10 năm mà không bị phai màu, bong tróc hay trầy xước. Việc tích hợp các cảm biến cảm ứng điện dung phía sau màng IMD đã tạo ra những khoang lái liền mạch, không có nút bấm, hiện đang xuất hiện trên các dòng xe sang và xe tầm trung.
Bảng điều khiển thiết bị gia dụng: Mặt trước máy giặt, bảng điều khiển cảm ứng lò vi sóng và màn hình hiển thị tủ lạnh đều sử dụng công nghệ IMD và IMF nhờ sự kết hợp giữa tính thẩm mỹ và khả năng chống ăn mòn hóa học. Các bộ phận này phải chịu được sự tiếp xúc hàng ngày với nước, chất tẩy rửa, dầu ăn và nhiệt độ khắc nghiệt, đồng thời duy trì vẻ ngoài cao cấp trong suốt thời gian sử dụng từ 7 đến 15 năm của sản phẩm.
Ốp lưng điện thoại và thiết bị điện tử tiêu dùng: Mặt sau trang trí của vỏ điện thoại thông minh có hoa văn vân gỗ hoặc sợi carbon thường là bộ phận được sản xuất bằng công nghệ IML. Với chi phí sản xuất thấp và năng suất cao, công nghệ IML là lựa chọn lý tưởng cho các phụ kiện tiêu dùng, nơi áp lực về giá bán lẻ rất lớn. Các vỏ máy tính xách tay cao cấp và mặt sau máy tính bảng sử dụng công nghệ IMD để tạo ra vẻ ngoài sâu hơn, sang trọng hơn với lớp phủ cứng tích hợp.
Bảng điều khiển giao diện người dùng (UI) cho thiết bị y tế: Bảng điều khiển máy bơm truyền dịch, viền màn hình theo dõi bệnh nhân và mặt trước thiết bị chẩn đoán đòi hỏi lớp hoàn thiện có thể chịu được các chất khử trùng mạnh dành cho bệnh viện. Khả năng chống hóa chất và bề mặt liền mạch (không có các góc cạnh để vi khuẩn bám vào) của công nghệ IMD khiến nó trở thành công nghệ được ưa chuộng nhất cho các giao diện người dùng trong lĩnh vực y tế. Lớp màng phủ cứng này có thể chịu được hàng trăm lần lau chùi mà không làm mất độ rõ nét hay độ bóng.
Bao bì mỹ phẩm: Các nắp chai nước hoa cao cấp, vỏ son môi và gương trang điểm nhỏ gọn sử dụng công nghệ IMD để tạo ra các hiệu ứng kim loại, hiệu ứng ba chiều và màu sắc đậm sâu – những hiệu ứng mà nếu sử dụng phương pháp sơn hoặc mạ thì sẽ không thể thực hiện được hoặc chi phí sẽ quá cao. Khả năng tạo hình màng phim thành các cấu trúc hình học 3D phức tạp mang lại cho các nhà thiết kế sự tự do mà in phẳng không thể sánh kịp.
Tại sao nên chọn IMD hoặc IML thay vì phương pháp trang trí truyền thống?
Quyết định áp dụng công nghệ trang trí trong khuôn phụ thuộc vào bốn yếu tố: loại bỏ các công đoạn gia công thứ cấp, nâng cao độ bền, tạo điều kiện cho các thiết kế phức tạp và tối ưu hóa tổng chi phí.
Loại bỏ các công đoạn gia công thứ cấp: Quy trình trang trí truyền thống đòi hỏi phải đúc chi tiết, sau đó sơn, in hoặc dập nóng tại các trạm làm việc riêng biệt — mỗi bước đều làm tăng thêm nhân công, diện tích sàn, hàng tồn kho đang sản xuất và các bước kiểm tra chất lượng. Công nghệ IMD và IML kết hợp quá trình đúc và trang trí thành một công đoạn duy nhất. Chi tiết được lấy ra khỏi khuôn ở dạng hoàn chỉnh, sẵn sàng để lắp ráp. Đối với một dây chuyền sản xuất với công suất 500.000 chi tiết mỗi năm, việc loại bỏ dây chuyền sơn có thể tiết kiệm được 2-3 nhân viên làm việc toàn thời gian và 200 mét vuông diện tích sàn.
Độ bền vượt trội: Các bề mặt sơn nằm trên lớp nền nhựa và có thể bị trầy xước đến mức lộ ra lớp nhựa trần bên dưới. Hình ảnh IMD được nhúng trong một lớp màng dày 0,125–0,5 mm, vốn đã được dán chặt vào lớp nền. Việc cào xước bề mặt IMD đòi hỏi phải cắt xuyên qua toàn bộ lớp màng, điều này cần lực lớn hơn nhiều so với việc loại bỏ lớp sơn. Trong thử nghiệm mài mòn Taber, bề mặt IMD thường có độ bền cao hơn bề mặt sơn từ 5 đến 10 lần.
Tự do thiết kế: Công nghệ IMD có thể tái tạo hình ảnh chất lượng ảnh chụp, hiệu ứng kim loại, vân gỗ, hoa văn sợi carbon và thậm chí cả các kết cấu có thể cảm nhận được bằng xúc giác — tất cả trên các bề mặt 3D phức tạp. Có thể tích hợp đèn nền bằng cách in các ô cửa trong suốt trên màng phim, cho phép tạo ra các biểu tượng phát sáng và hiệu ứng ánh sáng môi trường mà sơn thông thường không thể đạt được. Khả năng căn chỉnh đa màu được tích hợp sẵn trong màng in với độ chính xác vượt trội so với những gì mà công nghệ sơn robot hoặc in lụa có thể mang lại.
So sánh chi phí với các bộ phận được sơn: Với số lượng sản xuất nhỏ (dưới 5.000–10.000 đơn vị), phương pháp sơn thường rẻ hơn do chi phí đầu tư khuôn mẫu cao cần thiết cho quá trình tạo màng và cắt gọt trong công nghệ IMD. Khi số lượng vượt quá 10.000 đơn vị, việc loại bỏ chi phí nhân công sơn và giảm tỷ lệ phế phẩm khiến công nghệ IMD ngày càng cạnh tranh hơn. Khi sản lượng vượt quá 50.000 đơn vị, IML thường đạt được tổng chi phí thấp nhất, trong khi IMD vẫn giữ được tính cạnh tranh về chi phí cho các ứng dụng cao cấp, nơi độ bền và ngoại hình được cải thiện xứng đáng với khoản đầu tư. Điểm hòa vốn giữa IMD và sơn thường đạt được ở mức 15.000–25.000 đơn vị, tùy thuộc vào độ phức tạp của chi tiết và diện tích bề mặt.
Câu hỏi thường gặp
Sự khác biệt giữa IMD và IML là gì?
Sự khác biệt cơ bản là công nghệ IMD (Trang trí trong khuôn) sử dụng một miếng màng 3D đã được định hình sẵn, được gia công nhiệt để phù hợp với hình dạng khoang khuôn trước khi ép phun, trong khi công nghệ IML (Dán nhãn trong khuôn) sử dụng một nhãn phẳng, chưa được định hình, được đặt trực tiếp vào khuôn. Điều này dẫn đến những ưu nhược điểm rõ rệt: IMD hỗ trợ các bề mặt 3D phức tạp và mang lại độ bền cao nhưng có chi phí khuôn mẫu cao hơn và thời gian chu kỳ dài hơn; IML nhanh hơn và rẻ hơn trên mỗi sản phẩm nhưng chỉ giới hạn ở các bề mặt phẳng hoặc cong nhẹ. IMD thường sử dụng màng PC hoặc PET kết hợp với nhựa PC, PC/ABS hoặc PMMA, trong khi IML sử dụng nhãn PP hoặc PE kết hợp với nhựa polyolefin tương ứng.
Có thể áp dụng công nghệ IMD hoặc IML trên các bề mặt cong không?
Đúng vậy, nhưng mức độ cong phụ thuộc vào công nghệ. Công nghệ IMD đặc biệt phù hợp với các bề mặt 3D phức tạp – màng được định hình nhiệt thành hình dạng mong muốn trước khi đúc, cho phép tạo các đường uốn sâu, đường cong phức hợp và các mép uốn cong. Bán kính trong tối thiểu phải ít nhất gấp 3 lần độ dày màng, và góc nghiêng phải từ 3-5 độ trở lên. IML chỉ giới hạn ở các bề mặt phẳng và các đường bao hình trụ đơn giản; nhãn phẳng không thể được định hình sẵn, do đó nó chỉ có thể phù hợp với các đường cong đơn trục nhẹ trong quá trình ép phun. IMF nằm giữa hai công nghệ này, xử lý các đường cong 3D nhẹ đến trung bình thông qua quá trình định hình tại chỗ trong khuôn. Đối với các chi tiết có đường nét phức tạp cao như viền bảng điều khiển trung tâm ô tô, IMD là lựa chọn khả thi duy nhất.
So với sơn, độ bền của trang trí IMD như thế nào?
Lớp trang trí IMD có độ bền cao hơn đáng kể so với bề mặt sơn trên tất cả các chỉ số đánh giá liên quan. Trong thử nghiệm mài mòn Taber, bề mặt màng phủ cứng IMD thường chịu được số chu kỳ mài mòn nhiều hơn 5–10 lần so với bề mặt sơn trước khi xuất hiện dấu hiệu mòn rõ rệt. Lớp trang trí trong IMD được nhúng trong một lớp màng bảo vệ dày 0,125-0,5 mm, trong khi sơn chỉ là một lớp mỏng (thường là 15-50 micron) trên bề mặt. Khả năng chống tia UV cũng vượt trội hơn: màng PC ổn định tia UV trong IMD vượt qua hơn 1.000 giờ thử nghiệm lão hóa nhanh QUV với sự thay đổi màu tối thiểu, trong khi các bề mặt sơn thường xuất hiện hiện tượng phai màu hoặc bong tróc rõ rệt sau 500 giờ. Khả năng chống hóa chất đối với các tác nhân phổ biến như cồn isopropyl, chất tẩy rửa kính và kem chống nắng là rất tốt đối với IMD – trong khi chính những hóa chất này có thể làm mềm hoặc bong tróc lớp sơn chỉ sau vài giờ tiếp xúc.
Số lượng đặt hàng tối thiểu đối với các bộ phận IMD là bao nhiêu?
Không có số lượng đặt hàng tối thiểu cố định đối với các chi tiết IMD, nhưng ngưỡng khả thi về mặt kinh tế sẽ khác nhau tùy theo quy trình. Đối với IMD, chi phí đầu tư cho khuôn mẫu – bao gồm khuôn dập, khuôn cắt và khuôn ép phun – thường dao động từ $15.000 đến $60.000 tùy thuộc vào độ phức tạp của chi tiết. Điều này khiến IMD trở nên hiệu quả nhất về mặt chi phí khi sản lượng trên 10.000-15.000 đơn vị, khi đó chi phí khấu hao khuôn mẫu trên mỗi bộ phận trở nên hợp lý. IML có chi phí khuôn mẫu thấp hơn (thường từ $5.000 đến $20.000 cho khuôn ép và khuôn cắt nhãn) và có thể mang lại hiệu quả kinh tế ngay cả với khối lượng sản xuất thấp tới 5.000 đơn vị. Đối với việc tạo mẫu và số lượng rất nhỏ (dưới 1.000 đơn vị), các phương pháp trang trí thay thế như in kỹ thuật số với lớp phủ trong suốt hoặc In-Mold Transfer (IMT) có thể thực tế hơn. Nhiều nhà cung cấp IMD cung cấp các tùy chọn khuôn tạm thời cho các đợt chạy thử từ 500 đến 2.000 đơn vị trước khi quyết định đầu tư vào khuôn sản xuất chính thức.