Áp suất ngược trong quá trình ép phun là lực cản tác động lên trục vít trong quá trình làm dẻo. Áp suất ngược phù hợp có thể cải thiện độ đồng nhất của chất lỏng nóng chảy, quá trình trộn màu và tính nhất quán của mẻ ép, trong khi áp suất ngược quá cao hoặc không ổn định có thể làm tăng nhiệt do ma sát, làm suy giảm chất lượng vật liệu, gây kẹt khí và dẫn đến các khuyết tật như bọt khí, hiện tượng phồng mép, vết cháy hoặc vệt màu.
Áp suất ngược thường được coi là một thông số cài đặt của máy, nhưng người mua lại xem tác động của nó như một yếu tố ảnh hưởng đến chất lượng sản phẩm. Khi một chi tiết đúc có bọt khí, hiện tượng phồng mép, vệt màu hoặc kích thước không đồng đều, cần xem xét lại độ ổn định của quá trình làm dẻo nhựa cùng với các yếu tố như quá trình sấy khô, thiết kế cửa rót và hệ thống thoát khí.
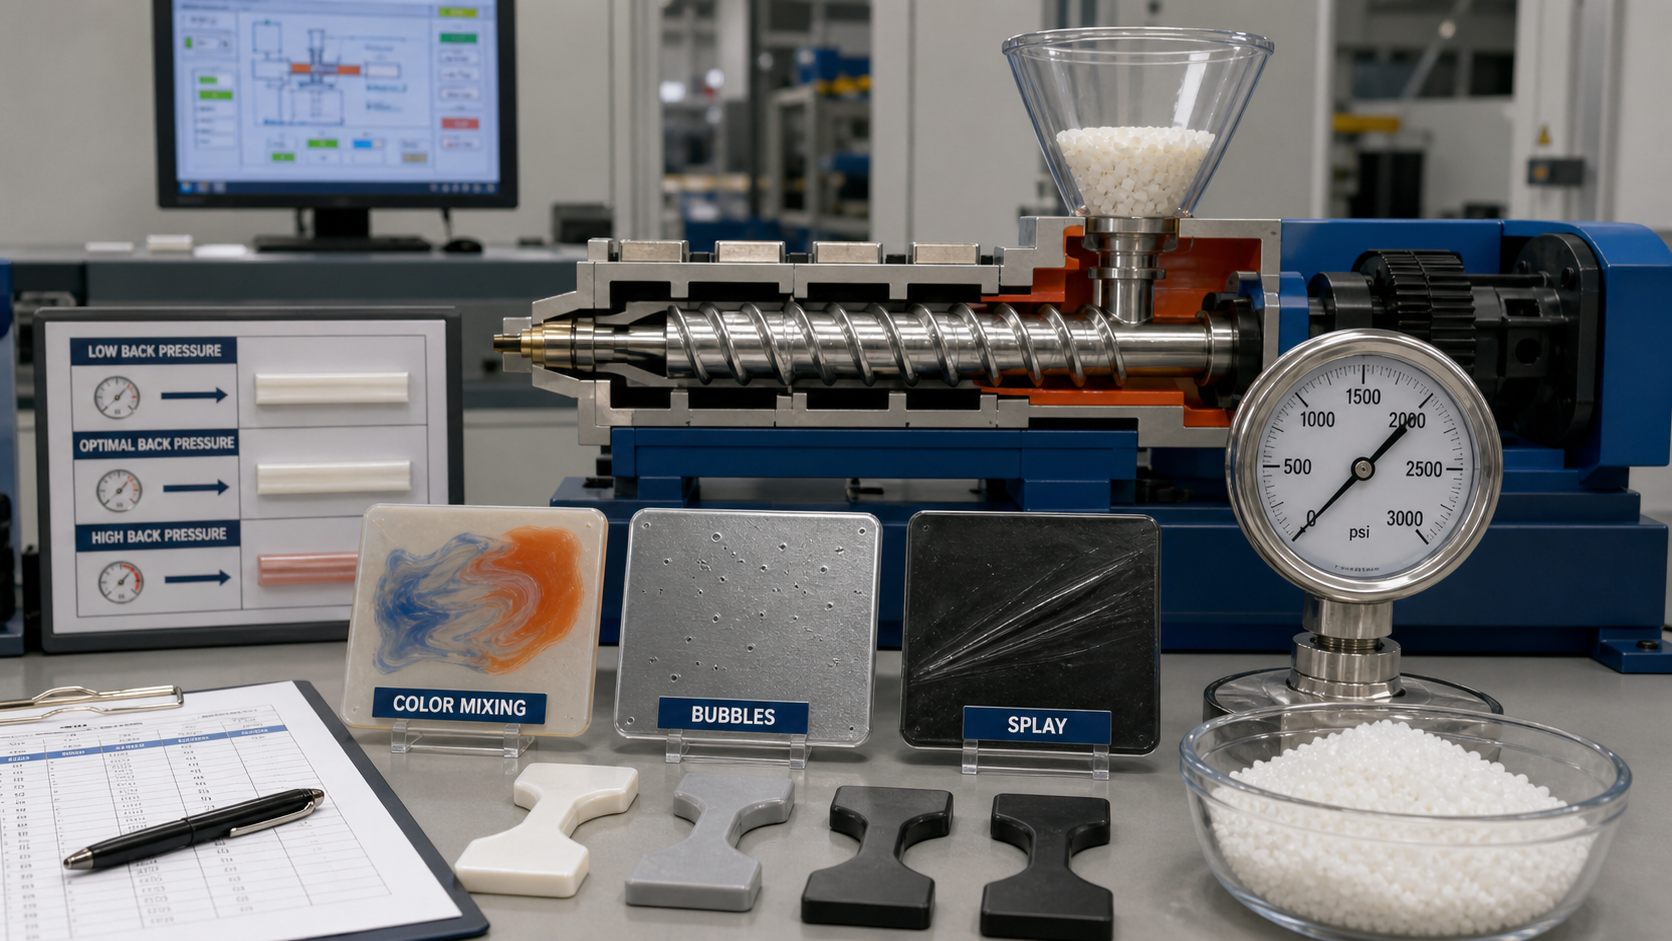
Những thay đổi về áp suất ngược
Cài đặt phù hợp phụ thuộc vào loại nhựa, thiết kế trục vít, chất tạo màu, nguyên liệu tái chế, kích thước hạt và thời gian chu kỳ. Cần điều chỉnh dựa trên dữ liệu quy trình, chứ không nên dựa vào phỏng đoán.
| Hiệu ứng áp suất ngược | Lợi ích khi được kiểm soát | Rủi ro khi quá mức |
|---|---|---|
| Trộn bằng phương pháp nung chảy | Màu sắc tốt hơn và độ phân tán của chất phụ gia cao hơn | Nhiệt sinh ra do lực cắt quá lớn. |
| Độ ổn định của cú đánh | Đệm ổn định hơn và trọng lượng từng bộ phận | Thời gian hồi phục lâu hơn. |
| Loại bỏ không khí | Có thể giúp làm tan chảy và nén chặt | Nếu quy trình không được thực hiện đúng cách, cũng có thể dẫn đến hiện tượng khí bị giữ lại hoặc quá nhiệt. |
| Nhiệt độ vật liệu | Quá trình nóng chảy đồng đều hơn | Sự phân hủy trong các loại nhựa nhạy cảm với nhiệt. |
| Sự thay đổi màu sắc | Khả năng phân tán được cải thiện | Quá trình xóa dữ liệu có thể mất nhiều thời gian hơn. |
Các lỗi liên quan đến việc kiểm soát áp suất ngược kém
- Xuất hiện các vệt màu hoặc sự phân tán của hỗn hợp màu không đều.
- Các bọt khí hoặc lỗ rỗng do quá trình làm dẻo không đồng đều và khí bị kẹt lại.
- Sự phình ra do nhiệt cắt dư thừa, độ ẩm hoặc khí.
- Dấu vết cháy hoặc mùi do vật liệu nhạy cảm bị quá nhiệt.
- Trọng lượng hoặc kích thước của các chi tiết không đồng nhất do quá trình chuẩn bị khuôn đúc không ổn định.
Ghi chú cụ thể về từng loại vật liệu
Áp suất ngược cần được điều chỉnh sao cho cân bằng với quá trình sấy, nhiệt độ vật liệu nóng chảy, tốc độ trục vít và thời gian lưu, đặc biệt là đối với các vật liệu nhạy cảm với độ ẩm hoặc nhiệt.
| Chất liệu | Mối lo ngại về áp suất ngược | Ghi chú về quy trình |
|---|---|---|
| Máy tính cá nhân | Độ nhạy cảm với độ ẩm và nhiệt độ | Lau khô kỹ và tránh nhiệt độ quá cao do ma sát. |
| Nylon | Độ ẩm và hướng của sợi | Kiểm soát quá trình sấy khô và độ đồng nhất của hỗn hợp. |
| ABS | Màu sắc và chất lượng bề mặt | Trộn đều nhưng không để quá nóng. |
| POM | Nguy cơ hư hỏng nếu bị quá nhiệt | Hãy đảm bảo nằm trong khoảng thời gian xử lý an toàn. |
| TPE / TPU | Độ nhạy cảm với lực cắt và độ ẩm | Cân bằng giữa quá trình trộn, sấy khô và thiết kế cửa xả. |
Cài đặt áp suất ngược như một phần của phạm vi quy trình
Áp suất ngược cần được đánh giá dựa trên thời gian phục hồi trục vít, lớp đệm, nhiệt độ chất nóng chảy, tốc độ trục vít, thời gian lưu, độ phân tán của màu hoặc phụ gia, và yêu cầu đối với sản phẩm thành phẩm. Giá trị cao hơn không nhất thiết là tốt hơn. Cài đặt phù hợp là điều kiện ổn định thấp nhất đảm bảo quá trình nhựa hóa lặp lại được và chất lượng chất nóng chảy đạt yêu cầu mà không gây ra lực cắt quá mức hoặc sự suy giảm chất lượng.
- Ghi lại thời gian phục hồi, độ nén, áp suất đỉnh, nhiệt độ nóng chảy và độ dao động giữa các lần phun.
- Trong quá trình thử nghiệm, cần kiểm soát chặt chẽ loại nhựa, độ ẩm, màu sắc, tỷ lệ nhựa tái chế và thời gian lưu trong thùng.
- Sau mỗi lần thay đổi có kiểm soát, hãy kiểm tra hình dáng sau khi đúc, trọng lượng, kích thước, vết hàn, bọt khí, hiện tượng phồng ra và mùi.
Nhựa nylon hỗ trợ dự án như thế nào
Từ năm 2005, Nylon Plastic đã hỗ trợ việc lựa chọn vật liệu và sản xuất các chi tiết nhựa hoàn thiện. Để thực hiện các thử nghiệm áp suất ngược và phòng ngừa lỗi trong quá trình ép phun, quá trình rà soát hữu ích này sẽ liên kết bản vẽ, vật liệu, khuôn mẫu hoặc quy trình gia công, tình trạng kiểm tra và kế hoạch sản xuất trước khi báo giá được phê duyệt.
- Xem xét độ nhạy xử lý của các loại PA, PA-GF20 hoặc PA-CF30 chưa được lấp đầy cùng với các yêu cầu về sấy khô và sự phân tán của sợi hoặc phụ gia.
- Nên sử dụng khoảng giá trị quy trình đã được ghi chép thay vì chỉ dựa vào một con số áp suất ngược duy nhất được sao chép từ máy này sang máy khác hoặc từ loại sản phẩm này sang loại sản phẩm khác.
- Liên kết quá trình thử nghiệm máy với hệ thống thoát khí khuôn, thiết kế cửa rót, công tác kiểm tra và bằng chứng phê duyệt lô hàng trước khi đưa vào sản xuất hàng loạt.
Bài đọc liên quan
Câu hỏi thường gặp
Áp suất ngược có tác dụng gì trong quá trình ép phun?
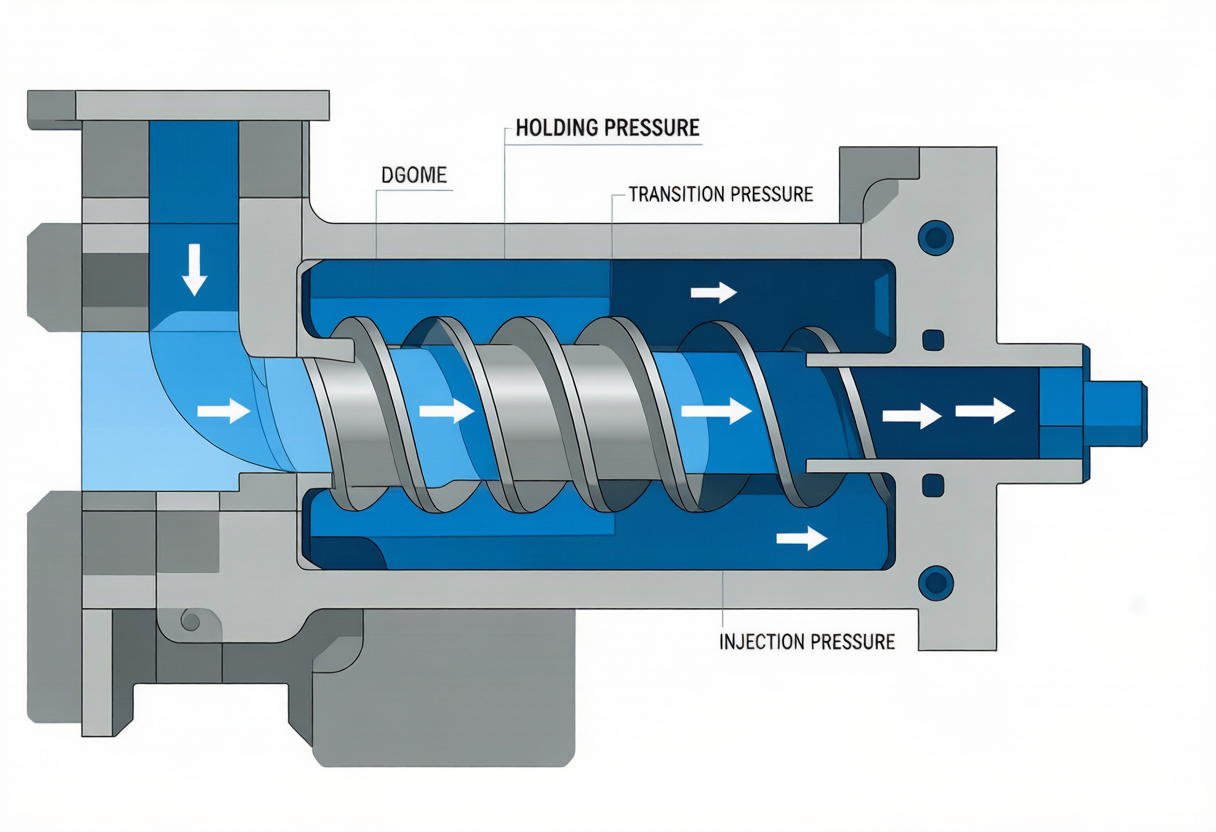
Nó cản trở quá trình phục hồi trục vít trong quá trình làm dẻo. Cài đặt này ảnh hưởng đến quá trình trộn, độ đồng nhất của chất lỏng nóng chảy, thời gian phục hồi, nhiệt sinh ra do lực cắt, tính nhất quán của liều lượng và nguy cơ suy giảm chất lượng vật liệu.
Áp suất ngược cao hơn có tốt hơn cho sợi nylon không?
Không phải tự động. Hãy sử dụng mức cài đặt ổn định thấp nhất có thể đảm bảo quá trình làm dẻo diễn ra đồng đều cho từng loại nguyên liệu cụ thể, trạng thái độ ẩm, màu sắc, chất độn, trục vít và chu kỳ. Áp suất quá cao có thể làm tăng nhiệt độ và lực cắt.
Áp suất ngược có thể gây ra hiện tượng xòe ra hoặc bọt khí không?
Tình trạng này có thể xảy ra khi lực cắt quá mức hoặc nhiệt độ cao kết hợp với độ ẩm, hệ thống thông gió kém, ô nhiễm do các chất dễ bay hơi hoặc thời gian lưu giữ quá lâu. Hãy xác minh toàn bộ quy trình và lịch sử vật liệu.
Yêu cầu báo giá (RFQ) có nên quy định áp suất ngược không?
Một yêu cầu báo giá (RFQ) cần nêu rõ các thông tin về vật liệu, yêu cầu đối với chi tiết, lịch sử lỗi và bằng chứng xác nhận. Nhà sản xuất khuôn ép cần thiết lập và ghi chép phạm vi áp suất ngược phù hợp với từng máy trong quá trình thử nghiệm.
Yêu cầu đánh giá chất lượng sản phẩm Melt và phạm vi quy trình
Vui lòng gửi thông tin về cấp độ, chất độn, hồ sơ độ ẩm, dữ liệu máy móc, bằng chứng về khuyết tật và các yêu cầu đối với chi tiết để tiến hành đánh giá quy trình có kiểm soát.