PA6 so với PETG là sự lựa chọn giữa phương pháp in bằng nylon thiên về kỹ thuật hơn và quy trình in bằng PETG đơn giản hơn, ổn định hơn. Các nhóm thường so sánh các vật liệu này khi mẫu thử cần phải chịu được quá trình xử lý, kiểm tra độ khớp và sử dụng chức năng ở mức độ hạn chế mà không cần phải chuyển thẳng sang các phương pháp in công nghiệp có chi phí cao hơn.
PA6 có thể mang lại độ tin cậy kỹ thuật cao hơn cho các chi tiết có độ bền cao, nhưng PETG thường là lựa chọn ưu việt khi tính ổn định trong quá trình in, tốc độ in và việc giảm thiểu rủi ro trong quy trình sản xuất được ưu tiên hơn so với hiệu suất tối đa.
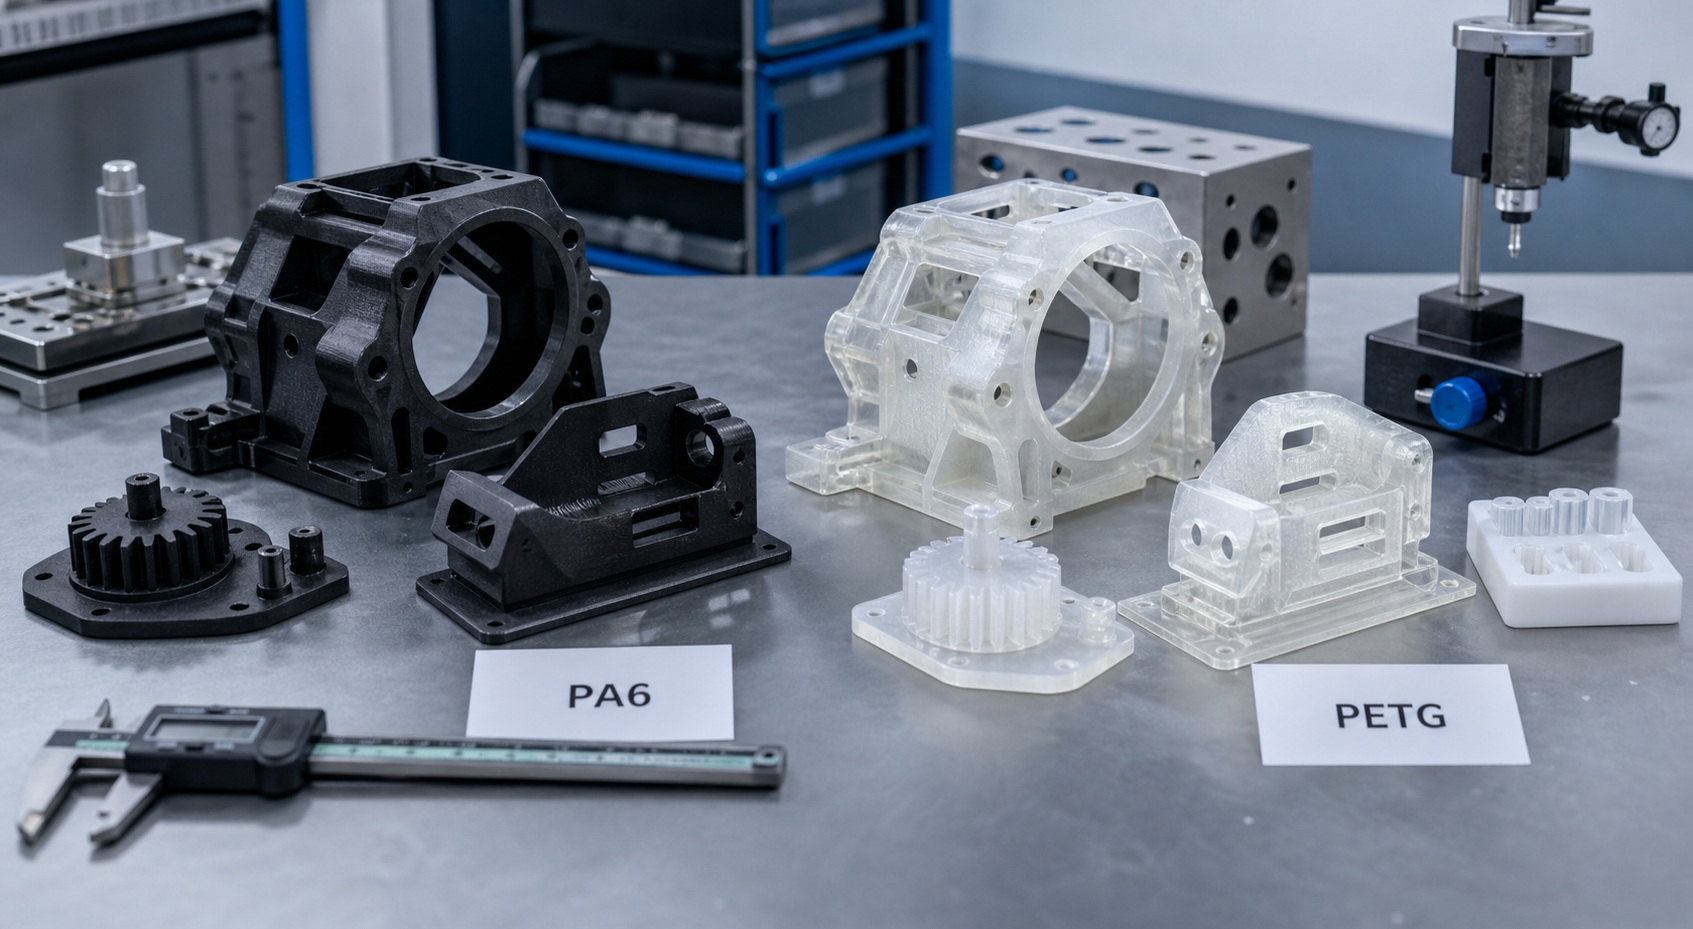
Tổng quan
| Khu vực ra quyết định | PA6 | PETG | Lưu ý dành cho người mua |
|---|---|---|---|
| Sự kiên cường | Thường cao hơn | Tốt | PA6 thường là lựa chọn tốt hơn khi phải chịu các điều kiện hoạt động khắc nghiệt hơn |
| Độ nhạy cảm với độ ẩm | Cao | Thấp | PETG dễ bảo quản hơn và cho kết quả ổn định hơn |
| Độ ổn định khi in | Khó khăn hơn | Dễ tha thứ hơn | PETG thường là lựa chọn an toàn hơn cho các mẫu thử đơn giản |
| Khả năng chịu nhiệt | Thường thì mạnh hơn | Thấp hơn | PA6 phù hợp với các ứng dụng kỹ thuật đòi hỏi nhiệt độ cao hơn hoặc yêu cầu khắt khe hơn |
| Phù hợp nhất | Các bộ phận chức năng có độ bền cao hơn | Quá trình chế tạo mẫu thử và vỏ máy diễn ra nhanh hơn | Nên sử dụng PA6 khi mẫu thử cần phải hoạt động giống như một chi tiết kỹ thuật hơn |
Khi PA6 là lựa chọn hợp lý hơn
PA6 thường là lựa chọn tốt hơn khi chi tiết in 3D phải chịu tải trọng lớn hơn, mài mòn cao hơn hoặc được sử dụng lặp đi lặp lại trong các ứng dụng chức năng. Loại vật liệu này thường có tính chất gần giống với vật liệu nylon được sử dụng trong các chi tiết sản xuất thực tế, do đó rất hữu ích cho việc chế tạo các giá đỡ, kẹp, chi tiết chịu mài mòn và các mẫu thử nghiệm cơ học.
Đổi lại cho lợi ích đó là sự nhạy cảm với quy trình. Quá trình sấy PA6, kiểm soát buồng sấy và kiểm soát độ cong vênh đều đòi hỏi sự tuân thủ nghiêm ngặt hơn so với PETG.
Khi nào PETG là lựa chọn tốt hơn cho việc chế tạo mẫu thử
- Tốc độ rất quan trọng: PETG thường dễ gia công hơn và ít gặp lỗi in hơn.
- Mẫu thử chủ yếu nhằm kiểm tra độ vừa vặn và hình thức: PETG có thể đáp ứng đủ yêu cầu mà không cần đến sự phức tạp của nylon.
- Cửa hàng này thiếu hệ thống kiểm soát quá trình sấy khô hiệu quả: PETG giúp giảm thiểu sự bất ổn trong quá trình sản xuất.
- Bộ phận này không phải là bộ phận nhạy cảm với nhiệt độ hay mài mòn: PETG có thể mang lại giải pháp thương mại nhanh chóng hơn.
Những sai lầm thường gặp khi so sánh PA6 và PETG
| Sai lầm | Rủi ro | Sửa lỗi |
|---|---|---|
| Lựa chọn vật liệu PETG cho thử nghiệm kỹ thuật chịu tải | Mẫu thử nghiệm tạo ra sự tự tin sai lầm | Sử dụng PA6 hoặc một giải pháp kỹ thuật khác có độ bền cao hơn |
| Lựa chọn PA6 mà không có chức năng kiểm soát độ khô | Chất lượng in kém và không đồng đều | Lên kế hoạch cho quy trình xử lý vật liệu trước khi báo giá |
| Chỉ so sánh khả năng in dễ dàng | Chất liệu không phù hợp cho ứng dụng cuối cùng | Trước tiên, hãy bắt đầu từ điều kiện vận hành và chức năng của bộ phận |
| Sử dụng một nguyên mẫu để thể hiện hành vi của sản phẩm cuối cùng | Sự không tương thích về vật liệu trong các công đoạn sản xuất tiếp theo | Liên kết tài liệu in với lộ trình sản xuất dự kiến |
So sánh PA6 và PETG trong việc ra quyết định về mẫu thử nghiệm trong lĩnh vực B2B
Nếu chi tiết đó là mẫu trình diễn thương mại, mẫu kiểm tra độ khớp hay vỏ đèn, vật liệu PETG thường giúp dự án tiến triển nhanh hơn. Nếu nguyên mẫu cần kiểm tra độ bền trong điều kiện sử dụng thực tế, độ mài mòn hoặc các yêu cầu lắp ráp khắt khe hơn, PA6 thường là lựa chọn kỹ thuật đáng tin cậy hơn.
Tại sao nên chọn nhựa nylon?
Nylon Plastic giúp các nhóm quyết định xem một mẫu thử nên được tối ưu hóa về tốc độ, hiệu suất in hay tính thực tế về mặt kỹ thuật trước khi họ dành thời gian cho một phương án in không phù hợp.
Bài đọc liên quan
- Hướng dẫn in 3D bằng nylon
- Dịch vụ in 3D bằng nhựa cho các bộ phận chức năng
- So sánh giữa PLA, PETG và Nylon
- Hướng dẫn về dung sai trong in 3D
- Đúc polyamide
- Dịch vụ in 3D bằng nylon
Drying Discipline: The Hidden Cost of PA6 Printing
PA6 filament absorbs moisture from ambient air within hours of opening a sealed package. Printing with wet PA6 produces parts with 30-50 percent lower layer adhesion, visible surface roughness from steam bubbles, and unpredictable mechanical properties. A proper PA6 workflow requires: storage in a sealed container with desiccant when not in use, active drying at 80°C for 4-8 hours before printing, and printing directly from a dry box that maintains sub-15 percent relative humidity. PETG, by comparison, can often be printed from open-air spool holders with acceptable results for prototype work. The drying infrastructure adds approximately $200-500 to the printer setup cost and 4-8 hours of preparation time per print job. Teams should factor this overhead into project timelines, not just material costs.
When the Prototype Must Predict Production Behavior
The most expensive mistake in a PA6 vs PETG decision is choosing PETG for a prototype that must validate an eventual injection-molded nylon production part. PETG’s lower stiffness, different friction behavior, and significantly different thermal expansion mean that a PETG prototype may pass fit and function checks that a nylon production part would fail. If the prototype is a stepping stone to injection molding, PA6 provides a more honest preview of production behavior. If the prototype is purely for form review, customer demonstration, or short-term use, PETG’s speed and simplicity often make better business sense. The key question is not which material is “better” but which material tells the truth about the production part the team is actually building toward.
Surface Finish and Post-Processing Comparison
PETG generally produces smoother surface finishes straight off the printer because its lower printing temperature and better flow characteristics reduce visible layer lines. PA6 parts often require sanding, vapor smoothing, or coating to achieve a comparable surface quality, adding 15-30 minutes of post-processing per part. For cosmetic prototypes, the surface finish advantage tips the scale toward PETG. For functional parts where surface finish is secondary to mechanical performance, PA6’s post-processing overhead is an acceptable trade-off. The team should decide whether the prototype will be judged primarily by appearance or by function before choosing the material.
Câu hỏi thường gặp
PA6 có bền hơn PETG không?
PA6 thường là lựa chọn kỹ thuật tốt hơn cho các bộ phận chức năng đòi hỏi độ bền cao, trong khi PETG thường được chọn vì dễ in hơn và giúp tăng tốc độ sản xuất mẫu thử.
PETG có dễ in hơn PA6 không?
Đúng vậy. PETG thường dễ bảo quản, sấy khô và in với chất lượng ổn định hơn so với PA6.
Khi nào tôi nên sử dụng PA6 thay vì PETG?
Nên sử dụng PA6 khi chi tiết cần có tính năng cơ học cao hơn, khả năng chống mài mòn tốt hơn hoặc cần đảm bảo sự tương thích chặt chẽ hơn với chi tiết sản xuất bằng nylon trong tương lai.
Khi nào thì PETG là đủ?
PETG thường là lựa chọn phù hợp cho việc kiểm tra độ khớp, các mẫu thử vỏ bọc và các chi tiết in không đòi hỏi độ chính xác cao, trong đó tốc độ in và độ ổn định là yếu tố quan trọng nhất.
Tôi nên gửi những thông tin gì để nhận được lời khuyên về việc so sánh giữa PA6 và PETG?
Vui lòng cung cấp thông tin về mẫu sản phẩm, mục đích sử dụng, nhiệt độ hoạt động, điều kiện tải và cho biết bộ phận đó là nguyên mẫu trình diễn hay phiên bản kiểm định chức năng.
Hãy gửi tệp thiết kế chi tiết nếu bạn cần hỗ trợ để quyết định xem PA6 hay PETG là vật liệu làm mẫu thử có rủi ro thấp hơn.