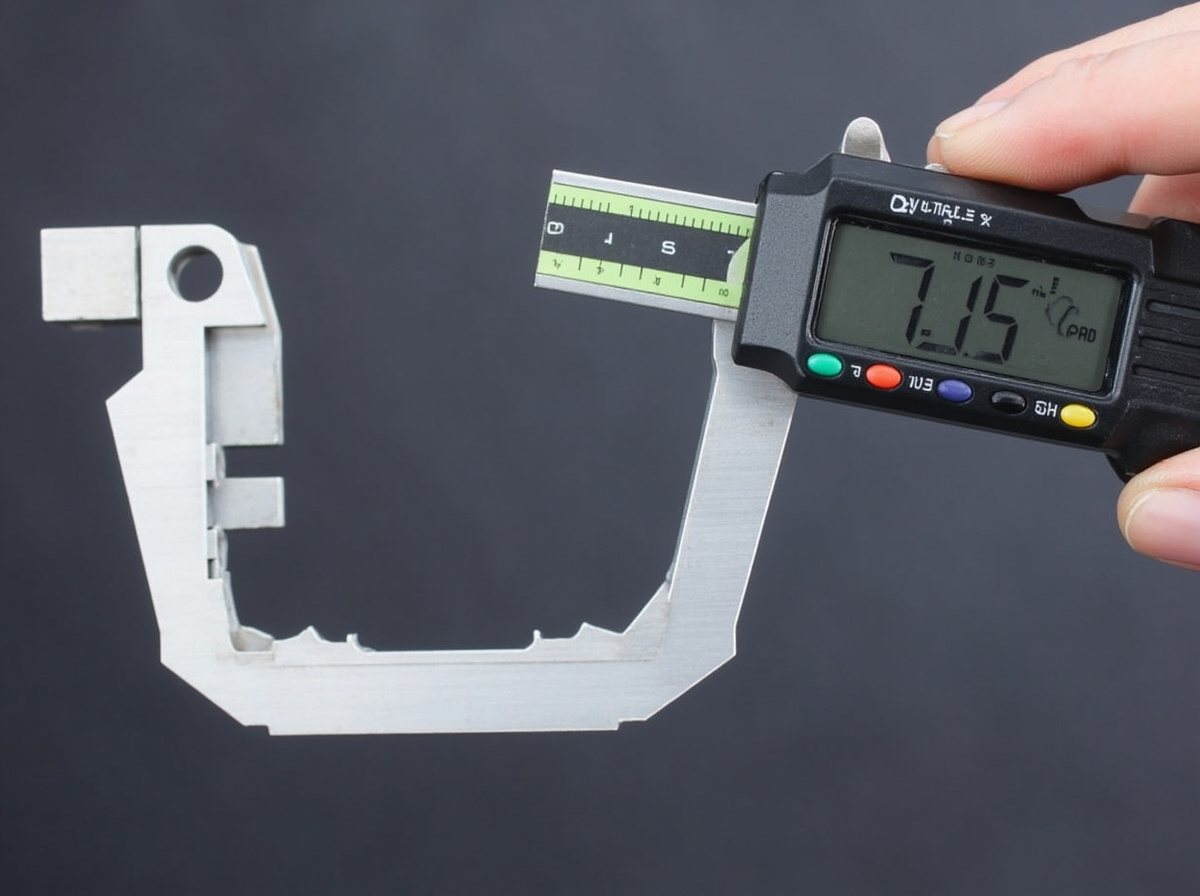
Dung sai gia công nhựa phụ thuộc vào vật liệu, tình trạng phôi, hình học, đường chạy dao, hệ thống kẹp giữ phôi, nhiệt độ, phương pháp kiểm tra và số lượng. Dung sai được sao chép từ bản vẽ kim loại có thể thực hiện được về mặt kỹ thuật đối với một chi tiết cụ thể, nhưng lại không đáng tin cậy khi áp dụng cho vỏ linh kiện dẻo, thành mỏng hoặc tấm lớn. Cách tiếp cận đúng đắn là xác định dung sai chức năng trước tiên, sau đó sử dụng các điểm tham chiếu, biện pháp kiểm soát quy trình và bằng chứng kiểm tra để đảm bảo chất lượng của cụm lắp ráp.
Hướng dẫn này đề cập đến các loại nhựa kỹ thuật được gia công bằng CNC như POM, nylon, PEEK, PEI, PTFE, UHMW-PE, acrylic, PC và các loại nhựa kỹ thuật khác. Tài liệu này dành cho người mua và các kỹ sư đang chuẩn bị bản vẽ hoặc yêu cầu báo giá (RFQ), chứ không phải là cam kết rằng một dung sai cụ thể sẽ áp dụng cho mọi loại vật liệu hoặc kích thước chi tiết.
Hướng dung sai điển hình theo từng nhóm vật liệu dẻo
| Nhóm vật liệu | Rủi ro về kích thước thông thường | Phản hồi về thiết kế |
|---|---|---|
| POM / Delrin | Nhìn chung khá ổn định, nhưng thành mỏng và nhiệt sinh ra từ quá trình cắt có thể làm sản phẩm bị biến dạng | Sử dụng các đường gia công thô và hoàn thiện cân đối; kiểm soát các gờ thừa trên lỗ khoan và bánh răng |
| Nylon / PA | Sự hấp thụ độ ẩm và giải phóng ứng suất làm thay đổi kích thước | Xác định trạng thái điều chỉnh và kiểm tra sau khi cân bằng |
| PEEK / PEI | Áp suất dư, sự sinh nhiệt và tình trạng vật liệu ảnh hưởng đến độ khít | Áp dụng phương pháp gia công loại bỏ vật liệu một cách thận trọng, đảm bảo độ chính xác của các chi tiết mỏng và kiểm tra độ chính xác của các kích thước ở trạng thái tự do |
| PTFE / UHMW-PE | Độ cứng thấp, hiện tượng trôi và độ giãn nở nhiệt khiến việc gia công các chi tiết mỏng trở nên khó khăn | Sử dụng các đoạn tường lớn hơn, kẹp có kiểm soát và khoảng hở thực tế |
| PC / acrylic | Nhiệt, nứt do ứng suất, vết xước và hư hỏng bề mặt quang học | Sử dụng dụng cụ sắc bén, chiến lược làm mát phù hợp với loại vật liệu và kế hoạch hoàn thiện có lớp bảo vệ |
Các dung sai cụ thể cho từng loại vật liệu cần được phối hợp với Hướng dẫn về dịch vụ gia công nhựa bằng máy CNC. Đối với các quy trình sản xuất PEEK và Delrin, hãy sử dụng thiết bị chuyên dụng PEEK CNC và Delrin gia công CNC trang.
Sử dụng hệ tọa độ và kích thước chức năng
Một hệ thống mốc tham chiếu được kiểm soát có giá trị hơn một danh sách dài các dung sai song phương chặt chẽ. Xác định bề mặt định vị chi tiết, đặc tính xác định hướng và các đặc tính kiểm soát việc lắp ráp. Chỉ áp dụng các yêu cầu về vị trí, độ phẳng, độ vuông góc, hình dạng và độ lệch tròn ở những nơi mà chức năng yêu cầu. Một lỗ dùng cho ổ trục, một mặt làm kín và một mẫu lỗ lắp có thể cần các yêu cầu kiểm soát khác nhau ngay cả khi chúng nằm gần nhau.
| Tính năng | Điều khiển vẽ hữu ích | Câu hỏi kiểm tra |
|---|---|---|
| Bố trí các lỗ lắp đặt | Vị trí thực so với các mốc tham chiếu chức năng | Phần ghép nối có thể lắp ráp được mà không cần phải ép khuôn không? |
| Vòng bi hoặc lỗ trục | Kích thước, độ tròn, vị trí và độ nhẵn bề mặt | Khoảng hở hoặc sự can thiệp đó có còn hợp lệ ở nhiệt độ hoạt động không? |
| Mặt đệm kín | Độ phẳng, hình dạng và độ nhám bề mặt | Phớt có thể duy trì lực nén trên toàn bộ bề mặt không? |
| Tường bao mỏng | Hình dạng hoặc độ dày trong điều kiện trạng thái tự do | Liệu chi tiết này có bị biến dạng dưới tác động của lực kẹp hoặc lực đo không? |
| Bề mặt bánh răng hoặc bề mặt ma sát | Hình dạng răng, độ đồng tâm và độ lệch tâm | Hiện tượng trượt dẻo hoặc mài mòn của vật liệu có làm thay đổi chuyển động dự kiến không? |
Chiến lược gia công nhằm đảm bảo kích thước ổn định của vật liệu dẻo
Các chi tiết nhựa thường đạt hiệu quả cao hơn khi áp dụng phương pháp gia công loại bỏ vật liệu theo từng giai đoạn. Trước tiên, tiến hành gia công thô phôi với độ dư được kiểm soát, cho phép chi tiết “giãn nở” khi vật liệu và hình học yêu cầu, sau đó tiến hành gia công hoàn thiện các điểm chuẩn quan trọng và các đặc tính ghép nối. Tránh kẹp các thành mỏng trực tiếp vào má kẹp cứng nếu điều kiện kiểm tra là trạng thái tự do. Má kẹp mềm, thiết bị kẹp chân không, giá đỡ hỗ trợ và các mấu hy sinh có thể giảm thiểu biến dạng.
- Hãy sử dụng các dụng cụ sắc bén và phù hợp, đồng thời giải phóng nhiệt thông qua kỹ thuật cắt thay vì tạo áp lực quá mức.
- Hãy đặt giá đỡ sao cho chi tiết nằm sát các thành mỏng, các hốc sâu và các đoạn dài không có giá đỡ.
- Cân bằng lượng vật liệu được loại bỏ để giảm hiện tượng giải phóng ứng suất và cong vênh.
- Nên sử dụng riêng các dụng cụ gia công thô và gia công tinh khi tình trạng mép hoặc độ nhẵn bề mặt là yếu tố quan trọng.
- Kiểm soát chất làm mát, không khí, hóa chất tẩy rửa và quá trình sấy khô để đảm bảo vật liệu không bị thay đổi trước khi kiểm tra.
- Loại bỏ gờ mà không làm tròn cạnh chức năng hoặc thay đổi đặc tính làm kín.
Nhiệt độ, độ ẩm và hiện tượng cong vênh
Các chi tiết nhựa có kích thước lớn có thể thay đổi kích thước trong ngày do nhiệt độ trong xưởng thay đổi. Nhựa nylon có thể bị biến dạng sau khi được điều hòa độ ẩm; các vật liệu PEEK, PEI và PTFE có thể giải phóng ứng suất ban đầu; nhựa UHMW-PE có thể bị trượt dọc theo tải trọng từ khuôn kẹp hoặc quá trình lắp ráp. Bản vẽ cần nêu rõ điều kiện nhiệt độ và trạng thái vật liệu để kiểm tra khi dung sai nằm gần mức biến dạng dự kiến.
Không được hiệu chỉnh chi tiết có tính linh hoạt bằng cách siết quá chặt thiết bị kẹp trong quá trình đo lường. Ghi lại trạng thái của chi tiết: được đỡ, được kẹp, được lắp ráp hay ở trạng thái tự do. Khi yêu cầu về độ phẳng hoặc hình dạng có tính chất chức năng, cần kiểm tra chi tiết trong cùng điều kiện đỡ như khi sử dụng trong sản phẩm. Đối với cụm lắp ráp khít, cần kiểm tra các bộ phận ghép nối cùng nhau và xác nhận khe hở ở nhiệt độ hoạt động.
Danh sách kiểm tra các chi tiết nhựa gia công CNC
- Xác nhận phiên bản bản vẽ, loại vật liệu, chất độn, màu sắc và chứng nhận nguồn hàng.
- Kiểm tra xem các điểm tham chiếu và thiết bị cố định có tái tạo được điều kiện lắp ráp thực tế hay không.
- Kiểm soát nhiệt độ, độ ẩm và thời gian điều hòa trước khi tiến hành đo.
- Sử dụng máy đo tọa độ (CMM), hệ thống thị giác, thước đo chiều cao, thước đo lỗ hoặc các dụng cụ cầm tay đã được hiệu chuẩn phù hợp với đặc tính cần đo.
- Ghi lại độ không chắc chắn của phép đo khi dung sai gần với khả năng của thiết bị.
- Kiểm tra các lỗ quan trọng, vị trí lỗ, độ phẳng, độ dày thành lỗ, hình dạng, ren và độ nhẵn bề mặt.
- Trong báo cáo, hãy phân biệt rõ các khuyết tật về thẩm mỹ, gờ do gia công và các sai lệch về chức năng.
Thông tin trong yêu cầu báo giá (RFQ) giúp cải thiện các quyết định về dung sai
Vui lòng gửi mô hình CAD 3D, bản vẽ kỹ thuật, loại vật liệu, số lượng, nhu cầu hàng năm, độ nhám bề mặt, các đặc điểm quan trọng, các chi tiết ghép nối, tải trọng lắp ráp, nhiệt độ hoạt động, độ ẩm hoặc các chất hóa học, cùng với báo cáo kiểm tra theo yêu cầu. Hãy đánh dấu các đặc điểm cần phải lắp ráp, làm kín, xoay hoặc chịu tải. Nêu rõ các kích thước được đo ở trạng thái tự do, trong khuôn kẹp hay khi đã lắp ráp. Từ đó, chúng tôi có thể đề xuất trình tự gia công, trạng thái phôi và kế hoạch kiểm tra thay vì coi mọi kích thước đều có mức độ quan trọng như nhau.
Khi các công đoạn gia công thứ cấp giúp nâng cao chất lượng thành phẩm
Một số chi tiết bằng nhựa sẽ ổn định hơn khi được gia công sau quy trình gia công gần thành phẩm (near-net) hoặc sau khi chi tiết đã ổn định. Việc khoan nong lỗ ổ trục, phay mặt ghép gioăng, khoan bố trí lỗ cuối cùng hoặc khoan ren cho vị trí lắp miếng chèn có thể cải thiện chức năng cục bộ, nhưng độ dư, cách kẹp phôi và các mốc kiểm tra phải được lên kế hoạch ngay từ đầu. Một công đoạn gia công thứ cấp không phải là lý do để bỏ qua sự biến dạng của vật liệu; đó là cách để tập trung độ chính xác vào những vị trí mà cụm chi tiết cần đến.
Đối với các tấm và vỏ có kích thước lớn hơn, hãy hỏi xem vật liệu thô có nên được cắt thô, xử lý bề mặt và sau đó gia công hoàn thiện hay không. Các vật liệu như PEEK, PEI, nylon và acetal đều có thể phản ứng với nhiệt hoặc quá trình giải phóng ứng suất theo những cách khác nhau. Nhà cung cấp cần nêu rõ cách thức hỗ trợ chi tiết trong quá trình gia công hoàn thiện và liệu việc kiểm tra cuối cùng sẽ được thực hiện ở trạng thái tự do, được hỗ trợ nhẹ hay đã lắp ráp. Chi tiết này thường giải thích lý do tại sao hai báo giá lại đưa ra các giới hạn dung sai khác nhau cho cùng một mẫu sản phẩm.
Báo cáo kiểm tra cần phân biệt rõ các loại sai số về kích thước, hình dạng, vị trí và biến dạng. Một lỗ có thể có đường kính đúng nhưng nằm sai vị trí; một bề mặt phẳng có thể đáp ứng yêu cầu về kích thước nhưng không đạt yêu cầu về độ phẳng; một thành linh hoạt có thể đạt yêu cầu khi được kẹp chặt nhưng không đạt khi được thả ra. Việc báo cáo loại sai sót sẽ giúp nhóm thiết kế lựa chọn biện pháp khắc phục thay vì chỉ đơn thuần yêu cầu một dung sai chung chặt chẽ hơn.
Đối với các đơn hàng lặp lại, cần lưu giữ báo cáo mẫu sản phẩm đầu tiên đã được phê duyệt, danh sách dụng cụ, bản sửa đổi thiết bị cố định và thông tin lô vật liệu. Điều này giúp nhà cung cấp và người mua có cơ sở tham chiếu khi các kích thước bị sai lệch sau khi thay đổi dụng cụ, thay đổi nguyên liệu hoặc khi người vận hành mới thực hiện thiết lập.
Khi dung sai được quy định ở mức đặc biệt chặt chẽ, hãy yêu cầu nhà cung cấp cung cấp thông tin về khả năng quá trình dự kiến và độ không chắc chắn trong đo lường trước khi đặt hàng. Tốt hơn hết là nên thống nhất một kế hoạch kiểm soát và xác minh đặc tính thực tế trong quá trình rà soát thiết kế, thay vì phát hiện ra sau khi gia công rằng thiết bị, dụng cụ kẹp hoặc tình trạng vật liệu không thể đáp ứng yêu cầu của bản vẽ.
Đối với các chi tiết sẽ được lắp ráp nhiều lần, hãy bổ sung bước kiểm tra độ khớp chức năng vào báo cáo kích thước. Dụng cụ đo hoặc chi tiết ghép nối có thể phát hiện các vết gờ, hư hỏng mép, ma sát hoặc lực kẹp mà việc đo tọa độ đơn thuần không thể phát hiện được.
Hãy đưa vào kết quả kiểm tra độ khớp của sản phẩm đầu tiên và giữ lại kích thước chuẩn hoặc tham chiếu lắp ghép đã được phê duyệt để phục vụ cho việc sản xuất hàng loạt.
Điều này đặc biệt quan trọng đối với các loại nhựa dẻo, các bề mặt tiếp xúc trượt và các bộ phận làm kín.
Những khó khăn của người mua đằng sau các tranh chấp về dung sai nhựa
- Mỗi kích thước đều được gán cùng một giới hạn chặt chẽ, bất kể chức năng lắp ráp là gì.
- Tình trạng vật liệu, độ ẩm, nhiệt độ, quá trình xả ứng suất và kiểm tra trạng thái tự do không được nêu rõ.
- Các điểm tham chiếu kẹp phôi khác với các điểm tham chiếu trên bản vẽ và điểm tham chiếu kiểm tra.
- Các tấm mỏng bị biến dạng do kẹp hoặc do phép đo tiếp xúc.
Nhựa nylon hỗ trợ dự án như thế nào
Từ năm 2005, Nylon Plastic đã hỗ trợ việc lựa chọn vật liệu và sản xuất các chi tiết nhựa thành phẩm. Quá trình rà soát dự án này có thể kết nối các khâu như thiết kế giá kẹp dành riêng cho nhựa, trình tự gia công, xử lý bề mặt, lập kế hoạch điểm tham chiếu và kiểm tra chất lượng, nhờ đó người mua không cần phải đánh giá từng quyết định sản xuất một cách riêng lẻ.
- Trước khi báo giá, hãy xem xét bản vẽ, vật liệu, số lượng, các đặc điểm quan trọng và môi trường sử dụng.
- So sánh các phương pháp in 3D, gia công CNC, chế tạo khuôn nhanh và đúc sản xuất khi có nhiều phương án khả thi.
- Xác định các mẫu thử, báo cáo theo chiều, tài liệu vật liệu, khả năng truy xuất nguồn gốc và các tiêu chí chấp nhận trước khi đưa sản phẩm ra thị trường.
Bài đọc liên quan
- Các chi tiết nhựa gia công theo yêu cầu
- Dịch vụ gia công CNC trên vật liệu nylon
- Hướng dẫn về vật liệu gia công CNC
Câu hỏi thường gặp
Gia công CNC trên nhựa có thể đạt được độ chính xác đến mức nào?
Khả năng gia công phụ thuộc vào vật liệu, phôi, hình học, độ dày thành, vị trí các chi tiết, hệ thống kẹp giữ phôi, nhiệt độ, độ ẩm và quá trình kiểm tra. Chỉ nên xác định chặt chẽ các giới hạn quan trọng đối với chức năng.
Dung sai gia công nhựa có giống với dung sai gia công kim loại không?
Không. Nhựa nói chung có độ cứng thấp hơn và dễ bị ảnh hưởng bởi nhiệt độ, ứng suất, độ ẩm và lực kẹp, do đó cần phải đặc biệt chú ý đến điểm chuẩn và các điều kiện kiểm tra.
Cần xử lý nylon như thế nào trước khi kiểm tra?
Xác định xem chi tiết đó được kiểm tra ở trạng thái khô, được điều chỉnh về điều kiện môi trường quy định hay sau khi tiếp xúc với điều kiện sử dụng, sau đó để chi tiết ổn định trước khi tiến hành đo lường cuối cùng.
Một yêu cầu báo giá (RFQ) về dung sai cần bao gồm những nội dung gì?
Bao gồm bản vẽ CAD, bản vẽ kỹ thuật, thông tin về vật liệu và tình trạng tồn kho, số lượng, điểm tham chiếu, các chi tiết ghép nối, kích thước quan trọng, môi trường sử dụng, bề mặt hoàn thiện, điều kiện xử lý và định dạng báo cáo.
Yêu cầu đánh giá dung sai nhựa CNC
Gửi bản vẽ, thông tin về vật liệu, điều kiện ghép nối và các yêu cầu kiểm tra để xác định các giới hạn chức năng và khả thi.