Giới thiệu
Các khuyết tật trong quá trình ép phun là một thực tế không thể tránh khỏi trong sản xuất nhựa, nhưng việc hiểu rõ nguyên nhân gốc rễ sẽ giúp biến chúng từ những vấn đề dai dẳng thành các biến số quy trình có thể kiểm soát được. Hướng dẫn này phân tích mười khuyết tật phổ biến nhất trong quá trình ép phun — đặc biệt là đối với nylon gia cường sợi thủy tinh (PA66 GF) — và cung cấp phân tích nguyên nhân gốc rễ có thể áp dụng cùng với các giải pháp đã được kiểm chứng. Dù bạn đang khắc phục sự cố tại xưởng sản xuất hay thiết kế khuôn mới, các khung phân tích dưới đây sẽ giúp bạn giảm tỷ lệ phế phẩm và nâng cao tỷ lệ thành phẩm ngay từ lần đúc đầu tiên.
1. Vết lõm trên bồn rửa

Nguyên nhân gốc rễ
Vết lõm xuất hiện khi phần bên trong của một chi tiết có phần dày nguội đi và co lại sau khi lớp vỏ bên ngoài đã đông cứng. Lõi vẫn còn ở trạng thái nóng chảy co lại trong quá trình kết tinh, kéo bề mặt cứng vào trong. Trong các loại nhựa bán tinh thể như PA66, độ co ngót thể tích có thể vượt quá 10??4%, khiến vết lõm trở nên đặc biệt rõ rệt tại các điểm nối giữa gân và thành khuôn cũng như các chi tiết nhô ra.
Phương trình cơ bản quyết định mức độ nghiêm trọng của vết lõm là tỷ lệ giữa độ dày gân và độ dày thành ống. Khi độ dày gân vượt quá 60% so với độ dày thành ống danh định, lượng vật liệu tại vị trí đó sẽ vượt quá khả năng tạo áp suất nén và thời gian làm mát có sẵn, dẫn đến sự thiếu hụt thể tích mà trục vít không thể bù đắp kịp trước khi cửa rót bị đông cứng.
Giải pháp
- Giảm độ dày của xương sườn: Duy trì độ dày của gân ở mức 50??0% so với độ dày danh nghĩa của thành. Đối với thành có độ dày 3,0 mm, thiết kế gân có độ dày tối đa là 1,5??,8 mm. Nếu cần duy trì độ cứng kết cấu, hãy sử dụng nhiều gân mỏng thay vì một gân dày.
- Khoét lõi các phần dày: Loại bỏ vật liệu ở phần giữa của các gờ và các gờ dày để loại bỏ các khối nhiệt cô lập. Một gờ đã được khoét lõi phải duy trì độ dày thành đồng đều trên toàn bộ mặt cắt ngang của nó.
- Tăng áp suất và thời gian đóng gói: For PA66 GF30, apply packing pressure at 80??00% of injection pressure for 8??5 seconds, depending on gate size. Extend the gate-seal time by performing a gate-seal study??ncrease hold time until part weight plateaus.
- Tối ưu hóa hệ thống làm mát: Nhiệt độ khuôn mục tiêu là 80 ± 00 °C đối với PA66. Đảm bảo các kênh làm mát bao phủ chạy trong phạm vi một đường kính so với bề mặt khoang khuôn gần các phần dày. Giảm nhiệt độ chất làm mát đầu vào xuống 20 ± 0 °C.
- Vị trí cổng: Đặt các cửa rót tại phần dày nhất để tối đa hóa hiệu suất đúc. Tránh rót vào các thành mỏng có thể đông cứng trước khi phần dày được đúc đầy.
- Điều chỉnh cửa sổ quy trình: Tăng nhiệt độ nóng chảy lên mức cao nhất trong phạm vi khuyến nghị (280–00 °C đối với PA66 GF) để trì hoãn quá trình hình thành lớp vỏ, đồng thời giảm nhẹ tốc độ phun để đảm bảo quá trình lấp đầy diễn ra đồng đều trước khi lớp vỏ đông cứng.
2. Flash

Nguyên nhân gốc rễ
Hiện tượng “flash” xảy ra khi polymer nóng chảy bị ép vào các khe hở bên trong khuôn — thường gặp nhất dọc theo đường phân khuôn, xung quanh các chốt đẩy, thanh trượt hoặc các điểm tiếp giáp lõi — tại những vị trí mà lực kẹp hiện có không đủ để chống lại áp suất phun bên trong khoang khuôn. Trong trường hợp của PA66 với độ nhớt nóng chảy đặc trưng thấp (đặc biệt ở 290°C trở lên), ngay cả những khe hở nhỏ cũng trở thành đường dẫn dòng chảy.
Có ba dạng hỏng hóc riêng biệt: lực kẹp không đủ (quy trình), bề mặt khuôn bị mòn hoặc hư hỏng (tình trạng khuôn) và việc lắp đặt khuôn không đúng cách hoặc độ song song không đảm bảo (cài đặt). Mỗi dạng đều đòi hỏi một phương án khắc phục khác nhau, và để khắc phục sự cố hiệu quả, cần phải xác định chính xác dạng hỏng hóc nào đang xảy ra.
Giải pháp
- Kiểm tra lực kẹp: Calculate the required clamp force as projected area x cavity pressure. As a rule of thumb, use 3?? tons per square inch (41??9 MPa). For a 100 in? projected area, ensure 300??00 tons of clamp force. If the machine is undersized, move the tool to a larger press.
- Kiểm tra và sửa chữa nấm mốc: Kiểm tra bề mặt đường phân chia dưới kính lúp để phát hiện các dấu hiệu bị bong tróc, mòn hoặc kẹt. Mài lại hoặc thay thế các miếng lót đường phân chia bị mòn. Kiểm tra khe hở của chốt đẩy??Thay chốt khi khe hở vượt quá 0,025 mm (0,001 in). Đảm bảo rằng các thanh trượt và bộ nâng khớp chặt hoàn toàn mà không bị lắc lư.
- Giảm áp suất phun: Giảm tốc độ phun và chuyển sang giai đoạn nén sớm hơn??t 95??8% thay vì 99%. Điều này giúp giảm các đỉnh áp suất đột biến trong khuôn. Đối với PA66 GF, nếu có thể, hãy đặt mục tiêu áp suất chuyển sang giai đoạn nén dưới 70 MPa (10.000 psi).
- Nhiệt độ nóng chảy thấp hơn: Giảm nhiệt độ thùng đúc theo từng bước 5–0 °C trong phạm vi do nhà sản xuất quy định (thường là 270–90 °C đối với PA66). Độ nhớt thấp hơn sẽ làm giảm xu hướng thấm vào các khe hở.
- Cài đặt khuôn: Kiểm tra độ song song của các tấm đế bằng đồng hồ đo kim. Đảm bảo độ biến dạng của các thanh liên kết được cân bằng (trong phạm vi 5% trên cả bốn thanh). Kiểm tra xem khuôn có nằm vuông góc trên các tấm đế và tiếp xúc toàn bộ bề mặt hay không.
- Bảo trì phòng ngừa: Xác định chu kỳ kiểm tra đường phân chia dựa trên số lần bắn. Đối với các hợp chất GF có tính mài mòn, cần kiểm tra sau mỗi 50.000–100.000 chu kỳ và tiến hành mài lại phòng ngừa trước khi hiện tượng bong tróc trở nên mãn tính.
3. Những cú sút ngắn
Nguyên nhân gốc rễ
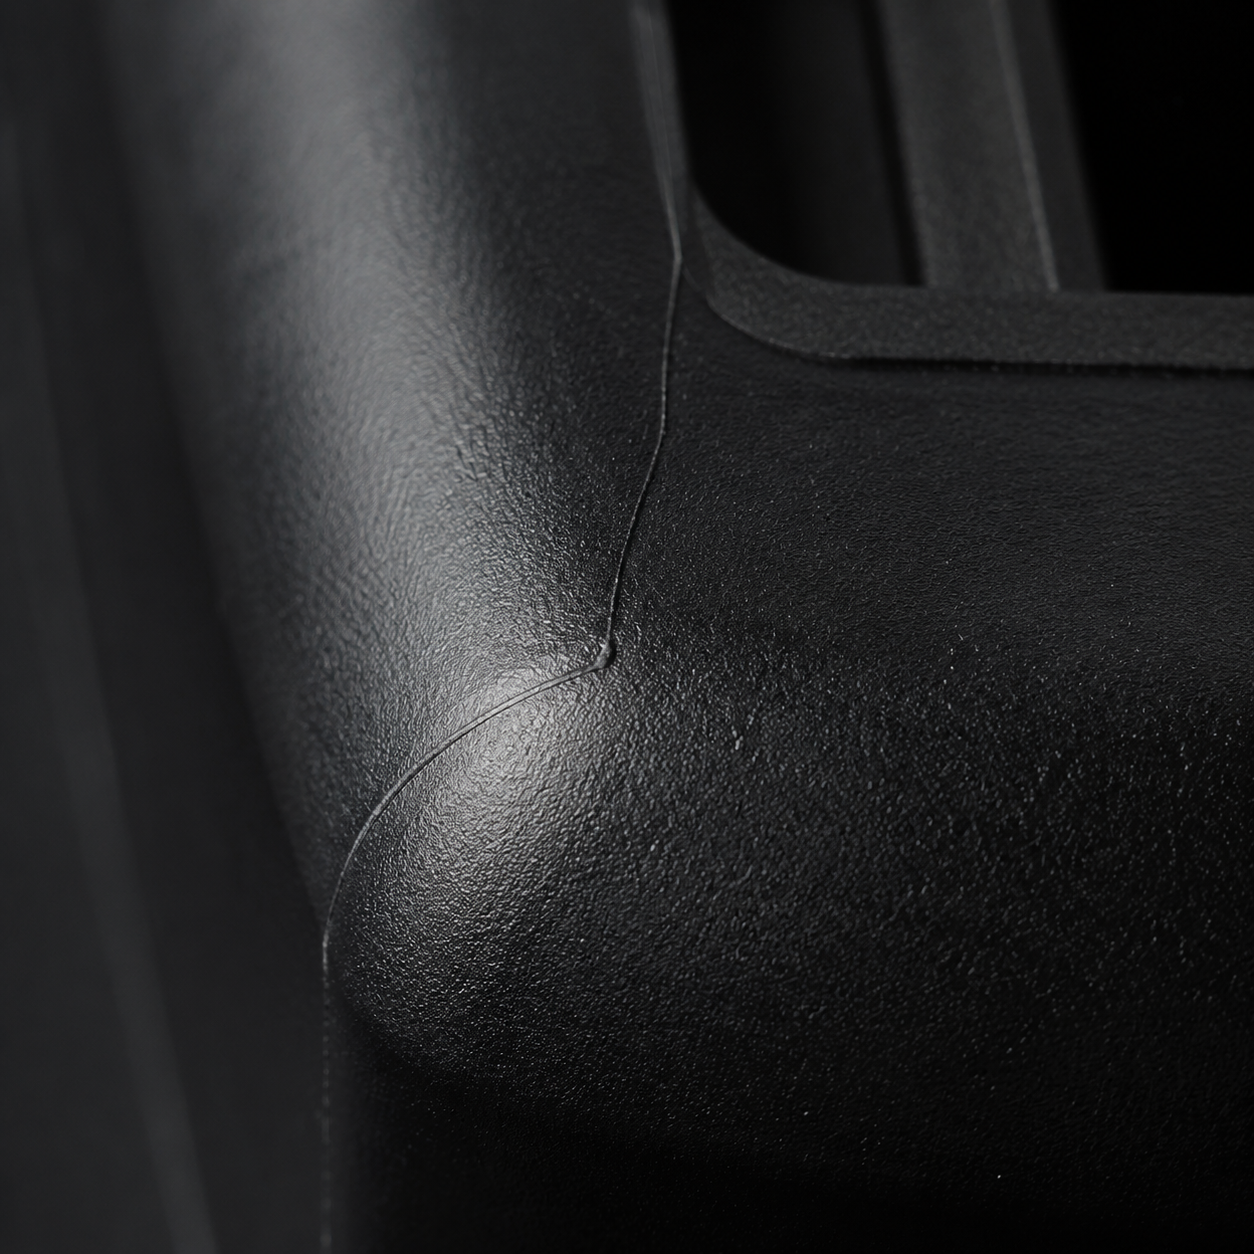
Hiện tượng “đổ thiếu” xảy ra khi mặt trước dòng chảy đông đặc trước khi đến cuối khuôn. Nguyên nhân gốc rễ là sự không phù hợp giữa khả năng chảy của polymer và yêu cầu về thể tích lấp đầy của khuôn trong khoảng thời gian đông đặc có sẵn. Đối với các loại nylon gia cường sợi thủy tinh, độ dẫn nhiệt cao của hỗn hợp (sợi thủy tinh dẫn nhiệt nhanh hơn khoảng 20 lần so với polymer không chứa chất độn) làm tăng tốc độ làm mát, từ đó thu hẹp khoảng thời gian chảy có sẵn.
Các yếu tố chính góp phần gây ra hiện tượng này bao gồm: áp suất hoặc tốc độ phun không đủ, cửa phun có kích thước quá nhỏ làm hạn chế dòng chảy, các phần thành mỏng bị đông cứng sớm, hệ thống xả khí không đủ gây ra áp suất ngược, và nhiệt độ vật liệu nóng chảy không đủ dẫn đến độ nhớt cao ở mặt trước dòng chảy.
Giải pháp
- Tăng áp suất và tốc độ phun: Raise injection pressure in 5 MPa increments while monitoring for flash. For thin-wall PA66 GF parts, injection speeds of 100??00 mm/s are common. Use profiled injection??ast during cavity fill, slower near transfer??o balance filling speed against gas entrapment.
- Thiết kế và lựa chọn kích thước cửa: Kiểm tra xem chiều dài vùng cửa phun đối với PA66 không được vượt quá 1,0 ± 0,5 mm. Tăng đường kính cửa phun lên ít nhất 50 ± 0% so với độ dày thành tại vị trí cửa phun. Đối với các hợp chất GF, sử dụng đường kính cửa phun tối thiểu là 1,5 mm để tránh tình trạng sợi bị gãy và hiện tượng đông cứng sớm. Cân nhắc chuyển từ cửa rót cạnh sang cửa rót hình quạt hoặc cửa rót dạng tab cho các ứng dụng có thành mỏng.
- Tăng nhiệt độ nóng chảy: Increase to 285??00 C for PA66 GF, staying within the material supplier’s degradation limits. Verify actual melt temperature with a needle pyrometer??arrel set points often read 10??0 C below actual melt temperature.
- Cải thiện hệ thống thông gió: Add vents at the end of fill. Vent depth for PA66 should be 0.015??.025 mm. Vent land length should be 1.0??.5 mm, with a relief channel behind the land to prevent clogging. Clean vents every 8??2 hours of production for GF compounds.
- Tăng nhiệt độ khuôn: Tăng nhiệt độ lên 90??10 °C đối với PA66 để trì hoãn quá trình đông đặc bề mặt và kéo dài chiều dài dòng chảy. Sử dụng dữ liệu đo nhiệt độ bề mặt khuôn (chứ không chỉ nhiệt độ chất làm mát) để xác minh.
- Kiểm tra kích thước ảnh: Đảm bảo độ nén là 3?? mm. Nếu độ nén bằng không (không còn độ nén), vít sẽ không thể tạo ra áp suất nén và hiện tượng thiếu vật liệu trong khuôn sẽ không thể tránh khỏi.
4. Hiện tượng cong vênh

Nguyên nhân gốc rễ
Sự cong vênh là hiện tượng biến dạng kích thước của chi tiết đúc do sự co ngót không đồng đều gây ra. Trong các loại nylon gia cường sợi thủy tinh, nguyên nhân chủ yếu là sự co ngót dị hướng: ma trận polymer co ngót khoảng 0,8??.5% theo hướng định hướng của sợi nhưng 1,5??.0% vuông góc với hướng đó. Sự chênh lệch co ngót theo tỷ lệ 2:1 này tạo ra ứng suất bên trong, biểu hiện dưới dạng biến dạng cong vênh khi chi tiết được đẩy ra khỏi khuôn và quá trình kết tinh sau khi đúc hoàn tất.
Hướng của sợi được quyết định bởi mô hình dòng chảy trong quá trình rót nhựa. Khi dòng chảy là đơn hướng, các sợi sẽ sắp xếp thẳng hàng và hiện tượng co ngót trở nên có tính định hướng cao. Khi dòng chảy phân kỳ hoặc hội tụ, hướng của sợi sẽ thay đổi theo từng vùng và khả năng dự đoán độ cong vênh sẽ giảm sút. Do đó, vị trí cửa rót là yếu tố thiết kế có ảnh hưởng lớn nhất đến mức độ nghiêm trọng của hiện tượng cong vênh.
Giải pháp
- Tối ưu hóa vị trí cổng: Thực hiện mô phỏng quá trình rót khuôn (Moldflow hoặc Moldex3D) để hiển thị ma trận định hướng sợi. Xác định vị trí các cửa rót sao cho tạo ra dòng chảy đối xứng và cân bằng. Đối với các chi tiết hình chữ nhật, cửa rót ở giữa tạo ra dòng chảy hướng tâm với độ co ngót cân bằng hơn so với cửa rót ở mép. Tránh sử dụng các cửa rót đơn ở mép trên các chi tiết dài — hướng dòng chảy sẽ tạo ra sự chênh lệch co ngót lớn nhất dọc theo chiều dài của chi tiết.
- Độ đồng đều của độ dày thành ống: Duy trì độ dày thành danh nghĩa đồng nhất để tránh sự chênh lệch tốc độ làm nguội, vốn làm trầm trọng thêm hiện tượng cong vênh do định hướng sợi. Trong trường hợp không thể tránh khỏi sự thay đổi độ dày, hãy sử dụng bán kính lớn và độ thu hẹp dần trên đoạn dài ít nhất gấp 3 lần chênh lệch độ dày.
- Độ đồng đều của quá trình làm mát: Đảm bảo chênh lệch nhiệt độ giữa mặt khuôn và mặt lõi của khuôn nhỏ hơn 10 °C. Lõi nóng và mặt khuôn lạnh sẽ tạo ra mô-men uốn nhiệt. Sử dụng bộ điều khiển nhiệt độ khuôn riêng biệt cho từng nửa khuôn.
- Tối ưu hóa việc đóng gói: Kéo dài thời gian giữ áp suất cho đến khi cửa khuôn kín (theo kết quả nghiên cứu độ kín của cửa khuôn). Việc nén đầy đủ sẽ bù đắp cho sự co ngót thể tích và giảm ứng suất dư. Đối với PA66 GF30, áp suất giữ mục tiêu là 60??0% so với áp suất phun, duy trì trong 8??5 giây.
- Lựa chọn vật liệu: Trong trường hợp hiện tượng cong vênh diễn ra thường xuyên, hãy cân nhắc chuyển sang sử dụng sợi có tỷ lệ chiều dài trên chiều rộng thấp hơn hoặc hệ thống chất độn hỗn hợp khoáng chất/sợi thủy tinh. Chất độn khoáng chất tạo ra độ co ngót đồng nhất hơn, nhưng đổi lại sẽ làm giảm một phần độ bền kéo.
- Gá kẹp sau khi đúc khuôn: Đối với các chi tiết không thể điều chỉnh hoàn toàn thông qua khuôn mẫu và quy trình gia công, hãy sử dụng các thiết bị làm mát sau khi đúc để giữ cố định các kích thước quan trọng cho đến khi chi tiết nguội xuống dưới nhiệt độ chuyển pha thủy tinh (khoảng 50 ± 0 °C đối với PA66).
5. Đường hàn (Đường dệt kim)

Nguyên nhân gốc rễ
Các đường hàn hình thành ở bất kỳ vị trí nào mà hai mặt sóng dòng chảy nóng chảy gặp nhau — thường là ở phía hạ lưu của các chốt lõi, lỗ khoan hoặc các khuôn có nhiều cửa rót. Các mặt sóng hội tụ đã nguội đi và đông đặc một phần tại các mép trước của chúng. Khi chúng gặp nhau, hiện tượng khuếch tán phân tử hạn chế và sự xoắn chéo chuỗi xảy ra tại giao diện. Trong nylon gia cường sợi thủy tinh, các sợi tại mỗi mặt sóng chảy định hướng song song với giao diện thay vì tạo cầu nối qua nó, tạo ra một mặt phẳng yếu.
Sự suy giảm độ bền là rất nghiêm trọng. Các nghiên cứu đã công bố và dữ liệu công nghiệp đều cho thấy độ bền kéo tại đường hàn của PA66 GF30 giảm 40??0% so với vật liệu nguyên khối. Độ giãn dài khi đứt có thể giảm tới 80% hoặc hơn, khiến vật liệu dẻo biến thành vật liệu gần như giòn tại mặt phẳng đường hàn. Sự suy giảm độ bền va đập còn rõ rệt hơn, với các giá trị Izod có rãnh tại đường hàn thường giảm xuống dưới 30% so với giá trị của phần vật liệu bên trong.
Giải pháp
- Tăng nhiệt độ nóng chảy: Tăng nhiệt độ lên mức cao nhất trong phạm vi cho phép (290??00 C đối với PA66) để giảm độ nhớt và thúc đẩy quá trình khuếch tán phân tử tại giao diện mặt trước dòng chảy. Mỗi lần tăng 10 C nhiệt độ chất nóng chảy sẽ cải thiện đáng kể độ bền của đường hàn, mặc dù hiệu quả sẽ giảm dần khi gần đến ngưỡng suy giảm.
- Tăng nhiệt độ khuôn: Tăng nhiệt độ khuôn lên 100 ± 20 °C đối với PA66. Bề mặt khuôn nóng hơn sẽ làm chậm quá trình hình thành lớp vỏ trên các mặt sóng dòng chảy đang di chuyển, giúp các mặt sóng này gặp nhau khi vẫn còn ở trạng thái nóng chảy và có thể trộn lẫn vào nhau.
- Tăng tốc độ phun: Việc rót nhanh hơn làm giảm thời gian làm mát mặt sóng trước khi các mặt sóng gặp nhau. Đối với các chi tiết có thành mỏng, hãy sử dụng phương pháp rót điều khiển tốc độ ở mức 100–00 mm/s.
- Vị trí các đường hàn thông hơi: Không khí bị kẹt tại giao diện hội tụ cản trở sự tiếp xúc chặt chẽ. Cần tạo các lỗ thoát khí chính xác tại các vị trí dự kiến của đường hàn, đồng thời áp dụng phương pháp thoát khí toàn chu vi khi có thể.
- Di chuyển các cổng để thay đổi vị trí các đường hàn: Sử dụng mô phỏng dòng chảy để dự đoán vị trí các đường hàn. Di chuyển các cửa rót hoặc điều chỉnh số lượng cửa rót để dịch chuyển các đường hàn ra khỏi các vùng chịu ứng suất cao của chi tiết. Việc sử dụng một cửa rót duy nhất sẽ loại bỏ hoàn toàn các đường hàn (mặc dù điều này có thể gây ra vấn đề về chiều dài dòng chảy).
- Chỉnh sửa hình học chi tiết: Thêm một vùng dẫn dòng (vùng tăng độ dày thành ống cục bộ) để hướng các mặt sóng hội tụ lại với nhau ở nhiệt độ cao hơn. Hoặc, thêm một vùng lạnh ở phía hạ lưu của đường hàn để giữ lại mép trước lạnh của mặt sóng trước khi các mặt sóng này hợp nhất.
- Chấp thuận thiết kế: Nếu không thể loại bỏ đường hàn, thiết kế chi tiết phải tính đến việc giảm độ bền 40??0% tại vị trí đó bằng cách tăng tiết diện, gia cố bên ngoài hoặc di chuyển đường hàn sang vùng chịu ứng suất thấp.
6. Vết cháy (Hiệu ứng dầu diesel)
Nguyên nhân gốc rễ
Các vết cháy — còn được gọi là “hiệu ứng diesel” — xảy ra khi không khí hoặc các chất bay hơi bị kẹt trong khoang khuôn bị nén quá nhanh trong quá trình rót, khiến nhiệt độ khí vượt quá điểm tự cháy của polymer hoặc các sản phẩm phân hủy của nó. Sự phân hủy nhiệt cục bộ do đó gây ra các vết cháy xém, đổi màu, thường xuất hiện vào cuối quá trình rót hoặc tại các túi kín nơi khí không thể thoát ra ngoài.
Quá trình nén không đổi nhiệt của không khí tuân theo mối quan hệ T2/T1 = (P2/P1)^((γ-1)/γ), trong đó γ xấp xỉ 1,4 đối với không khí. Trong một khoang thông gió kém, quá trình nén từ 0,1 MPa lên 70 MPa trong vài mili giây có thể lý thuyết làm tăng nhiệt độ không khí bị kẹt lên trên 500 °C — cao hơn nhiệt độ phân hủy của PA66 (khoảng 350 °C). Ngay cả khi chưa đạt đến mức tự bốc cháy, việc để chất nóng chảy tiếp xúc kéo dài với không khí nóng bị kẹt bên trong cũng sẽ làm tăng tốc độ phân hủy do oxy hóa.
Giải pháp
- Hệ thống thông gió đầy đủ: Đây là giải pháp chính và hiệu quả nhất. Cần lắp đặt các lỗ thông hơi tại tất cả các vị trí cuối đường nạp, các hốc kín và các khu vực mà các mặt sóng dòng chảy hội tụ. Đối với PA66, độ sâu lỗ thông hơi nên là 0,015–0,025 mm với chiều dài phần nối là 1,0–1,5 mm, được hỗ trợ bởi một rãnh xả áp có độ sâu bằng toàn bộ chiều sâu (sâu tối thiểu 0,5 mm, rộng 3 mm).
- Bảo trì hệ thống thông gió: Đối với các hợp chất sợi thủy tinh, các lỗ thông hơi sẽ bị tắc nghẽn bởi mảnh vụn sợi và các chất bay hơi chỉ trong vài giờ. Cần vệ sinh các lỗ thông hơi mỗi khi thay ca (8??2 giờ). Lắp đặt hệ thống giám sát lỗ thông hơi – nếu một thiết bị trước đây hoạt động bình thường bỗng xuất hiện vết cháy, hãy kiểm tra các lỗ thông hơi ngay lập tức. Nên xem xét các thiết kế lỗ thông hơi tự làm sạch với diện tích bề mặt rộng hơn.
- Giảm tốc độ phun: Việc nạp nguyên liệu chậm hơn sẽ làm giảm tốc độ nén, giúp khí có thêm thời gian thoát ra qua các lỗ thông khí hiện có. Hãy sử dụng tốc độ phun được điều chỉnh sao cho cao hơn dọc theo kênh dẫn và thấp hơn trong khoang đúc để giảm nén khí.
- Tối ưu hóa vị trí lỗ thông hơi bằng mô phỏng: Sử dụng mô phỏng quá trình rót khuôn kết hợp với dự đoán các điểm tích tụ khí để xác định vị trí khí bị kẹt trước khi cắt thép. Thêm các lỗ thoát khí tại từng vị trí dự đoán có khí bị kẹt.
- Giảm nhiệt độ nóng chảy: Mặc dù điều này có vẻ trái với trực giác (polymer càng lạnh thì độ nhớt càng cao và giữ được nhiều không khí hơn), việc giảm nhiệt độ nóng chảy từ 300 °C xuống 280 °C sẽ làm giảm nhiệt độ ban đầu của hệ thống khí-polymer và giảm khả năng vượt quá ngưỡng phân hủy.
- Xả chân không: Đối với các vấn đề về vết cháy mãn tính trên các khuôn phức tạp, hãy lắp đặt hệ thống hỗ trợ chân không để hút chân không khoang khuôn trước và trong quá trình ép phun. Áp suất chân không -0,08 MPa hoặc thấp hơn thường là đủ.
- Sấy khô nguyên liệu: Độ ẩm trong PA66 tạo ra hơi nước ở nhiệt độ gia công. Đảm bảo vật liệu được sấy khô đến độ ẩm <0,15% (thường là 4 giờ ở 80 °C trong máy sấy hút ẩm có điểm sương -40 °C). Việc tạo ra hơi nước trong quá trình đúc làm trầm trọng thêm vấn đề nén khí.
7. Phun nước
Nguyên nhân gốc rễ
Hiện tượng phun xảy ra khi polymer nóng chảy đi vào khoang khuôn qua cửa rót dưới dạng một luồng có tốc độ cao thay vì dưới dạng mặt sóng chảy mở rộng. Luồng phun này bắn ngang qua khoang khuôn mở, nguội đi và gập lại theo một mô hình hỗn loạn, tạo ra khuyết tật bề mặt đặc trưng có hình dạng giống con rắn hoặc con sâu. Khác với quá trình lấp đầy thông thường, trong đó mặt sóng chảy tiến triển đều đặn từ cửa rót ra ngoài, hiện tượng phun tạo ra mô hình lấp đầy không liên tục, trong đó vật liệu lạnh được lắng đọng trên bề mặt khoang trước khi khối vật liệu nóng chảy chính đến nơi.
Lỗi này về cơ bản là vấn đề liên quan đến thiết kế cửa rót và tốc độ rót. Khi tiết diện cửa rót quá nhỏ so với tốc độ rót, vận tốc của vật liệu nóng chảy qua cửa rót sẽ đạt đến mức siêu âm theo tiêu chuẩn dòng chảy polymer, và tia polymer thiếu áp suất ngược cần thiết để chuyển từ dạng tia tự do sang mặt sóng dòng chảy lan rộng. Hiện tượng phun tia đặc biệt phổ biến ở các cửa rìa xả trực tiếp vào khoang rỗng mở, cũng như ở các cửa phụ và cửa hầm có lỗ thoát nhỏ.
Giải pháp
- Thiết kế cổng??Va chạm: Giải pháp hiệu quả nhất là hướng dòng vật liệu nóng chảy vào thành khuôn hoặc chốt lõi ngay phía hạ lưu của cửa rót. Khoảng cách va chạm 5–0 mm từ cửa rót đến thành khuôn đối diện sẽ làm phân tán dòng chảy và buộc hình thành mặt sóng lan tỏa.
- Tăng diện tích mặt cắt ngang của cổng: Mở rộng cửa rót để giảm tốc độ chảy của vật liệu nóng chảy. Đối với các cửa rót cạnh, cần tăng cả chiều rộng lẫn chiều sâu. Chiều dài vùng tiếp xúc của cửa rót không quá 1,0 mm cũng góp phần giảm thiểu vùng gia tốc.
- Chuyển sang chế độ quạt hoặc cửa chớp: Các cửa phun dạng quạt làm mở rộng chiều rộng kênh dòng chảy một cách từ từ, giúp làm chậm tốc độ dòng vật liệu nóng chảy một cách tự nhiên trước khi nó đi vào khoang khuôn. Các cửa phun dạng tab được thiết kế có kèm theo một vách cản. Cả hai loại này đều vượt trội hơn so với các cửa phun dạng mép đơn giản khi xử lý các vật liệu dễ bị phun tràn.
- Giảm tốc độ phun qua cửa phun: Sử dụng phương pháp phun định hình với tốc độ thấp qua cửa phun (20–0 mm/s), sau đó tăng tốc khi mặt sóng dòng chảy đã ổn định. Không để tốc độ cực đại xuất hiện ngay tại cửa phun.
- Tăng nhiệt độ nóng chảy: Nhiệt độ nóng chảy cao hơn làm giảm độ nhớt, khiến tia phun lan rộng thay vì duy trì thành một dòng chảy liên tục. Tuy nhiên, đây chỉ là giải pháp thứ cấp?? Vấn đề thiết kế cần được giải quyết trước tiên.
- Sử dụng dụng cụ lật sáp hoặc dây dẫn chảy: Một chi tiết hình học nhỏ (một bệ nhô cao hoặc một hốc lõm) nằm ngay phía trước cổng đóng vai trò như một bộ phân luồng, làm phân tán tia nước và tạo mầm cho một mặt sóng lan tỏa.
8. Tính giòn
Nguyên nhân gốc rễ
Brittleness in molded nylon parts is rarely a single-factor problem. The most common cause??specially for PA66??s material degradation due to improper drying or excessive residence time. Nylon is hygroscopic; inadequate drying leaves residual moisture that hydrolyzes the polymer chains during processing at 270??00 C. The result is molecular weight reduction, loss of elongation, and embrittlement. A second common pathway is thermal degradation from excessive melt temperature or residence time exceeding 5?? minutes in the barrel. Oxidative degradation produces discoloration (yellowing to brown) alongside brittleness.
Đối với các loại vật liệu gia cường sợi thủy tinh, hiện tượng đứt sợi trong quá trình dẻo hóa cũng làm giảm độ bền va đập. Thiết kế trục vít quá mạnh với tỷ số nén cao (trên 2,5:1) và áp suất ngược quá lớn (trên 1 MPa) có thể làm giảm chiều dài trung bình của sợi xuống dưới mức chiều dài tới hạn cần thiết để đảm bảo hiệu quả gia cường.
Giải pháp
- Kiểm tra độ khô: Xác nhận rằng PA66 đã được sấy khô đến độ ẩm <0,15% bằng cách sử dụng máy sấy hút ẩm có điểm sương -40 °C ở nhiệt độ 80 °C trong 4 giờ. Sử dụng máy phân tích độ ẩm??để không chỉ dựa vào các cài đặt của máy sấy.
- Giảm thời gian lưu trú: Đảm bảo rằng kích thước hạt đạt 30??0% so với dung tích thùng. Nếu kích thước hạt dưới 20%, vật liệu trong thùng đang được tuần hoàn quá chậm và bị phân hủy. Hãy xả sạch thùng và giảm các điểm đặt nhiệt độ thùng trong các khoảng thời gian ngừng hoạt động kéo dài.
- Kiểm tra nhiệt độ nóng chảy bằng nhiệt kế kim: Đừng chỉ dựa vào các điểm cài đặt nhiệt độ của thùng ép. Sự kết hợp giữa nhiệt sinh ra từ lực cắt của trục vít và nhiệt dẫn từ thùng ép có thể khiến nhiệt độ thực tế của vật liệu nóng chảy cao hơn 10??0 C so với các điểm cài đặt. Hãy giảm nhiệt độ thùng ép nếu nhiệt độ thực tế của vật liệu nóng chảy vượt quá 300 C.
- Tối ưu hóa thiết kế trục vít cho các hợp chất GF: Sử dụng vít nén thấp (tỷ số nén 1,8–2:1) có vùng chuyển tiếp dài để giảm thiểu tình trạng đứt sợi. Giảm áp suất ngược xuống còn 0,3–0,7 MPa.
- Vệ sinh hệ thống đường dẫn nóng: Các điểm chết trong cụm ống dẫn nóng tạo ra những vùng có thời gian lưu trú kéo dài, nơi vật liệu bị phân hủy và thỉnh thoảng xâm nhập vào dòng vật liệu nóng chảy. Cần tiến hành xả sạch và kiểm tra các ống dẫn nóng trong quá trình bảo trì phòng ngừa.
- Tiến hành thử nghiệm độ chảy của vật liệu nóng chảy: So sánh chỉ số MFI của các chi tiết đúc với hạt nguyên sinh. Sự gia tăng đáng kể của chỉ số MFI (hơn 20%) cho thấy sự giảm trọng lượng phân tử và sự phân hủy.
9. Splay (Những vệt bạc)
Nguyên nhân gốc rễ
Hiện tượng “Splay” (còn gọi là “vệt bạc”) biểu hiện dưới dạng các vệt màu trắng bạc hình quạt hoặc dạng đường thẳng tỏa ra từ cửa rót hoặc dọc theo đường chảy. Trong nylon, hiện tượng splay có hai nguyên nhân gốc rễ riêng biệt, đòi hỏi các biện pháp khắc phục khác nhau: splay do độ ẩm (bong bóng hơi nước bị cắt đứt trong quá trình chảy) và splay do phân hủy (sản phẩm phân hủy dạng khí từ polymer bị quá nhiệt).
Hiện tượng lan rộng do độ ẩm trong PA66 được đặc trưng bởi các vệt có màu trắng đục, thường xuất hiện gần cửa rót và liên quan đến việc sấy khô không đủ. Hiện tượng tách lớp do phân hủy thường có màu vàng nâu tại nguồn, chuyển sang màu trắng bạc khi kéo dài, và liên quan đến nhiệt độ vật liệu nóng chảy quá cao, các điểm nóng trong thùng hoặc kênh dẫn nóng, hoặc thời gian lưu trú quá lâu. Một cơ chế thứ ba – hiện tượng nứt do khí bị kẹt – xảy ra khi không khí bị hút vào dòng vật liệu nóng chảy trong quá trình thu hồi trục vít mà không được thoát ra qua phễu hoặc vòng kiểm soát.
Giải pháp
- Quá trình sấy khô (sự phân tán độ ẩm): Sấy khô PA66 đến độ ẩm <0,15%. Kiểm tra hiệu suất máy sấy: điểm sương dưới -40 °C, lưu lượng khí 3,7 m³/h trên mỗi kg/h công suất xử lý nguyên liệu, nhiệt độ nguyên liệu duy trì ở 80 °C trong ít nhất 4 giờ.
- Giảm nhiệt độ nóng chảy (hiện tượng lan rộng do phân hủy): Giảm nhiệt độ nòng súng theo từng mức 5 °C. Kiểm tra các điểm nóng bằng máy ảnh nhiệt trên bề mặt bên ngoài nòng súng. Thay thế các dải gia nhiệt bị mòn gây ra hiện tượng quá nhiệt cục bộ.
- Giảm tốc độ vít và áp suất ngược: Tốc độ quay (RPM) của trục vít quá cao sẽ sinh ra nhiệt do ma sát, mà hệ thống làm mát thùng đùn không thể loại bỏ được. Đối với PA66 GF, hãy giảm tốc độ trục vít xuống 50–00 RPM và áp suất ngược xuống 0,3–0,7 MPa.
- Xử lý hiện tượng không khí bị kẹt: Giảm mức giảm áp của trục vít (hút ngược) xuống tối đa 2?? mm. Mức giảm áp quá cao sẽ hút không khí vào vòi phun, sau đó không khí này sẽ được phun vào khoang khuôn. Đảm bảo cổ phễu được làm mát đầy đủ để ngăn chặn hiện tượng kết cầu, vốn có thể gây ra tình trạng không khí bị kẹt không đều.
- Kiểm tra hệ thống dẫn nóng: Kiểm tra độ chính xác của bộ điều khiển nhiệt độ đường dẫn nóng và cặp nhiệt điện. Chỉ cần một vòi phun hoạt động ở nhiệt độ cao hơn 20°C so với mức hiển thị cũng có thể là nguyên nhân gây ra hiện tượng sản phẩm bị biến dạng không đều theo từng đợt.
10. Tách lớp
Nguyên nhân gốc rễ
Tách lớp là hiện tượng chi tiết đúc bị phân tách thành các lớp bề mặt riêng biệt có thể bóc tách ra khỏi nhau — tương tự như hiện tượng bong tróc của mica. Trong quá trình đúc phun nylon, hiện tượng tách lớp phát sinh từ ba cơ chế chính: (1) nhiễm bẩn bởi polymer không tương thích hoặc vật liệu lạ không liên kết được với ma trận nylon, (2) lượng chất tách khuôn hoặc chất bôi trơn quá mức di chuyển lên bề mặt trong quá trình đổ đầy và ngăn cản sự liên kết giữa các lớp, và (3) sự phân hủy nghiêm trọng do lực cắt gây ra tại giao diện giữa vật liệu nóng chảy và thành khuôn, tạo ra một lớp vỏ có trọng lượng phân tử thấp không liên kết với lõi.
Hiện tượng bong lớp do nhiễm bẩn là phổ biến nhất và nguy hiểm nhất: chỉ cần một hạt polypropylene hoặc polyethylene lọt vào dòng nguyên liệu nylon cũng sẽ không thể liên kết bằng nhiệt và tạo ra mặt bong lớp ở mỗi lần ép. Tác động kinh tế có thể rất nghiêm trọng vì vấn đề này xảy ra không liên tục và tạp chất có thể đã lan rộng qua hàng trăm kilogram vật liệu trước khi được phát hiện.
Giải pháp
- Xử lý vật liệu và kiểm soát ô nhiễm: Sử dụng các hệ thống xử lý nguyên liệu chuyên dụng dành riêng cho nylon. Tuyệt đối không được dùng chung phễu chứa, máy nạp, thùng chứa Gaylord hoặc máy nghiền với các loại polyolefin. Áp dụng quy trình xác định nguyên liệu chính xác; kiểm tra loại nhựa trước khi nạp. Nếu xác nhận có sự nhiễm bẩn, toàn bộ lô hàng phải được cách ly và hệ thống cấp liệu phải được xả sạch.
- Hãy làm sạch kỹ lưỡng mỗi khi thay đổi vật liệu: Khi chuyển đổi giữa các loại polymer không tương thích, hãy sử dụng hợp chất làm sạch chuyên dụng (không chỉ đơn thuần là vật liệu tiếp theo). Đối với quá trình chuyển đổi từ nylon sang nylon, hãy làm sạch bằng lượng vật liệu mới tương đương 3?? dung tích thùng. Đối với các trường hợp chuyển đổi không tương thích (từ olefin sang nylon), hãy sử dụng hợp chất làm sạch có tác dụng mạnh.
- Giảm thiểu hoặc loại bỏ hiện tượng bong tróc khuôn: Nếu đang sử dụng chất tách khuôn bên ngoài, hãy chuyển sang sử dụng chất tách khuôn bên trong đã được pha trộn sẵn trong hỗn hợp. Nếu không thể tránh khỏi việc sử dụng chất tách khuôn bên ngoài, hãy bôi một lượng vừa đủ bằng hệ thống tự động và đảm bảo dung môi mang chất tách khuôn đã bay hơi hoàn toàn trước khi đóng khuôn.
- Kiểm tra chất lượng vật liệu tái chế: Nếu sử dụng vật liệu tái nghiền, hãy kiểm tra xem phân bố kích thước hạt của vật liệu tái nghiền có đồng nhất hay không (trung bình 3?? mm). Các hạt mịn và bụi sinh ra từ quá trình nghiền bị phân hủy nhanh hơn và có thể gây ra hiện tượng bong tróc cục bộ. Hạn chế lượng vật liệu tái nghiền ở mức tối đa 20% đối với các ứng dụng quan trọng.
- Giảm tốc độ phun: Tốc độ cắt cao tại thành khuôn có thể tạo ra một lớp vỏ bị suy giảm cấu trúc và có độ định hướng cao. Cần giảm tốc độ phun để hạ áp suất cắt tại thành khuôn xuống dưới 0,2 MPa. Mô phỏng quá trình đổ đầy khuôn có thể định lượng áp suất cắt tại thành khuôn.
- Tăng nhiệt độ khuôn: Bề mặt khuôn nóng hơn (100 ± 10 °C đối với PA66) giúp vật liệu nóng chảy duy trì tính lưu động ở vùng tiếp giáp với thành khuôn, từ đó thúc đẩy sự liên kết giữa các lớp và giảm ứng suất cắt.
Bảng tham khảo nhanh về các lỗi
| Lỗi | Nguyên nhân gốc rễ chính | Kiểm tra lần đầu | Cách khắc phục thông thường |
|---|---|---|---|
| Vết lõm trên bồn rửa | Tỷ lệ giữa chiều dày phần cắt và chiều dày thành | Tỷ lệ xương sườn trên thành > 60%? | Giảm độ dày của thanh; tăng thời gian đóng gói |
| Flash | Kẹp không đủ / khuôn bị mòn | Tình trạng đường phân khuôn | Sửa chữa khuôn; kiểm tra lực kẹp |
| Những bức ảnh ngắn | Dòng chảy bị ngưng trệ trước khi quá trình nạp đầy hoàn tất | Vị trí gối | Tăng áp suất/tốc độ phun; mở rộng cửa phun |
| Sự cong vênh | Sự co ngót dị hướng (hướng của GF) | Vị trí cổng / tính đối xứng của dòng chảy | Điều chỉnh lại vị trí cửa; cân bằng hệ thống làm mát |
| Đường hàn | Cuộc gặp gỡ giữa các khối không khí lạnh | Nhiệt độ mặt sóng tại điểm hợp lưu | Tăng nhiệt độ vật liệu nóng chảy/khuôn; xả khí tại đường hàn |
| Vết cháy | Nén khí bị kẹt (hiệu ứng diesel) | Độ sạch và độ sâu của ống thông gió | Vệ sinh/lắp thêm lỗ thông hơi; giảm tốc độ phun |
| Phun nước áp lực cao | Tia phun tự do tốc độ cao từ cửa xả | Loại cổng và khoảng cách va chạm | Thêm tường chắn; mở rộng cổng |
| Tính giòn | Sự xuống cấp của vật liệu (do độ ẩm/nhiệt độ) | Kiểm tra quá trình sấy; thời gian lưu giữ | Vật liệu khô; giảm nhiệt độ nóng chảy / thời gian lưu giữ |
| Splay | Khí sinh ra do độ ẩm hoặc sự phân hủy nhiệt | Màu sắc vết loang: trắng (do ẩm ướt) so với vàng (do phân hủy) | Sử dụng nguyên liệu khô hoặc giảm nhiệt độ nóng chảy |
| Tách lớp | Ô nhiễm / polyme không tương thích | Ô nhiễm hệ thống cấp liệu | Hệ thống xả sạch; cách ly vật liệu bị ô nhiễm |
Từ chối so với Chấp nhận: Một khung khổ nhượng bộ
Không phải mọi khuyết tật trong quá trình đúc đều khiến chi tiết đó trở nên không thể sử dụng được. Quyết định chấp nhận hay loại bỏ phải cân bằng giữa các yêu cầu về chức năng, tiêu chuẩn thẩm mỹ và thực tế kinh tế. Một khung quy định về mức độ chấp nhận có cấu trúc sẽ đảm bảo tính nhất quán giữa các ca làm việc, các nhà cung cấp và các đợt sản xuất, đồng thời ngăn chặn sai lầm phổ biến nhất trong quá trình ra quyết định về chất lượng: loại bỏ những chi tiết vốn có thể hoạt động tốt hoặc chấp nhận những chi tiết sẽ hỏng hóc trong quá trình sử dụng.
Phân loại ba cấp
| Phân loại | Tiêu chí | Quyết định | Ví dụ |
|---|---|---|---|
| Lỗi nghiêm trọng | Làm cho bộ phận đó trở nên không an toàn hoặc không hoạt động được; vi phạm các quy định hoặc yêu cầu về an toàn của khách hàng | Tự động loại bỏ??o có thể được cấp quyền khai thác | Các vết hàn ở các bộ phận chịu lực (mất độ bền 40??0%); tính giòn do chất lượng PA66 suy giảm; hiện tượng bong tróc ở các khu vực kết cấu; các vết cháy khiến vật liệu bị cháy xém và suy yếu |
| Lỗi nghiêm trọng | Làm suy giảm chức năng hoặc làm giảm đáng kể tuổi thọ sử dụng; người dùng cuối có thể nhận thấy trên bề mặt loại A | Từ chối theo mặc định; chỉ được cấp phép khi có báo cáo đánh giá kỹ thuật được lập thành văn bản và được khách hàng chấp thuận | Các vết lõm có độ sâu vượt quá 0,1 mm trên các bề mặt nhìn thấy được; hiện tượng cong vênh vượt quá dung sai kích thước; hiện tượng thiếu nhựa (chi tiết không hoàn chỉnh); phần thừa nhựa trên các bề mặt tiếp xúc |
| Lỗi nhỏ | Chỉ mang tính thẩm mỹ; không ảnh hưởng đến độ vừa vặn, hình dáng hay chức năng; không nằm trên bề mặt Loại A hoặc nằm dưới ngưỡng chấp nhận về mặt thẩm mỹ đã thỏa thuận | Chấp nhận hay nhượng bộ??Lập hồ sơ và theo dõi xu hướng | Vết phồng nhẹ trên các bề mặt không nhìn thấy được; các vết lõm nhỏ dưới 0,05 mm trên các mặt khuất; các đường hàn bề mặt ở các khu vực không mang tính kết cấu; các vết phun trên các bề mặt bên trong |
Quy trình ra quyết định về việc cấp quyền khai thác
- Xác định loại lỗi và mức độ nghiêm trọng: Sử dụng bảng tham khảo nhanh ở trên để phân loại lỗi và xác định xem nguyên nhân gốc rễ là ổn định (lỗi lặp lại) hay đang xấu đi (xu hướng ngày càng nghiêm trọng).
- Kiểm tra so với bản vẽ và thông số kỹ thuật: Kiểm tra dung sai kích thước, thông số kỹ thuật vật liệu và các tiêu chuẩn về hình thức theo yêu cầu cụ thể của khách hàng (ví dụ: VDA 16, GS 97060 đối với ngành ô tô).
- Đánh giá tác động về mặt chức năng: Đối với các khuyết tật cấu trúc (vết hàn, tính giòn), cần tiến hành các thử nghiệm cơ học phù hợp trên các mẫu bị khuyết tật. Thử nghiệm kéo tại vết hàn, thử nghiệm va đập trên các vùng bị ảnh hưởng hoặc các thử nghiệm lắp ráp chức năng đơn giản thường cung cấp dữ liệu mang tính quyết định.
- Phân tích xu hướng: Đây là một lô hàng riêng lẻ hay là một vấn đề mang tính hệ thống? Nếu dữ liệu SPC cho thấy giá trị trung bình của quy trình đang có xu hướng dịch chuyển về phía giới hạn ngoài tiêu chuẩn, thì hãy loại bỏ lô hàng đó ngay cả khi các sản phẩm hiện tại chỉ ở mức cận giới hạn?? Lô sản xuất tiếp theo sẽ còn tồi tệ hơn.
- Lập hồ sơ về quyền khai thác: Mọi trường hợp nhượng bộ đều phải được ghi chép đầy đủ các thông tin sau: mã sản phẩm, lô/mẻ, mô tả lỗi, số lượng, biện pháp xử lý (sử dụng nguyên trạng, sửa chữa lại, loại bỏ), người có thẩm quyền phê duyệt và xác nhận của khách hàng (nếu cần thiết). Các trường hợp nhượng bộ mà không có biện pháp khắc phục nguyên nhân gốc rễ sẽ trở thành những vấn đề bị trì hoãn.
- Thực hiện các biện pháp khắc phục: Một sự nhượng bộ là một biện pháp tạm thời, không phải là giải pháp lâu dài. Mỗi sự nhượng bộ phải đi kèm với một kế hoạch khắc phục cụ thể, trong đó nêu rõ người chịu trách nhiệm và thời hạn thực hiện.
Hướng dẫn chấp nhận dành riêng cho PA66 GF
Đối với các chi tiết làm từ vật liệu PA66 GF30, cần tuân thủ các yêu cầu bổ sung. Các đường hàn ở các khu vực không mang tính kết cấu (các phần nhô ra trang trí, các gân không chịu tải) có thể được chấp nhận chỉ thông qua kiểm tra ngoại quan. Tuy nhiên, bất kỳ đường hàn nào nằm trong phạm vi 10 mm tính từ bulông, chi tiết chèn hoặc đường truyền tải phải được đánh giá bằng thử nghiệm kéo dọc theo đường hàn. Để được chấp nhận, độ bền kéo thể tích tối thiểu phải đạt 60%. Sự cong vênh trong các chi tiết PA66 GF phải tính đến việc hấp thụ độ ẩm sau khi đúc: PA66 hấp thụ tối đa 2.5% độ ẩm ở trạng thái cân bằng, điều này gây ra sự giãn nở kích thước từ 0.3??.7% và có thể giải phóng một phần ứng suất đúc sẵn. Do đó, việc kiểm tra kích thước phải được thực hiện cả khi sản phẩm còn khô như khi vừa đúc và sau khi điều hòa (tối thiểu 48 giờ ở 23 C / 50% RH) nếu ứng dụng liên quan đến điều kiện sử dụng trong môi trường xung quanh.
Ma trận xác định lỗi cho giai đoạn ứng phó ban đầu
Báo cáo lỗi nên bắt đầu bằng triệu chứng có thể quan sát được và tình trạng khi phát hiện ra lỗi. Cùng một vết lỗi có thể có các nguyên nhân khác nhau tùy thuộc vào vị trí xuất hiện: tại cửa khuôn, cuối quá trình rót, trên gân, trên chi tiết chèn, trên đường phân khuôn hoặc tại điểm nóng làm mát. Ghi lại vị trí trên ảnh chi tiết sản phẩm, sau đó so sánh với khuôn, lô nhựa, máy móc, ca làm việc, chu kỳ và sự thay đổi quy trình. Điều này giúp nhà cung cấp phân biệt các nguyên nhân liên quan đến vật liệu, máy móc, khuôn, quy trình và thiết kế chi tiết trước khi lựa chọn phương án thử nghiệm.
| Triệu chứng hoặc bằng chứng hình ảnh | Cơ chế có khả năng cần được nghiên cứu | Bằng chứng đầu tiên | Hướng dẫn chẩn đoán liên quan |
|---|---|---|---|
| Cúi, xoắn, nâng góc hoặc chuyển động theo mẫu lỗ | Sự co ngót không đồng đều, quá trình làm lạnh, sự nén chặt, sự định hướng sợi hoặc hạn chế trong quá trình đo lường | Hồ sơ trạng thái tự do, bản đồ khoang, bản ghi điều kiện và nhiệt độ làm mát | Hướng dẫn xử lý hiện tượng cong vênh |
| Dấu đen ở cuối vùng tô màu hoặc gần một chi tiết bị che khuất | Khí bị kẹt, thông khí không đủ, lực cắt cục bộ quá lớn hoặc hư hỏng do thời gian lưu lại quá lâu | Các ảnh chụp cận cảnh, bản đồ lỗ thông hơi, đường theo dõi áp suất, bằng chứng xả khí và so sánh khoang rỗng | Hướng dẫn nhận biết vết cháy |
| Vật liệu nằm ngoài đường phân chia hoặc vùng ngắt | Áp suất khoang quá cao, khuôn không khớp, van ngắt bị mòn, tình trạng lỗ thông hơi hoặc vấn đề về kẹp | Bản đồ đường phân chia, khoang khuôn, biểu đồ áp suất/chuyển giao và kiểm tra khuôn | Hướng dẫn nhanh |
| Sự xuất hiện của vệt, dải hoặc sự thay đổi độ bóng từ cửa xả | Phun không đều, giật, đóng băng bề mặt, nhiễm bẩn hoặc phân tán màu | Các cảnh quay cận cảnh tại cửa vào, kiểm tra cấu trúc vật liệu, trạng thái nóng chảy và kiểm tra góc chiếu sáng | Dấu chỉ dòng chảy và hướng dẫn phun nước |
| Vệt bạc, vệt màu hoặc bề mặt nhiều lớp | Độ ẩm, khí, tạp chất, sự phân tán kém hoặc sự không tương thích giữa các vật liệu | Bản ghi máy sấy, độ ẩm, khả năng truy xuất nguồn gốc lô hàng, mẫu xả và mặt cắt ngang | Hướng dẫn nhận biết các vệt màu |
| Lớp bề mặt bị bong tróc hoặc tách ra | Sự không tương thích vật liệu, nhiễm bẩn, độ ẩm, khối lạnh hoặc giao diện yếu | Mặt cắt ngang, bằng chứng bong tróc, các lô nhựa, quá trình sấy khô và hồ sơ thay đổi vật liệu | Hướng dẫn xử lý hiện tượng bong tróc |
Ma trận này là công cụ đánh giá ban đầu, không thể thay thế cho bản vẽ, dữ liệu từ nhà cung cấp nhựa hoặc các thử nghiệm có kiểm soát. Các giới hạn thẩm mỹ cần xác định khoảng cách quan sát, điều kiện chiếu sáng, các vùng cho phép và mẫu ranh giới. Các giới hạn chức năng cần xác định hệ tọa độ, tải trọng, điều kiện ghép nối, yêu cầu về độ kín và nhiệt độ hoạt động. Nhà cung cấp không nên đánh giá một chi tiết là đạt hay không đạt chỉ dựa trên hình ảnh mà không biết các điều kiện nào trong số đó áp dụng.
Quy trình chẩn đoán trước khi thay đổi một thông số
- Xác nhận triệu chứng. Chụp ảnh chi tiết có mã mẫu, khuôn, cửa rót và hướng dòng chảy. Đánh dấu vị trí khuyết tật và ghi rõ đó là khuyết tật về thẩm mỹ, kích thước hay chức năng.
- Hãy kiểm tra mẫu. So sánh cùng một vị trí trên các khoang, các lần đúc, các ca làm việc và các lô nhựa. Mô hình đặc trưng cho từng khoang có thể liên quan đến khuôn; mô hình đặc trưng cho từng lô nhựa có thể liên quan đến tình trạng vật liệu; mô hình phụ thuộc vào thời gian có thể liên quan đến nhiệt độ, hệ thống thoát khí hoặc sự mài mòn.
- Xác nhận loại vật liệu. Ghi lại nhà sản xuất, loại, màu sắc, vật liệu gia cường, lô hàng, thời điểm bắt đầu/kết thúc sấy, kết quả độ ẩm, tỷ lệ nguyên liệu tái chế và điều kiện bảo quản kín.
- Xác nhận máy móc và quy trình. Máy ép, kích thước trục vít, tỷ lệ sử dụng nguyên liệu, thời gian nạp, đường cong áp suất, phương pháp chuyển, lớp đệm, đường cong giữ áp suất, nhiệt độ khuôn và chu kỳ.
- Sử dụng chuỗi mẫu ngắn hoặc chuỗi mẫu có kiểm soát. Xác định thời điểm triệu chứng bắt đầu liên quan đến quá trình đi vào cửa van, quá trình nạp chất lỏng, khi kết thúc nạp, quá trình nén hoặc quá trình xả.
- Kiểm tra bề mặt tiếp xúc của khuôn. Kiểm tra cửa phun, rãnh dẫn, lỗ thông hơi, đường phân chia, van ngắt, lõi chèn, mạch làm mát, bộ đẩy và bề mặt khuôn trong khu vực bị ảnh hưởng.
- Thay đổi một biến và giữ nguyên các bằng chứng. Ghi lại cài đặt ban đầu, thay đổi duy nhất, phạm vi lấy mẫu, phản ứng đo được và bất kỳ khuyết tật mới nào trước khi phê duyệt hướng xử lý.
Việc thay đổi nhiều thông số cùng lúc có thể tạo ra một sản phẩm đạt tiêu chuẩn tạm thời, nhưng đồng thời làm mất khả năng xác định nguyên nhân. Một thử nghiệm có kiểm soát nên sử dụng nguyên liệu theo tiêu chuẩn sản xuất thực tế cùng khuôn, máy móc, phương pháp kiểm tra và điều kiện mẫu giống như đã được phê duyệt. Khi một biện pháp khắc phục được chấp nhận, cần cập nhật phạm vi quy trình, ghi chú bản vẽ, hướng dẫn bảo trì khuôn hoặc hướng dẫn kiểm soát nguyên liệu để ngăn ngừa sự tái diễn.
Gói dữ liệu để báo cáo lên cấp trên của nhà cung cấp
| Thông tin | Tại sao điều này lại quan trọng | Mức chi tiết tối thiểu cần thiết |
|---|---|---|
| Chi tiết và bản vẽ | Xác định các bề mặt chức năng và giới hạn chấp nhận | CAD/bản vẽ được kiểm soát, sửa đổi, mốc tham chiếu, kích thước quan trọng, vùng thẩm mỹ và tác động đến lắp ráp |
| Chất liệu | Liên hệ giữa độ nhớt, độ ẩm, độ co ngót và nguy cơ suy giảm với các triệu chứng | Nhà sản xuất, loại, màu sắc, vật liệu gia cường, lô hàng, hồ sơ sấy khô và bột nghiền lại |
| Ví dụ về danh tính | Phát hiện các mẫu liên quan đến lỗ sâu, lô hàng, máy móc và thời gian | Số lô, khuôn, máy, ca làm việc, ngày, tỷ lệ lỗi và mẫu lưu giữ |
| Biên bản quy trình | Cho biết liệu tiến trình có nằm trong khoảng thời gian ổn định hay không | Lịch sử các thông số: cấu hình, chuyển đổi, áp suất, thời gian giữ, nhiệt độ, đệm, làm mát, chu kỳ và cảnh báo |
| Dấu hiệu nấm mốc | Phân biệt sự thay đổi quy trình với vấn đề liên quan đến công cụ hoặc bảo trì | Quan sát các bộ phận: cửa, lỗ thông hơi, đường phân chia khuôn, hệ thống làm mát, chi tiết chèn, bộ đẩy và tình trạng mài mòn |
| Phương pháp kiểm tra | Ngăn ngừa việc nhầm lẫn giữa tình trạng đo lường với sự chuyển động do lỗi | Thiết bị, hệ quy chiếu, giá đỡ, nhiệt độ, độ ẩm, điều kiện môi trường và lực kẹp |
Đối với người mua, gói tài liệu này cũng giúp quá trình báo cáo lên cấp trên của nhà cung cấp diễn ra hiệu quả hơn. Nó cung cấp cho đội ngũ kỹ thuật đủ thông tin để quyết định xem nên thực hiện thử nghiệm trong phạm vi quy trình, xác nhận vật liệu, kiểm tra khuôn, đánh giá cửa rót, đánh giá hệ thống làm mát hay điều chỉnh DFM trước. Phản hồi được yêu cầu cần nêu rõ cơ chế nghi vấn, bằng chứng hỗ trợ cho cơ chế đó, thử nghiệm được đề xuất, tiêu chí chấp nhận và điều kiện để việc thay đổi khuôn được phê duyệt.
Danh sách kiểm tra về phòng ngừa và phê duyệt
- Sử dụng bản vẽ có kiểm soát với các mốc tham chiếu chức năng, vùng thẩm mỹ và giới hạn lắp ráp.
- Phê duyệt loại nhựa, màu sắc, vật liệu gia cường, điều kiện sấy khô và khả năng truy xuất nguồn gốc lô hàng.
- Xác định các giá trị về độ đầy, tốc độ chuyển, độ nén, làm mát và độ dẻo, kèm theo phạm vi bình thường và giới hạn dừng.
- Kiểm tra sự cân bằng của khuôn bằng cách sử dụng các lần ép ngắn, trọng lượng chi tiết, áp suất hoặc các tín hiệu liên quan khác.
- Ghi lại các thông số về độ kín van, nhiệt độ khuôn, cân bằng làm mát và các số liệu về kích thước khi cần thiết.
- Kiểm tra các lỗ thông hơi, đường phân chia, van ngắt, bộ đẩy và mạch làm mát với tần suất phù hợp với mức độ rủi ro xuất hiện khuyết tật.
- Hãy sử dụng các mẫu dành riêng cho từng khoang và không tính trung bình để loại bỏ vấn đề chỉ xảy ra ở một khoang duy nhất.
- Phê duyệt quy trình hoặc các điều chỉnh khuôn dựa trên bản vẽ, mẫu ranh giới và thử nghiệm chức năng.
- Lưu giữ mẫu đã được hiệu chỉnh, hồ sơ quy trình, báo cáo kiểm tra và lịch sử thay đổi.
Chuyển lên bộ phận DFM khi cửa sổ quy trình ổn định không đáp ứng được yêu cầu của bản vẽ, khi lỗi phát sinh do quyết định về vị trí cửa rót hoặc độ dày thành khuôn, khi quá trình làm mát vẫn không cân bằng, hoặc khi việc điều chỉnh vật liệu có thể làm ảnh hưởng đến hiệu suất yêu cầu. Mục tiêu không phải là loại bỏ mọi sự biến động về mặt hình thức bằng cách điều chỉnh quy trình vô hạn. Mục tiêu là thiết lập một trạng thái sản phẩm có thể lặp lại, đáp ứng các yêu cầu về chức năng và hình thức của khách hàng với lộ trình rủi ro được ghi chép đầy đủ.
Khi phát hiện ra lỗi, điều gì cần được kiểm tra trước tiên?
Trước khi thay đổi thông số, hãy xác nhận triệu chứng có thể quan sát được, danh tính mẫu, khoang khuôn, lô nhựa, máy móc, hồ sơ quy trình và điều kiện kiểm tra. Sau đó, sử dụng phương pháp phun thử lượng nhỏ hoặc so sánh có kiểm soát để xác định vị trí xuất hiện triệu chứng trong chuỗi các công đoạn: rót nhựa, nén, làm mát hoặc đẩy sản phẩm ra khỏi khuôn.
Câu hỏi thường gặp
Tại sao các khuyết tật trong quá trình ép phun vẫn tiếp tục tái diễn ngay cả sau khi chúng ta đã khắc phục quy trình?
Các khuyết tật lặp lại hầu như luôn là dấu hiệu cho thấy việc khắc phục chỉ tập trung vào hậu quả thay vì nguyên nhân gốc rễ. Trong quá trình ép phun, có năm yếu tố tương tác với nhau: vật liệu, khuôn, máy móc, thông số quy trình và kỹ năng của người vận hành. Một giải pháp “khắc phục” khuyết tật chỉ thay đổi một yếu tố (ví dụ: tăng áp suất ép để che giấu vết lõm) sẽ sụp đổ khi một yếu tố khác thay đổi – như sự thay đổi lô vật liệu, độ ẩm môi trường, sự mài mòn của khuôn hoặc người vận hành khác. Cách tiếp cận có hệ thống sử dụng phân tích Ishikawa (xương cá) trên cả năm yếu tố và xác minh rằng biện pháp khắc phục giải quyết nguyên nhân gốc rễ, chứ không phải triệu chứng.
Ngoài ra, nhiều “biện pháp khắc phục” được áp dụng mà không có nghiên cứu về ngưỡng an toàn (gate-seal) hoặc thiết kế thí nghiệm (DOE) để xác lập một khoảng quá trình ổn định. Một quy trình hoạt động bình thường ở một điểm đặt nhất định nhưng lại gặp sự cố khi nhiệt độ khuôn thay đổi 5°C thì không được coi là ổn định. Sử dụng phương pháp DOE (phân tích nhân tố đầy đủ hoặc phương pháp Taguchi) để xác định khoảng điều kiện quy trình mà tỷ lệ lỗi nằm dưới giới hạn chất lượng chấp nhận được trong toàn bộ phạm vi dao động bình thường.
Cuối cùng, hãy kiểm tra xem lịch trình bảo trì phòng ngừa của bạn có phù hợp với mô hình tái phát sự cố hay không. Nếu các lỗ thông gió bị tắc mỗi 12 giờ nhưng việc vệ sinh lại được lên lịch hàng tuần, các vết cháy sẽ “tái phát” bất kể các biện pháp khắc phục khác được thực hiện như thế nào. Hãy điều chỉnh các khoảng thời gian bảo trì phòng ngừa sao cho phù hợp với tốc độ hao mòn thực tế.
Chúng ta nên áp dụng mức AQL nào cho các chi tiết nylon đúc phun?
Mức Giới hạn Chất lượng Chấp nhận được (AQL) phụ thuộc vào mức độ quan trọng của ứng dụng và yêu cầu của khách hàng, nhưng khung tiêu chuẩn sau đây áp dụng cho hầu hết các quy trình ép phun nylon:
| Ứng dụng | Lỗi nghiêm trọng | Các lỗi nghiêm trọng | Các khuyết tật nhỏ |
|---|---|---|---|
| An toàn ô tô (túi khí, phanh) | 0 (c = 0) | AQL 0,25 | AQL 0,65 |
| Các bộ phận ô tô không liên quan đến an toàn (giá đỡ, nắp che) | 0 (c = 0) | AQL 0,65 | AQL 1.0 |
| Tủ công nghiệp / tủ điện | 0 (c = 0) | AQL 1.0 | AQL 1,5 |
| Hàng tiêu dùng / hàng dùng chung | 0 (c = 0) | AQL 1,5 | AQL 2,5 |
Các khuyết tật nghiêm trọng luôn được áp dụng mức chấp nhận c = 0 (không có khuyết tật nào trong mẫu), bất kể lĩnh vực ứng dụng nào. Đối với ngành ô tô, sử dụng tiêu chuẩn ISO 2859-1 / ANSI ASQ Z1.4 với Mức Kiểm tra Chung II cho hầu hết các ứng dụng và Mức S-3 hoặc S-4 cho sản xuất lô nhỏ. Luôn xác nhận các mức AQL với thỏa thuận chất lượng của khách hàng; yêu cầu của khách hàng có ưu tiên cao hơn so với hướng dẫn chung.
Đối với việc giám sát quy trình thay vì kiểm tra chấp nhận lô hàng, hãy kết hợp phương pháp lấy mẫu AQL với biểu đồ kiểm soát SPC (X-bar/R hoặc biểu đồ p) để phát hiện sự lệch quy trình trước khi nó dẫn đến các lô hàng bị loại.
Tại sao nylon gia cường sợi thủy tinh lại khó đúc mà không bị khuyết tật hơn, và tôi nên thực hiện những điều chỉnh nào?
Các loại nylon gia cường sợi thủy tinh đặt ra ba thách thức trong quá trình pha chế, khiến việc đúc không có khuyết tật trở nên khó khăn hơn so với các loại nhựa không chứa chất độn:
1. Co ngót dị hướng: Tỷ lệ co ngót từ 2:1 đến 3:1 giữa hướng song song và hướng vuông góc với hướng sợi khiến việc dự đoán và kiểm soát hiện tượng cong vênh trở nên khó khăn hơn về cơ bản. Giải pháp: Thực hiện mô phỏng quá trình đổ khuôn trước khi cắt thép. Sử dụng cửa rót trung tâm hoặc nhiều cửa rót để tạo ra các mô hình dòng chảy đối xứng. Cân nhắc sử dụng chất độn hỗn hợp khoáng chất/sợi thủy tinh (GF) nếu hiện tượng cong vênh là khuyết tật chủ yếu.
2. Độ dẫn nhiệt cao hơn: GF-filled nylon cools 20??0% faster than unfilled nylon because glass fibers conduct heat efficiently. This narrows the processing window??he flow front freezes earlier, increasing the risk of short shots and reducing the time available for packing. Solution: Raise mold temperature to 100??20 C (vs. 80??00 C for unfilled). Increase injection speed to fill before the flow front solidifies. Verify gate size is adequate for the faster-cooling material.
3. Tăng mức độ mòn dụng cụ và tắc nghẽn lỗ thông hơi: Sợi thủy tinh có tính mài mòn. Chúng làm mòn các đường phân chia khuôn (gây ra hiện tượng thừa nhựa), làm mòn khe hở của chốt đẩy và nhanh chóng làm tắc các lỗ thông hơi do mảnh vụn sợi thủy tinh. Giải pháp: Sử dụng thép công cụ tôi cứng (H13 hoặc cao hơn, 50+ HRC) cho khuôn và lõi. Mạ nitride hoặc phủ PVD cho các bề mặt chịu mài mòn. Vệ sinh các lỗ thông hơi sau mỗi 8–2 giờ sản xuất. Thiết lập hệ thống theo dõi trọng lượng sản phẩm để phát hiện tình trạng tắc nghẽn lỗ thông hơi (trọng lượng sản phẩm giảm thường xuất hiện trước khi có hiện tượng thiếu nhựa rõ rệt).
Các điều chỉnh quy trình đối với nylon GF so với nylon không chứa chất độn:
- Melt temperature: 10??0 C higher (285??00 C vs. 270??90 C)
- Mold temperature: 20??0 C higher (100??20 C vs. 80??0 C)
- Tốc độ phun: Cao hơn để bù đắp cho quá trình làm mát diễn ra nhanh hơn
- Vít: Độ nén thấp (1,8??,2:1) để giữ nguyên độ dài sợi
- Áp suất ngược: Thấp hơn (0,3–0,7 MPa) để giảm thiểu tình trạng đứt sợi
- Đầu phun: Loại dòng chảy tự do (hình nón ngược hoặc hình nón toàn phần) để tránh sự tích tụ sợi
Nguyên nhân phổ biến nhất dẫn đến hiện tượng giòn ở các chi tiết đúc phun bằng PA66 là gì?
Nguyên nhân phổ biến nhất dẫn đến hiện tượng giòn ở các chi tiết đúc phun PA66 – với một khoảng cách đáng kể – là sự phân hủy thủy phân do sấy khô không đủ. PA66 có tính hút ẩm, có thể hấp thụ tới 2,5% độ ẩm từ không khí xung quanh trong vòng 24 giờ kể từ khi tiếp xúc. Khi các hạt nhựa chứa ẩm đi vào thùng ép ở nhiệt độ 270??00 C, nước sẽ tấn công các liên kết amide trong chuỗi chính của polymer thông qua phản ứng thủy phân, làm đứt các chuỗi polymer và làm giảm trọng lượng phân tử.
Quá trình phân hủy diễn ra theo một chuỗi phản ứng có thể dự đoán được:
- Hàm lượng độ ẩm trên 0,15??.20% ở nhiệt độ chế biến sẽ gây ra phản ứng thủy phân.
- Quá trình đứt chuỗi làm giảm khối lượng phân tử xuống 10??0% trong vòng 5??0 phút ở nhiệt độ này.
- Độ giãn dài khi đứt giảm từ 3??% (PA66 GF30 đã qua xử lý) xuống dưới 1%.
- Giá trị va đập Izod có rãnh giảm xuống còn 30??0% so với tiêu chuẩn.
- Các bộ phận vốn thường bị biến dạng dẻo dưới tác dụng của tải trọng thì lại bị gãy theo kiểu giòn.
Một nguyên nhân khác cũng không kém phần quan trọng là sự phân hủy do nhiệt và oxy hóa do thời gian lưu giữ quá lâu, đặc biệt là trong các hệ thống khuôn nóng. PA66 khi được giữ ở nhiệt độ trên 280°C trong hơn 10 phút sẽ bắt đầu bị oxy hóa, dẫn đến hiện tượng đổi màu từ vàng sang nâu và làm vật liệu trở nên giòn. Hiện tượng này thường được nhận thấy dưới dạng các khuyết tật không liên tục — các chi tiết bị giòn ngẫu nhiên trong cùng một đợt sản xuất — do vật liệu bị phân hủy tích tụ ở các điểm chết và định kỳ bị cuốn vào dòng vật liệu nóng chảy.
Danh sách kiểm tra phòng ngừa hiện tượng giòn của PA66:
- Sấy khô nguyên liệu đến độ ẩm <0,15% (4 giờ ở 80 °C, máy sấy bằng chất hút ẩm, điểm sương -40 °C).
- Hãy sử dụng máy phân tích độ ẩm để kiểm tra?? Đừng tin vào thông số hiển thị trên máy sấy.
- Duy trì khối lượng liều ở mức 30??0% so với dung tích nòng súng để hạn chế thời gian lưu lại.
- Kiểm tra nhiệt độ nóng chảy thực tế bằng nhiệt kế kim; đối với PA66, phải duy trì nhiệt độ dưới 300°C.
- Khi quá trình ngừng hoạt động kéo dài hơn 5 phút, cần xả khí và giảm nhiệt độ trong thùng.
- Trong quá trình bảo trì định kỳ (PM), cần kiểm tra các cụm ống dẫn nóng để phát hiện các điểm chết và vùng ứ đọng.
- Thực hiện so sánh MFI định kỳ (phần đúc so với hạt nguyên sinh) để phát hiện các xu hướng suy giảm chất lượng.