Gia công CNC trên acrylic được áp dụng khi các chi tiết cần có độ trong suốt cao, hình học chính xác và các cạnh sắc nét hơn so với những gì PMMA đúc có thể mang lại.
Acrylic (PMMA) chiếm một vị trí đặc biệt trong gia công CNC: vật liệu này mang lại độ trong suốt gần như thủy tinh, tạo ra mạt phôi gọn gàng khi gia công và có giá thành chỉ bằng một phần nhỏ so với polycarbonate hoặc PEEK. Tuy nhiên, nó cũng dễ vỡ, nhạy cảm với nhiệt và dễ bị nứt do ứng suất nếu được gia công với tốc độ và tốc độ tiến dao không phù hợp. Ranh giới giữa một cạnh được đánh bóng bằng kim cương và một góc bị vỡ thường chỉ phụ thuộc vào tải phoi 0,05 mm và tốc độ quay 500 vòng/phút.
Hướng dẫn này trình bày chi tiết về các loại dụng cụ gia công, tốc độ tiến dao, chiến lược làm mát và kỹ thuật kẹp giữ giúp tạo ra bề mặt mịn như thủy tinh trên các chi tiết acrylic mà không gây nứt, sứt mẻ hay hư hỏng do nhiệt. Dù bạn đang gia công thấu kính quang học, cụm van y tế hay các bộ phận trưng bày bán lẻ, các thông số dưới đây đều được đúc kết từ kinh nghiệm thực tế tại xưởng sản xuất của chúng tôi.
Acrylic đúc so với acrylic ép đùn: Loại nào thích hợp để gia công?
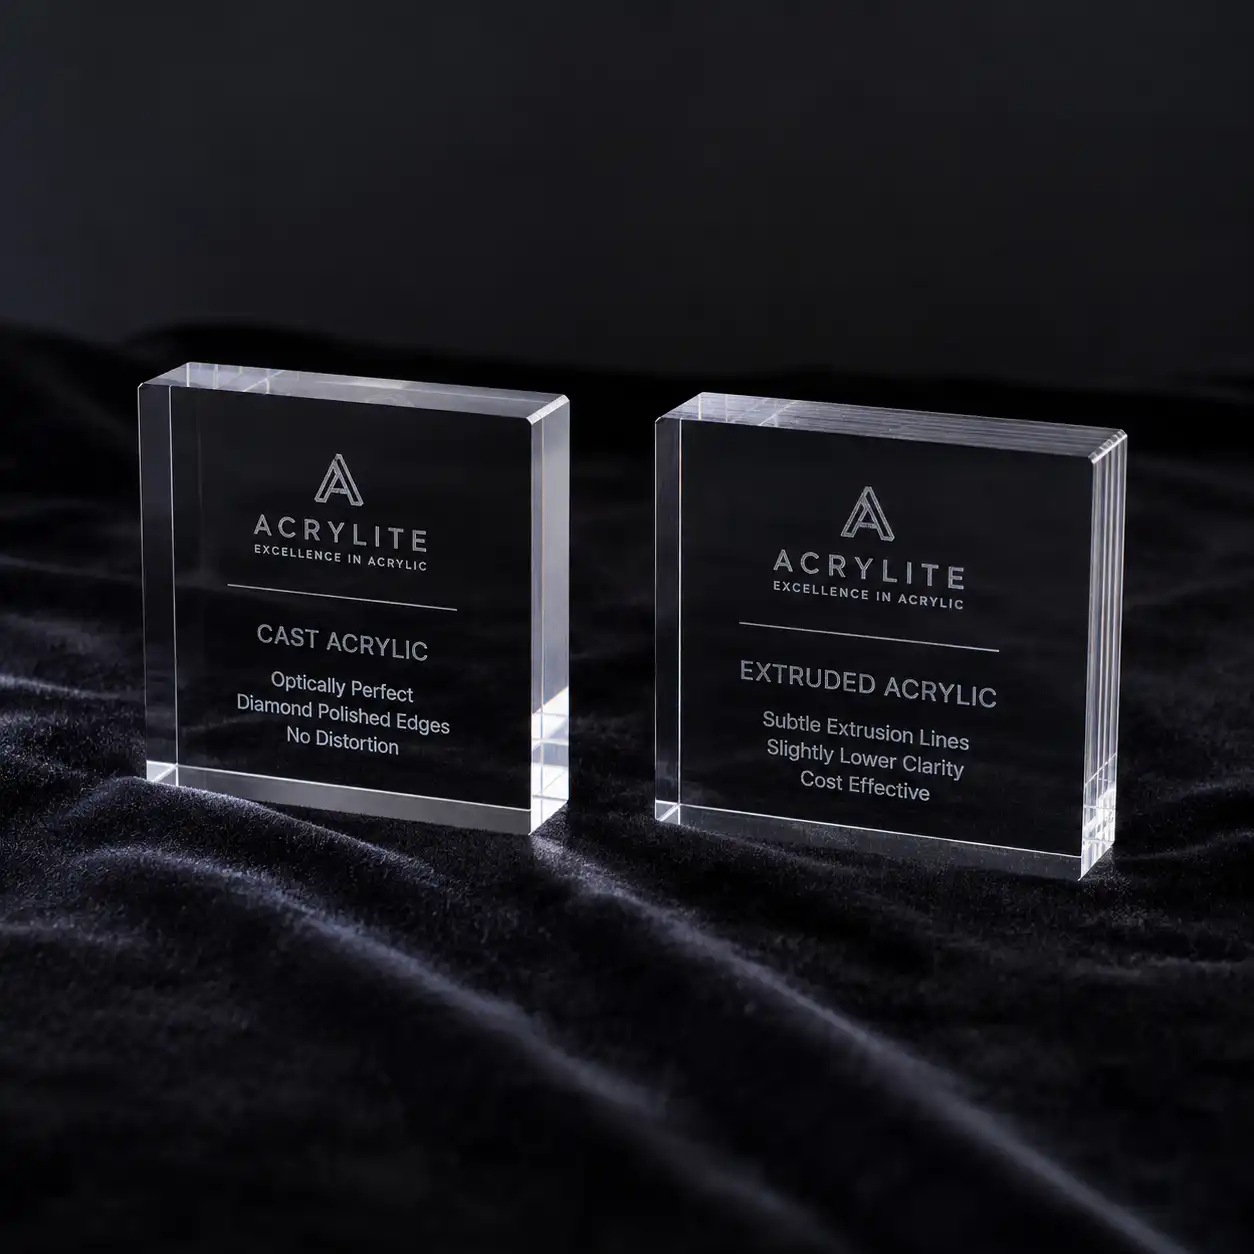
Acrylic đúc là sự lựa chọn hàng đầu cho Gia công CNC. Trọng lượng phân tử cao hơn giúp tạo ra các mảnh vụn tốt hơn và giảm hiện tượng chảy nhựa trong quá trình cắt. Quy trình sản xuất giảm ứng suất giúp giảm ứng suất bên trong — yếu tố quan trọng để các chi tiết không bị nứt trên giá kẹp. Acrylic đúc cũng có thể được đánh bóng để đạt độ trong suốt cao hơn sau khi gia công và chịu được quá trình đánh bóng bằng lửa mà không bị nứt mạng.
Acrylic đùn Giá thành rẻ hơn 30-40% nhưng chứa ứng suất dư cao hơn và mềm hóa ở nhiệt độ thấp hơn (nhiệt độ chuyển pha thủy tinh ~105°C so với ~115°C đối với loại đúc). Loại này có thể sử dụng cho việc cắt các hình dạng 2D đơn giản và các chi tiết có dung sai thấp, nhưng các chi tiết tinh xảo, ren và các hốc sâu sẽ xuất hiện hiện tượng trắng do ứng suất hoặc nứt vỡ. Tại Nylon Plastic, chúng tôi ưu tiên sử dụng acrylic đúc cho tất cả các chi tiết gia công chính xác và chỉ sử dụng acrylic ép đùn khi khách hàng yêu cầu cụ thể vì lý do chi phí đối với các hình dạng đơn giản.
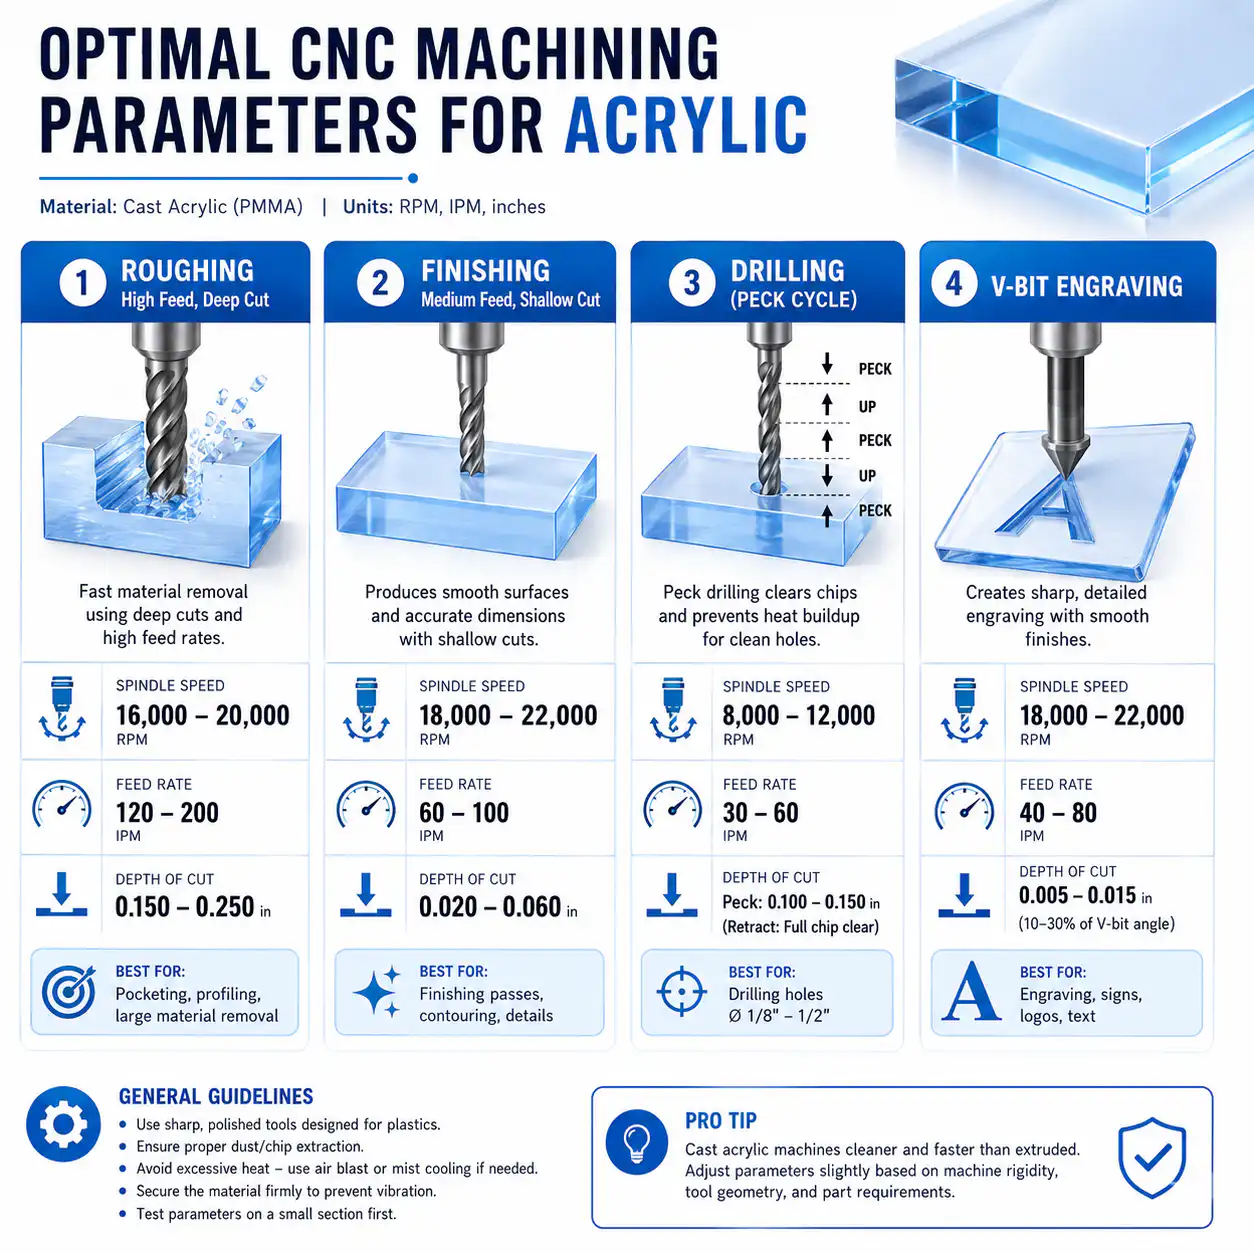
Thông số gia công acrylic bằng máy CNC
| Hoạt động | Công cụ | Tốc độ (RPM) | Tốc độ tiến dao (mm/phút) | Độ sâu cắt (mm) | Chất làm mát |
|---|---|---|---|---|---|
| Gia công thô | EM bằng cacbua 2 rãnh | 12,000-18,000 | 800-1,500 | 1.0-2.0 | Luồng khí mạnh + sương mù |
| Hoàn thiện | Carbide BN 2 rãnh | 15,000-20,000 | 400-800 | 0.2-0.5 | Chỉ sương mù |
| Khoan | Mũi khoan xoắn bằng cacbua | 3,000-6,000 | 100-300 | Peck 1–2 mm/peck | Chu kỳ phun sương + mổ |
| Khắc | Một rãnh, góc 30° | 18,000-24,000 | 200-500 | 0.05-0.15 | Luồng khí mạnh |
| Xâu chuỗi | Dao phay ren bằng cacbua | 6,000-10,000 | Xoắn ốc | 0,1–0,2/lần | Chất bôi trơn dạng sương |
Đối với một chi tiết acrylic được gia công bằng phương pháp phay, hãy xem lại Phạm vi dịch vụ gia công phay CNC khi lập bản vẽ và bảng khối lượng để lập báo giá.
Các quy tắc thiết kế cho gia công acrylic bằng máy CNC
- Độ dày thành tối thiểu 1,5 mm: Các thành mỏng sẽ rung động dưới tác động của lực cắt và bị nứt. Đối với các thành không có điểm tựa có chiều cao trên 10 mm, cần tăng độ dày tối thiểu lên 2,5 mm. Nên sử dụng các gân và miếng gia cố thay vì làm thành dày hơn để tăng độ cứng.
- Bán kính góc trong ≥ 0,5 mm: Các góc trong sắc nhọn làm tập trung ứng suất và gây ra vết nứt trong quá trình gia công. Ngay cả bán kính 0,5 mm cũng giúp phân bổ tải trọng và cho phép dụng cụ gia công chuyển tiếp một cách trơn tru. Đối với các chi tiết quang học, cần quy định bán kính tối thiểu là 1,0 mm để tránh xuất hiện các vết ứng suất có thể nhìn thấy.
- Độ ăn sâu của dụng cụ dưới 30% đường kính: Đối với các đường gia công hoàn thiện, hãy giữ độ tiếp xúc hình tròn dưới 30% đường kính dao. Việc tạo rãnh toàn phần sẽ sinh ra nhiệt quá mức trong acrylic, dẫn đến hiện tượng nóng chảy và hàn phoi. Nên sử dụng đường chạy dao hình trochoid để gia công các rãnh sâu thay vì phương pháp đục thẳng.
- Gá kẹp không gây ứng suất tại điểm: Sử dụng mâm kẹp chân không cho các chi tiết phẳng hoặc kẹp có hàm mềm kèm miếng đệm tiếp xúc toàn bộ. Tuyệt đối không được kẹp trực tiếp acrylic bằng hàm thép — ngay cả khi có miếng lót kim loại mềm. Lực tác động tập trung sẽ tạo ra các vết nứt vi mô, lan rộng trong quá trình gia công. Băng dính hai mặt có thể dùng cho các tấm mỏng nhưng sẽ hạn chế độ sâu cắt (DOC).
- Ren: bước ren thô, không khoan ren: Phương pháp phay ren tạo ra các ren mịn hơn so với phương pháp khoan ren trên vật liệu acrylic. Sử dụng ren UNC hoặc ren mét có bước ren thô (tối thiểu M3). Giới hạn độ sâu ren: 1,5 lần đường kính. Dụng cụ khoan ren dễ bị kẹt trong vật liệu acrylic và gây ra hiện tượng bong tróc ren — do đó, cần tuyệt đối tránh sử dụng chúng cho các chi tiết sản xuất hàng loạt.
- Ủ để giảm ứng suất: Quá trình ủ trước gia công ở nhiệt độ 80°C trong 1 giờ cho mỗi 25 mm độ dày, sau đó làm nguội chậm với tốc độ 15°C/giờ sẽ giúp giải phóng ứng suất bên trong. Quá trình ủ sau gia công kém hiệu quả hơn — vì ứng suất đã bị khóa lại tại các mép gia công. Điều này đặc biệt quan trọng đối với các chi tiết có thành mỏng hoặc nhiều hốc.
Sử dụng Hướng dẫn dung sai cho các chi tiết nhựa để ghi rõ các kích thước quan trọng và yêu cầu kiểm tra trên bản vẽ.
Ma trận ứng dụng trong ngành
| Ngành công nghiệp | Các bộ phận thông dụng | Chất liệu/Loại | Yêu cầu chính |
|---|---|---|---|
| Quang học và Ống kính | Ống dẫn sáng, lăng kính, cửa sổ cảm biến | PMMA đúc, loại dùng trong quang học | Bề mặt có độ nhám Ra <0,05 μm, không có hiện tượng mờ bên trong |
| Y tế & Phòng thí nghiệm | Chip vi lưu chất, ống đo, bộ phân phối | Acrylic đúc loại VI theo tiêu chuẩn USP | Chịu được hóa chất, có thể tiệt trùng bằng nồi hấp (số chu kỳ hạn chế) |
| Bán lẻ & Trưng bày | Kệ trưng bày tại quầy bán hàng, bảng hiệu, các bộ phận của cúp | Đúc hoặc ép đùn (không quan trọng) | Các cạnh được đánh bóng bằng lửa, độ sắc nét của hoa văn chạm khắc 3D |
| Chất lỏng công nghiệp | Kính quan sát, chỉ báo lưu lượng, vỏ bộ lọc | Acrylic đúc, có khả năng chống tia UV | Mức chịu áp suất, các mép tương thích với keo dán dung môi |
Khung quyết định về chi phí
Chi phí nguyên vật liệu: Tấm acrylic đúc có giá 12–18 USD/kg (độ dày 6–12 mm); tấm acrylic ép đùn có giá 8–12 USD/kg. Sự chênh lệch giá này thu hẹp đối với các tấm dày hơn (>20 mm), khi đó tấm acrylic đúc là lựa chọn duy nhất.
Các yếu tố ảnh hưởng đến chi phí gia công: Máy gia công acrylic chậm hơn 30-50% so với máy gia công nhôm do tốc độ tiến dao thấp hơn và giới hạn độ sâu cắt. Đường viền 3D phức tạp Thời gian gia công tăng thêm 40–60% so với các chi tiết hình lăng trụ 2,5D. Quá trình đánh bóng bằng ngọn lửa làm tăng chi phí thêm 2–5 USD cho mỗi cạnh nhìn thấy được khi thực hiện thủ công.
Quy tắc ra quyết định: Đối với khối lượng sản xuất trên 500 chiếc, công nghệ ép phun acrylic (PMMA) có chi phí trên mỗi chi tiết thấp hơn so với gia công CNC, với mức giá từ 1,50–4,00 USD so với 8–25 USD cho sản phẩm gia công. Tuy nhiên, gia công CNC lại chiếm ưu thế đối với các đơn hàng từ 1 đến 200 chiếc, các mẫu thử nghiệm và các chi tiết yêu cầu chất lượng bề mặt đạt tiêu chuẩn quang học – điều mà phương pháp ép phun không thể đảm bảo một cách nhất quán.
Các lỗi thường gặp và cách khắc phục
| Lỗi | Hình thức | Nguyên nhân gốc rễ | Giải pháp |
|---|---|---|---|
| Nứt / sứt mẻ | Gãy ở các mép hoặc góc trong quá trình cắt | Độ lệch trục dao >0,01 mm; độ sâu cắt (DOC) quá lớn; ứng suất trong acrylic đùn | Sử dụng acrylic đúc; kiểm tra độ lệch trục của dụng cụ <0,005 mm; giảm DOC 50% |
| Nung chảy / tạo keo | Các mảnh vụn bám dính vào bề mặt dụng cụ hoặc phôi | Làm mát không đủ; số vòng quay (RPM) quá cao so với tốc độ tiến dao | Bổ sung dung dịch làm mát dạng sương; giảm tốc độ quay (RPM) 20% hoặc tăng tốc độ tiến dao để loại bỏ phoi |
| Bề mặt hoàn thiện kém | Bề mặt gia công có màu mây, mờ hoặc phủ sương | Dụng cụ bị cùn; lớp phủ dụng cụ không phù hợp (TiN bám dính vào acrylic) | Sử dụng dao phay cacbua sắc bén và được mài bóng (không tráng phủ hoặc chỉ tráng phủ DLC); sử dụng dao phay mới cho lần gia công hoàn thiện |
| Sai lệch kích thước | Sau khi tháo kẹp, kích thước của chi tiết nằm ngoài giới hạn dung sai | Phần bị biến dạng do áp lực kẹp; giãn nở nhiệt | Sử dụng thiết bị kẹp chân không; để chi tiết nguội trong 5–10 phút trước khi tiến hành đo |
Câu hỏi thường gặp
Acrylic đúc so với acrylic ép đùn — loại nào phù hợp hơn cho gia công CNC?
Acrylic đúc thường mang lại hiệu quả tốt hơn trong gia công CNC ở hầu hết các trường hợp. Loại vật liệu này có ứng suất bên trong thấp hơn, trọng lượng phân tử cao hơn, khả năng tạo mạt tốt hơn và nhiệt độ làm mềm cao hơn (~115°C so với ~105°C). Acrylic đùn có thể được sử dụng cho các công việc tạo hình 2D đơn giản trên các tấm dày (>10 mm) nơi ứng suất không phải là vấn đề lớn, nhưng sẽ có nhiều phế liệu hơn và chất lượng bề mặt kém hơn đối với các chi tiết tinh xảo.
Làm thế nào để ngăn chặn hiện tượng nứt vỡ trên vật liệu acrylic trong quá trình gia công CNC?
Năm yếu tố chính: (1) Luôn sử dụng acrylic đúc, không dùng loại ép đùn. (2) Sử dụng dụng cụ cắt bằng cacbua sắc bén với độ lệch trục nhỏ hơn 0,01 mm. (3) Giữ độ sâu cắt ở mức an toàn — 1–2 mm cho gia công thô, 0,2–0,5 mm cho gia công hoàn thiện. (4) Tránh kẹp tập trung lực tại một điểm; sử dụng mâm kẹp chân không hoặc mâm kẹp có kẹp mềm. (5) Nung ủ trước ở 80°C đối với các chi tiết nhạy cảm với ứng suất. Hiện tượng nứt thường xuất phát từ tình trạng dụng cụ hoặc cách kẹp, chứ không phải do bản thân vật liệu.
Chất làm mát nào là tốt nhất để gia công acrylic bằng máy CNC?
Một lớp sương mỏng chất làm mát hòa tan trong nước mang lại sự cân bằng tối ưu giữa khả năng làm mát, loại bỏ phoi và độ nhẵn bề mặt. Tránh sử dụng chất làm mát dạng ngập — acrylic hấp thụ nước và phồng lên nhẹ, ảnh hưởng đến độ chính xác kích thước. Đối với các công đoạn khắc và cắt nhẹ, chỉ cần sử dụng luồng khí nén là đủ. Tuyệt đối không gia công acrylic ở chế độ khô với tốc độ sản xuất — sự tích tụ nhiệt sẽ khiến vật liệu tan chảy chỉ trong vài giây. Chất làm mát gốc cồn có thể gây nứt bề mặt và nên tránh sử dụng.
Làm thế nào để đạt được độ trong suốt hoàn hảo trên bề mặt acrylic đã qua gia công?
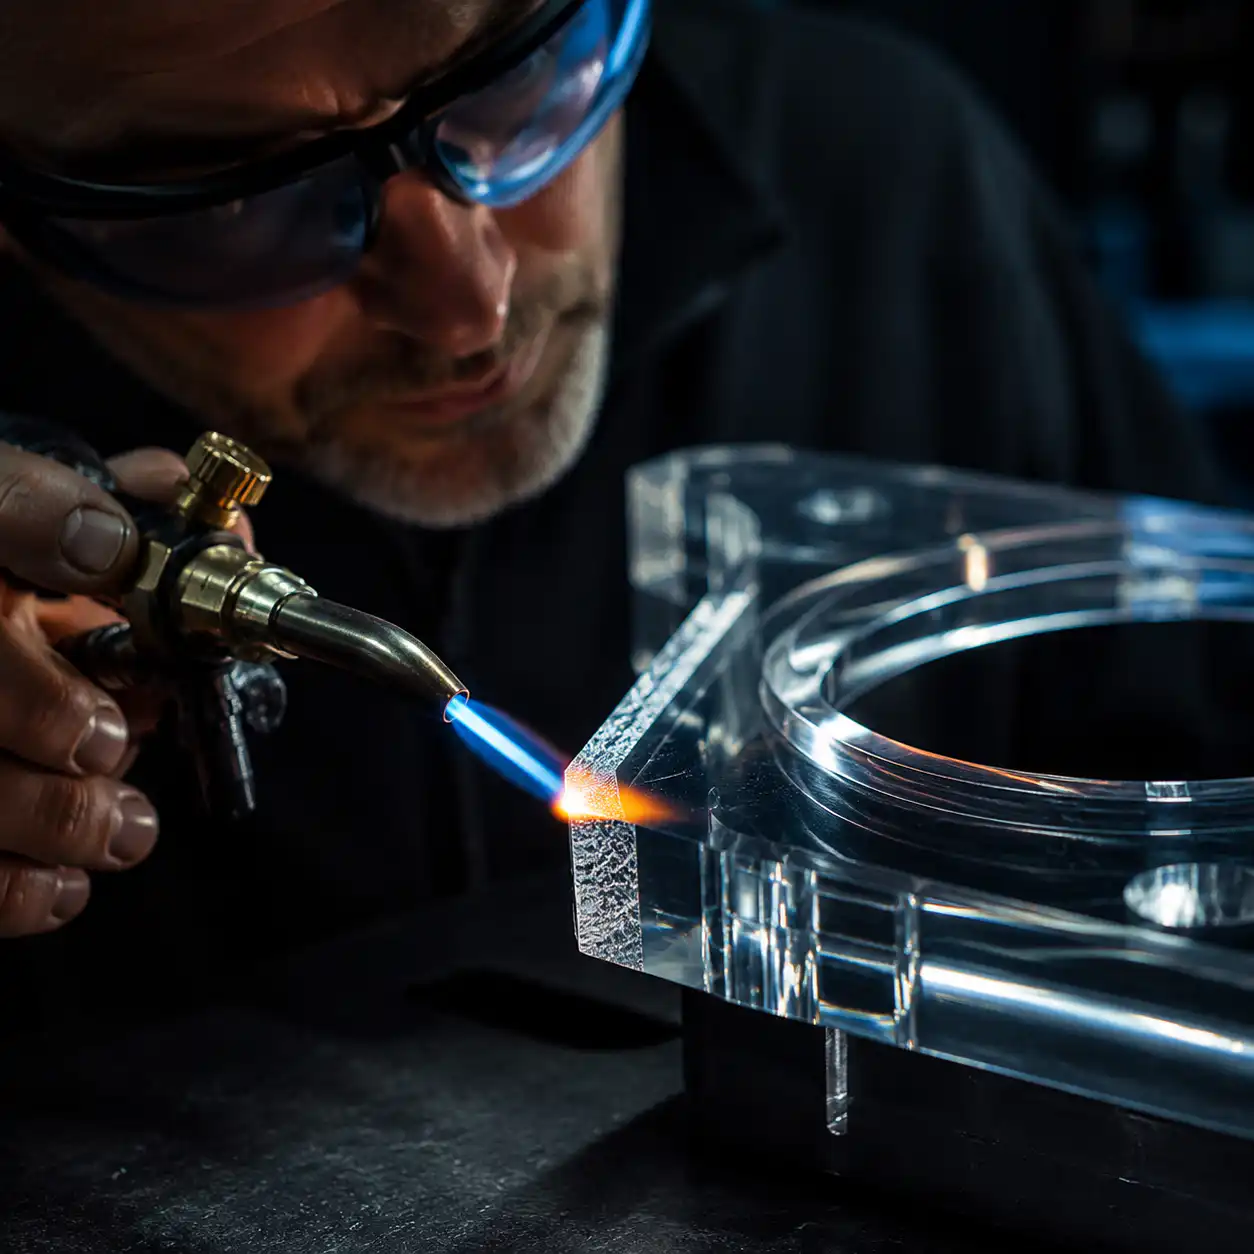
Cần phải đánh bóng sau gia công để đạt được độ trong suốt quang học thực sự. Quy trình thực hiện: (1) Gia công với bước hoàn thiện ở độ sâu cắt (DOC) 0,2 mm bằng dụng cụ cacbua mới đã được đánh bóng. (2) Chà nhám ướt với các hạt mài 600 → 1200 → 2000, tiến hành từng bước nhỏ. (3) Đánh bóng bằng đĩa bông mềm và chất đánh bóng mịn. (4) Đối với các cạnh, việc đánh bóng bằng ngọn lửa từ đèn hàn hydro-oxygen sẽ tạo ra độ trong suốt như thủy tinh chỉ trong một lần — nhưng cần phải luyện tập để tránh làm quá nóng. Các bề mặt được gia công bằng kim cương trên máy tiện có thể đạt được độ hoàn thiện quang học trực tiếp mà không cần đánh bóng thứ cấp.
Bài đọc liên quan
Yêu cầu đánh giá chi tiết gia công CNC bằng acrylic
Để gia công CNC bằng acrylic cho cửa sổ, nắp đậy, tấm ốp hoặc các bộ phận chức năng trong suốt, vui lòng gửi bản vẽ cùng các yêu cầu về hình thức và lắp ráp. Nylon Plastic có thể đánh giá chất liệu PMMA sẵn có, quy trình gia công, cách hoàn thiện mép và các biện pháp bảo vệ phù hợp với mục đích sử dụng của chi tiết.
Những nội dung cần bao gồm và thống nhất trước khi lập báo giá
Một yêu cầu báo giá (RFQ) gia công CNC bằng acrylic cho một chi tiết trong suốt cần nêu rõ những nội dung gì?
Hãy phân biệt rõ các bề mặt quang học và thẩm mỹ với các bề mặt chức năng. Cần nêu rõ loại PMMA hoặc màu sắc, độ dày vật liệu thô, tải trọng lắp ráp, hóa chất làm sạch và các vết gia công được chấp nhận. Hãy hỏi rõ báo giá có chỉ bao gồm gia công hay còn bao gồm cả đánh bóng mép, xử lý bảo vệ và kiểm tra ngoại quan. Thống nhất mẫu tham chiếu; chỉ riêng tên vật liệu rõ ràng thôi chưa đủ để xác định chất lượng quang học của sản phẩm hoàn thiện.
- Vui lòng cung cấp bản vẽ CAD, bản sửa đổi bản vẽ, loại PMMA hoặc vật liệu thay thế được chấp thuận, yêu cầu về vật liệu đúc hoặc ép đùn, màu sắc, độ dày, số lượng, điểm đến và thời gian giao hàng.
- Phân biệt các bề mặt thẩm mỹ hoặc bề mặt quang học với các bề mặt chức năng; xác định các mép, hốc, lỗ, đường ren, vùng dán và các vết gia công được chấp nhận.
- Tải trọng của hội đồng nhà nước, hóa chất tiếp xúc, chất tẩy rửa và nhiệt độ vận hành. Thống nhất phương pháp đánh bóng, che chắn, màng bảo vệ và bao bì trước khi phê duyệt.
- Hãy sử dụng một tiêu chuẩn tham chiếu vật lý hoặc một thiết lập quan sát đã được xác định để đánh giá ngoại quan; nếu hiệu suất quang học là yếu tố quan trọng, hãy chỉ định các giới hạn thử nghiệm và chấp nhận thực tế thay vì chỉ yêu cầu bề mặt hoàn thiện trong suốt.
Sản xuất và giao hàng:
- Sản xuất chính xác: Hơn 30 dây chuyền gia công CNC và ép phun tập trung tại một địa điểm
- Đạt chứng nhận ISO 9001:2015: Hệ thống quản lý chất lượng được chứng nhận, báo cáo kiểm tra đầy đủ
- Thời gian giao hàng từ 15 đến 25 ngày: Thời gian hoàn thành nhanh chóng, có các tùy chọn xử lý khẩn cấp
- Vận chuyển quốc tế: Vận chuyển hàng hóa bằng đường hàng không và đường biển đến Bắc Mỹ, châu Âu, châu Á
So sánh các công đoạn cắt gọt, gia công, đánh bóng, kiểm tra và đóng gói trên cùng một bản vẽ. Phê duyệt mẫu thành phẩm trong các điều kiện quan sát và lắp ráp đã thỏa thuận trước khi phê duyệt các đơn hàng tiếp theo.