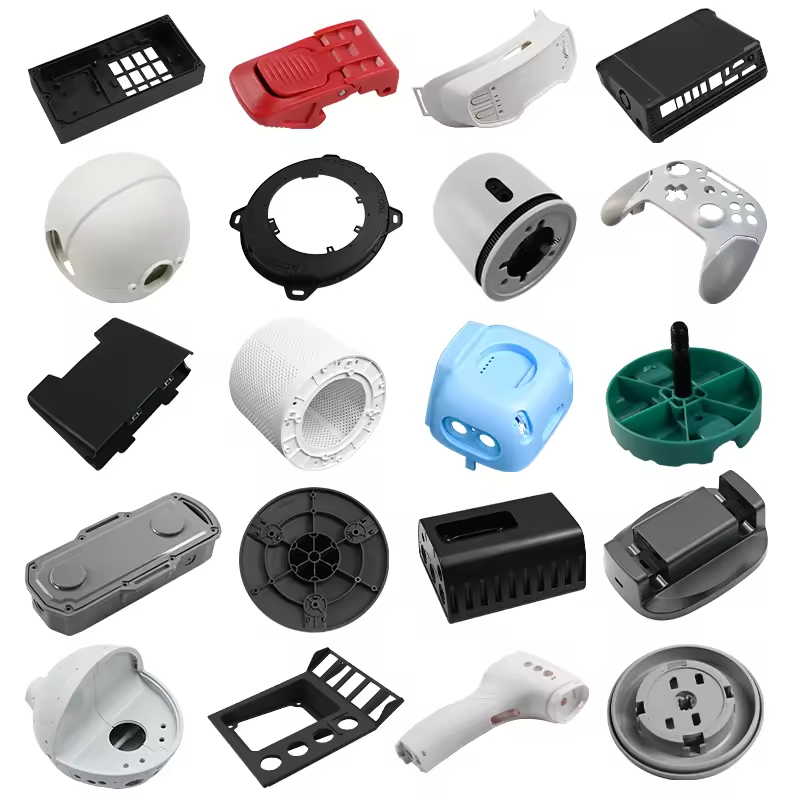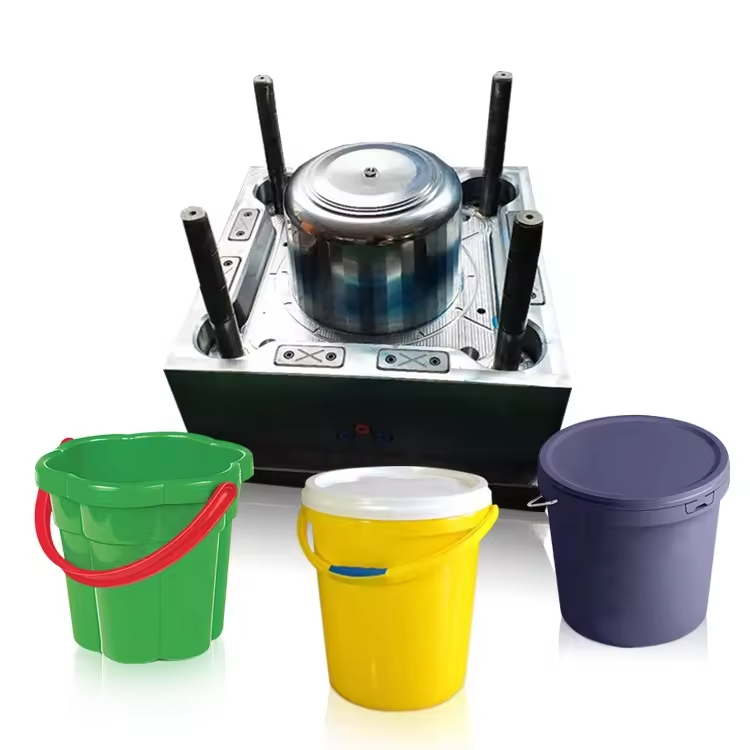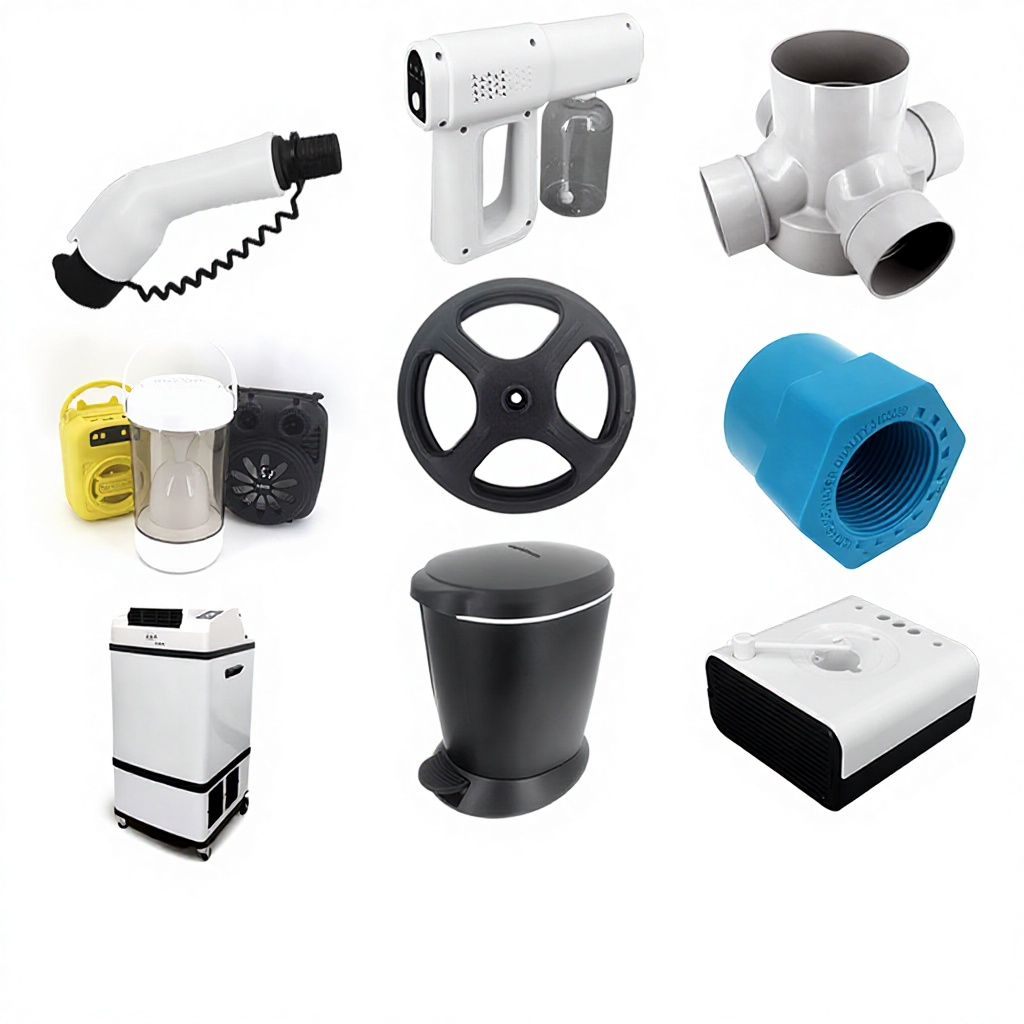
Các chi tiết đúc ép nhựa are ubiquitous in modern life, found in everything from automotive dashboards and medical devices to consumer electronics and household appliances. Injection molding is the most widely used process for mass‑producing complex, high‑precision plastic components because it offers exceptional repeatability, design flexibility, and cost‑efficiency at scale. This guide covers the materials, process, applications, and quality considerations for custom injection molded parts, helping you understand how to bring your design to production reliably and affordably. Nylon Plastic reviews drawings, material requirements, tooling constraints, inspection needs and production quantities for custom plastic-part enquiries.
Scope: This guide focuses on part design, material, process control and acceptance questions. For a commercial DFM, tooling and production review, use our dịch vụ ép phun nhựa.
Đúc phun là gì?
Đúc phun là một quy trình sản xuất trong đó vật liệu nhựa nhiệt dẻo hoặc nhựa nhiệt rắn ở trạng thái nóng chảy được ép dưới áp suất cao vào khoang khuôn kim loại được gia công chính xác. Vật liệu nguội đi và đông cứng theo hình dạng của khoang khuôn, tạo thành một chi tiết hoàn chỉnh. Sau khi khuôn được đóng lại, chu trình này lặp lại, cho phép sản xuất hàng nghìn đến hàng triệu chi tiết giống hệt nhau với độ sai lệch tối thiểu.
Cycle and tolerance capability depend on the resin, geometry, mold, machine, process window and inspection method. A ±0.05 mm target can be a useful review point, but it is not a universal guarantee and must be evaluated against the drawing. It is ideal for high‑volume production runs but can also be cost‑effective for smaller quantities when using rapid tooling or multi‑cavity molds.

Tại sao nên chọn phương pháp ép phun cho các chi tiết nhựa của bạn?
Công nghệ ép phun mang lại một số ưu điểm nổi bật so với các phương pháp sản xuất khác như in 3D, gia công CNC hay ép nhiệt.
| Ưu điểm | Mô tả |
|---|---|
| Hiệu suất thể tích cao | Sau khi khuôn được chế tạo xong, thời gian chu kỳ rất ngắn (thường dưới 60 giây), khiến đây trở thành quy trình tiết kiệm nhất cho việc sản xuất số lượng lớn. |
| Độ chính xác và độ lặp lại vượt trội | Các máy ép phun hiện đại và khuôn thép tôi cứng cho ra các chi tiết giống hệt nhau với dung sai chặt chẽ, điều này có ý nghĩa quyết định đối với sự khớp nối trên dây chuyền lắp ráp và hiệu suất hoạt động. |
| Hình học phức tạp | Các chi tiết như rãnh dưới, ren, gân, gờ và các chi tiết bên trong phức tạp có thể được đúc trực tiếp, giúp loại bỏ các công đoạn gia công thứ cấp. |
| Nhiều lựa chọn về chất liệu | Hàng chục loại nhựa nhiệt dẻo — từ các loại nhựa thông dụng như PP và ABS đến các loại nhựa kỹ thuật như PA, PC, PBT, và các loại polymer hiệu suất cao như PEEK — đều có sẵn trên thị trường. |
| Chi phí trên mỗi bộ phận thấp | Chi phí khuôn mẫu ban đầu cao được phân bổ theo khối lượng sản xuất, khiến chi phí trên mỗi sản phẩm trở nên cực kỳ thấp đối với các lô sản xuất quy mô lớn. |
| Tích hợp các tính năng | Công nghệ đúc chèn, đúc phủ và đúc nhiều lần cho phép tích hợp các chi tiết kim loại chèn, tay cầm mềm mại hoặc các màu sắc khác nhau vào cùng một chi tiết. |
| Bề mặt hoàn thiện tuyệt vời | Các kết cấu bề mặt khuôn (từ mờ đến bóng cao) có thể được áp dụng trực tiếp lên khuôn, tạo ra các chi tiết sẵn sàng sử dụng mà không cần xử lý sau. |
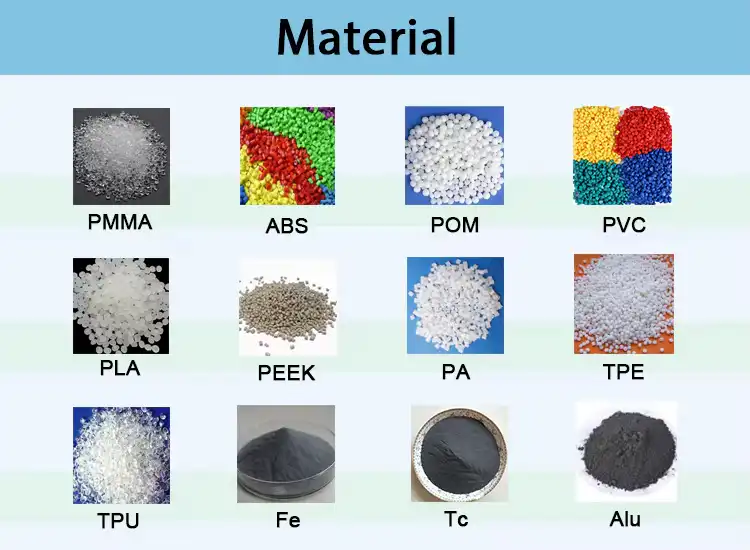
Các loại vật liệu thường dùng cho các chi tiết đúc ép nhựa
Việc lựa chọn vật liệu phù hợp là yếu tố then chốt đối với hiệu suất, chi phí và khả năng gia công của chi tiết. Bảng dưới đây tóm tắt các loại nhựa nhiệt dẻo được sử dụng phổ biến nhất trong công nghệ ép phun.
| Chất liệu | Các đặc tính chính | Các ứng dụng điển hình |
|---|---|---|
| ABS (Acrylonitrile-Butadiene-Styrene) | Độ bền va đập cao, độ dẻo dai tốt, tính ổn định nhiệt tốt, bề mặt hoàn thiện tuyệt vời, dễ mạ hoặc sơn | Phụ kiện trang trí nội thất ô tô, các bộ phận bảng điều khiển, lưới tản nhiệt, vỏ gương, vỏ thiết bị điện tử tiêu dùng, đồ chơi, vỏ dụng cụ điện, vỏ thiết bị y tế |
| PP (Polypropylene) | Nhẹ, khả năng chống hóa chất tuyệt vời, khả năng chống mỏi (bản lề linh hoạt), chi phí thấp, cách điện tốt | Vỏ và phụ kiện ắc-quy ô tô, hàng tiêu dùng, hộp đựng thực phẩm, nắp và bộ phận đóng mở, ống tiêm y tế, ống và phụ kiện công nghiệp |
| PA6 / PA66 (Nylon) | Độ bền cao, chống mài mòn, tự bôi trơn, khả năng chống mỏi tốt, hấp thụ độ ẩm | Bánh răng, ổ trục, ống lót, các bộ phận dưới nắp ca-pô ô tô (nắp động cơ, ống nạp), đầu nối điện, dây buộc cáp |
| PC (Polycarbonate) | Độ bền va đập cao, độ trong suốt cao, khả năng chịu nhiệt, độ ổn định kích thước | Vỏ trong suốt, thấu kính đèn pha, thiết bị y tế, vỏ bảo vệ thiết bị điện tử, kính bảo hộ, vật liệu thay thế kính chống đạn |
| PBT (Polybutylene Terephthalate) | Có tính chất điện tốt, khả năng chống ăn mòn hóa học, độ ổn định kích thước, thường được gia cố bằng sợi thủy tinh | Đầu nối điện, vỏ cảm biến, các bộ phận hệ thống đánh lửa, phụ kiện trang trí ngoại thất ô tô, các bộ phận của thiết bị gia dụng |
| POM (Acetal) | Độ cứng cao, ma sát thấp, khả năng chống mài mòn tuyệt vời, độ ổn định kích thước tốt | Bánh răng, ổ trục, các bộ phận van, các bộ phận máy bơm, thiết bị chế biến thực phẩm, khóa kéo |
| TPU (Polyurethane nhiệt dẻo) | Độ dẻo dai, khả năng chống mài mòn, khả năng hấp thụ va đập, cảm giác giống như cao su | Vòng đệm, miếng đệm, tay cầm bọc cao su mềm, miếng đệm bảo vệ, các bộ phận giảm chấn |
| Hỗn hợp PC/ABS | Các đặc tính cân bằng của PC và ABS: khả năng chống va đập cao, khả năng chịu nhiệt, khả năng gia công tốt | Các bộ phận nội thất ô tô (bảng điều khiển, ốp cột), vỏ thiết bị điện tử, vỏ thiết bị y tế |
Để được hỗ trợ trong việc lựa chọn vật liệu tối ưu cho dự án ép phun của bạn, hãy truy cập trang web của chúng tôi Trung tâm lựa chọn vật liệu .

Quy trình ép phun: Từng bước một
Một dịch vụ ép phun chuyên nghiệp tuân thủ quy trình làm việc nghiêm ngặt nhằm đảm bảo chất lượng và tính nhất quán của các chi tiết.
| Sân khấu | Các hoạt động chính | Kết quả |
|---|---|---|
| 1. Thiết kế chi tiết & DFM | Thiết kế chi tiết bằng phần mềm CAD. Các kỹ sư tiến hành phân tích Thiết kế để Tối ưu hóa Khả năng Sản xuất (DFM) nhằm tối ưu hóa độ dày thành, góc nghiêng, vị trí cửa rót và các chi tiết đẩy. | Một thiết kế đã sẵn sàng đưa vào sản xuất với rủi ro lỗi ở mức tối thiểu. |
| 2. Lựa chọn vật liệu | Chọn loại nhựa nhiệt dẻo phù hợp dựa trên các yêu cầu về cơ học, nhiệt, hóa học và thẩm mỹ. | Đảm bảo hiệu suất vật liệu phù hợp với ứng dụng. |
| 3. Thiết kế và chế tạo khuôn | Thiết kế khuôn thép nhiều phần (ví dụ: P20, 718, NAK80, S136) bằng phần mềm CAD/CAM tiên tiến. Gia công khuôn bằng máy CNC có độ chính xác cao, sau đó lắp ráp và đánh bóng. | Một công cụ bền bỉ, có độ chính xác cao, có khả năng chịu được hàng triệu chu kỳ. |
| 4. Đúc phun | Lắp khuôn vào máy ép phun. Nung chảy hạt nhựa, ép vào khoang khuôn dưới áp suất cao, duy trì áp suất, làm nguội và đẩy chi tiết ra khỏi khuôn. | Các chi tiết có chất lượng ổn định, có thể sản xuất lặp lại và đáp ứng các thông số kỹ thuật về kích thước. |
| 5. Các công đoạn gia công thứ cấp (nếu cần) | Thực hiện các công đoạn cắt gọt, cắt bỏ phần thừa, khoan lỗ, tạo ren, hàn siêu âm, hàn nhiệt, sơn, mạ hoặc lắp ráp. | Các chi tiết đã hoàn thiện, sẵn sàng để lắp ráp hoặc xuất xưởng. |
| 6. Đảm bảo chất lượng | Kiểm tra các bộ phận bằng máy đo tọa độ (CMM), máy so sánh quang học và các công cụ khác. Kiểm tra kích thước, độ bền và hình thức bên ngoài. | Inspection results and records matched to applicable customer or regulatory requirements. |

Các yếu tố thiết kế quan trọng đối với các chi tiết đúc phun
Để đảm bảo rằng bạn các bộ phận đúc ép nhựa để đảm bảo sản phẩm có thể sản xuất được, hiệu quả về chi phí và không có lỗi, hãy tuân thủ các hướng dẫn thiết kế sau đây:
| Đặc điểm thiết kế | Thực hành được khuyến nghị |
|---|---|
| Độ dày thành | Cần đảm bảo độ đồng đều cao nhất có thể. Phạm vi thông thường: 1,5–4,0 mm đối với hầu hết các loại nhựa nhiệt dẻo. Tránh các phần dày có thể gây ra vết lõm và lỗ rỗng. |
| Góc soạn thảo | Thêm góc nghiêng từ 1–3° cho tất cả các mặt tường thẳng đứng để có thể tháo chi tiết ra dễ dàng mà không làm trầy xước. |
| Sườn | Sử dụng các thanh gia cường để tăng độ cứng thay vì tăng độ dày thành ống. Độ dày của thanh gia cường phải ≤ 0,6 lần độ dày danh nghĩa của thành ống. |
| Các góc | Làm tròn các góc bên trong và bên ngoài với bán kính ≥ 0,5 mm để giảm sự tập trung ứng suất và cải thiện dòng chảy. |
| Cổng | Nên bố trí các cửa rót ở vị trí cách xa các khu vực chịu ứng suất và các bề mặt thẩm mỹ. Các loại cửa rót phổ biến: cửa rót cạnh, cửa rót quạt, cửa rót chốt hoặc cửa rót ngầm. |
| Chốt đẩy | Thiết kế các vùng phẳng cho chốt đẩy; tránh các rãnh cắt sâu đòi hỏi phải sử dụng cơ cấu phụ (làm tăng chi phí khuôn). |
| Bề mặt hoàn thiện | Hãy chỉ định loại bề mặt mong muốn (ví dụ: theo tiêu chuẩn SPI: bóng, bán bóng, mờ, có hoa văn). Các hoa văn có thể che đi những khuyết điểm nhỏ. |

Ứng dụng của các chi tiết đúc ép nhựa trong các ngành công nghiệp
Các bộ phận đúc phun được ứng dụng trong hầu như mọi lĩnh vực. Dưới đây là một số ví dụ tiêu biểu.
| Ngành công nghiệp | Các bộ phận thông dụng | Ví dụ về vật liệu | Yêu cầu thiết yếu |
|---|---|---|---|
| Ô tô | Viền bảng điều khiển, tay nắm cửa, lỗ thông gió hệ thống sưởi, điều hòa và thông gió, vỏ đầu nối, nắp che dưới nắp ca-pô | ABS, PP, PA66, PC/ABS | Khả năng chịu nhiệt, độ bền va đập, độ ổn định trước tia UV, dung sai chặt chẽ |
| Y tế & Chăm sóc sức khỏe | Thân ống tiêm, đầu nối truyền tĩnh mạch, vỏ thiết bị chẩn đoán, tay cầm dụng cụ phẫu thuật | PC, ABS, PA, PP | Tính tương thích sinh học, khả năng tiệt trùng (EtO, tia gamma), khả năng làm sạch, độ chính xác |
| Thiết bị điện tử tiêu dùng | Vỏ điện thoại thông minh, viền máy tính xách tay, vỏ dụng cụ điện, khung tivi | ABS, PC, PC/ABS | Bề mặt hoàn thiện thẩm mỹ, khả năng chống cháy (UL94 V‑0), độ ổn định kích thước |
| Đồ gia dụng | Bộ phận khuấy của máy giặt, ngăn đựng đồ trên cửa tủ lạnh, bình xay của máy xay sinh tố, các bộ phận của máy hút bụi | PP, ABS, PA | Khả năng chịu hóa chất, độ bền, độ ổn định nhiệt, các loại vật liệu tiếp xúc với thực phẩm (theo tiêu chuẩn FDA) |
| Thiết bị công nghiệp | Gears, pump housings, valve bodies, conveyor chain links, bearing retainers | POM, PA66, PBT, PEEK | Wear resistance, low friction, high strength, chemical resistance |
| Đóng gói | Caps, closures, thin‑walled containers, crates | PP, HDPE, PET | Fast cycling, good flow, stiffness, barrier properties |

Wear‑Resistant and Mechanical Plastic Parts
For applications requiring exceptional durability, such as mechanical plastic special‑shaped parts or components exposed to continuous friction, material selection is critical. Glass‑fiber‑reinforced grades (e.g., PA66‑GF30, PBT‑GF30) offer significantly improved stiffness, heat deflection temperature, and creep resistance. For high‑wear environments, acetal (POM) provides a low coefficient of friction and excellent wear resistance, making it ideal for gears and bearings.
TPU (thermoplastic polyurethane) grades, such as ETERNALAST® LS7093A, offer excellent abrasion resistance (29 mm³) and high tear strength (131 kgf/cm) with a compression set of just 15% after 22 hours at 70°C, making them suitable for injection‑molded technical parts, cleaning devices, sporting goods components, and chair casters.
PP + GF30 (30% glass fiber) combines the chemical resistance and low density of polypropylene with significantly enhanced mechanical properties. It is widely used for structural components that must resist deformation under load, such as automotive brackets and industrial housings.

Quality Assurance for Injection Molding Parts
When a project requires ISO 9001, IATF 16949 or ISO 13485 controls, verify the certificate holder, facility, scope, standard version and expiration before approval. The part control plan should then define:
- First Article Inspection (FAI): Comprehensive measurement of the first production run to verify all dimensions against the CAD model.
- In‑Process Monitoring: Continuous monitoring of melt temperature, injection pressure, holding pressure, and cooling time.
- Dimensional Inspection: Use of Coordinate Measuring Machines (CMM), optical comparators, and handheld gauges.
- Visual Inspection: Checking for surface defects such as sink marks, flow lines, burns, and short shots.
- Material Certification: Traceable material certificates from the resin supplier.
- Functional Testing: Where required, tests for impact resistance, heat deflection, tensile strength, or chemical resistance.

Customization Options for Injection Molded Parts
We offer a wide range of customization to meet your exact specifications:
| Customization | Options |
|---|---|
| Chất liệu | ABS, PP, PA6, PA66, PC, PBT, POM, TPU, PEEK, and custom blends |
| Màu sắc | Pantone, RAL, or custom matching. See our tùy chỉnh màu sắc dịch vụ. |
| Bề mặt hoàn thiện | Polished (high gloss), matte, textured (e.g., grain, leather, sand), plated, painted |
| Logo & Marking | Molded‑in text, logos, part numbers, or laser engraving |
| Lắp ráp | Ultrasonic welding, heat staking, snap‑fits, screw assembly, adhesive bonding |
| Đóng gói | Bulk boxes, custom foam inserts, retail‑ready packaging |
How to Prepare an Injection Molding Parts RFQ
Nylon Plastic can review the drawing, material requirements, tooling route, inspection plan and expected volume for a custom-part enquiry. Any required certification, facility scope and production record should be listed in the RFQ and verified before supplier approval.
- Material: State manufacturer and grade when fixed, plus color, reinforcement, conditioning and approved substitutes.
- Dụng cụ: Define tool ownership, cavity strategy, expected life, change control and maintenance responsibilities.
- Quantity: Separate prototype, pilot, annual and lifetime volume instead of assuming a universal MOQ.
- Quality: Mark critical dimensions, cosmetic zones, inspection methods, sample size and required records.
- Commercial controls: Agree NDA, file access, revision control, packaging and shipping responsibilities.
Conclusion: Approving Plastic Injection Molding Parts
Plastic injection molding parts should be approved against the controlled drawing, resin grade, cavity, conditioning state, inspection method and functional test. Use the checklist above to compare supplier responses before releasing tooling or production.
Prepare the RFQ: Send the controlled CAD and drawing, resin requirements, annual and lifetime volume, critical dimensions, appearance limits and required records.
Liên hệ với đội ngũ kỹ thuật của chúng tôi
Câu hỏi thường gặp
What information is needed to quote injection molded parts?
Send the controlled CAD and drawing, resin requirement, expected quantity, critical dimensions, appearance limits, assembly conditions and required inspection records. Identify the revision and intended use so the quote can separate assumptions from confirmed requirements.
How should production quantity be specified?
State prototype, pilot, annual and lifetime volume separately. The supplier can then propose a tool material, cavity count, maintenance plan and minimum run for the actual program instead of applying a fixed MOQ to every part.
How are critical dimensions and inspection requirements defined?
Mark functional dimensions and datums on the drawing, then agree the conditioning state, measurement method, fixture, sample size and acceptance record. A generic tolerance should not replace a drawing-specific review.
When should inserts or overmolding be discussed?
Identify inserts, substrate materials, locating features, bond requirements, cosmetic zones and pull-out or peel tests before tool design. The interface, handling method and validation sample plan should be part of the quotation.
How should certifications and regulated requirements be verified?
List the required standard and records in the RFQ. Before approval, verify the certificate holder, facility, scope, standard version and expiration, then confirm that the proposed material and process are covered.